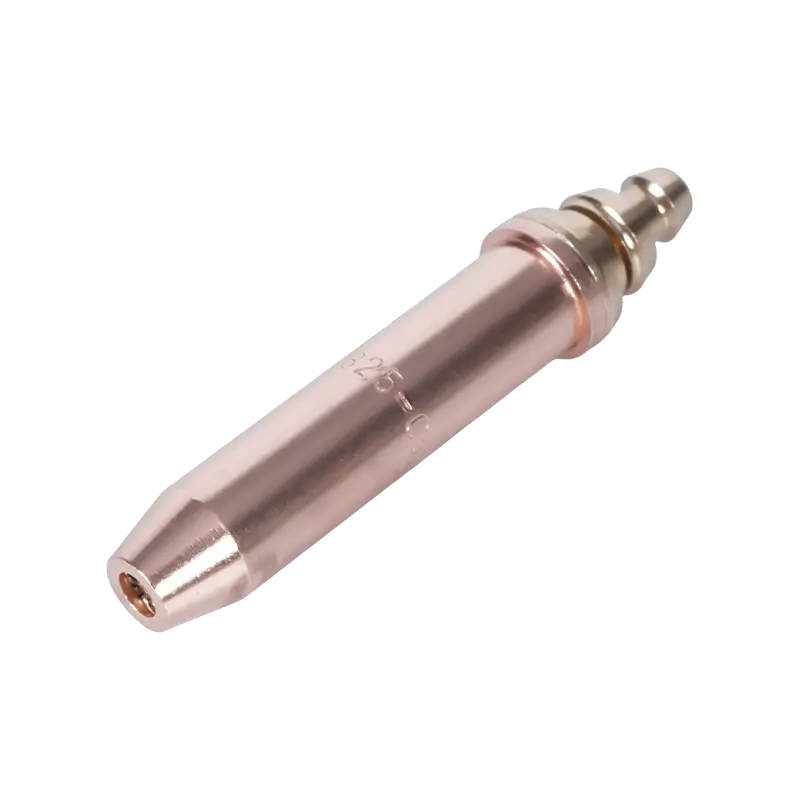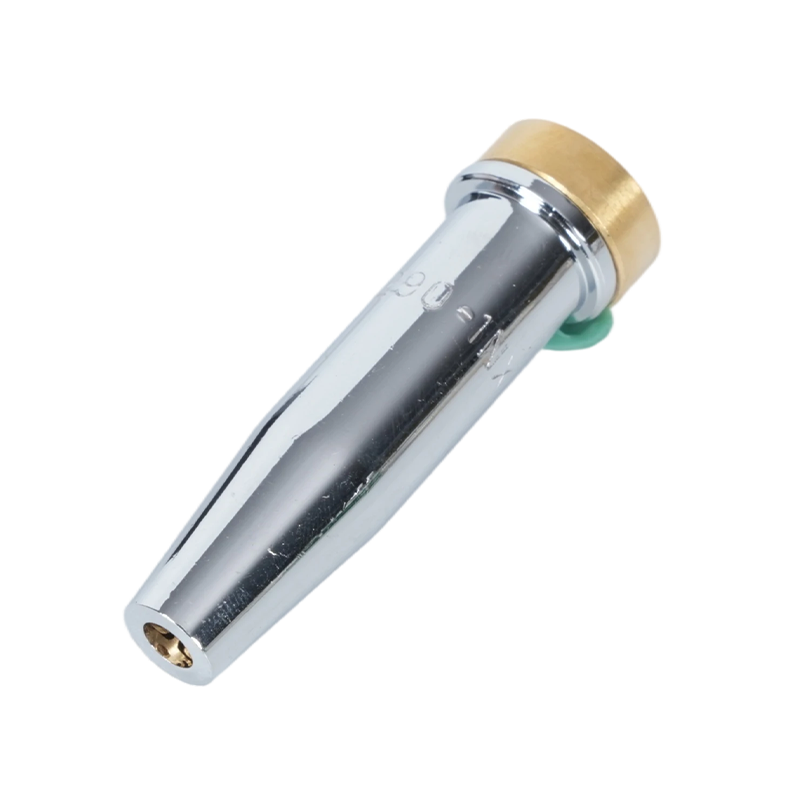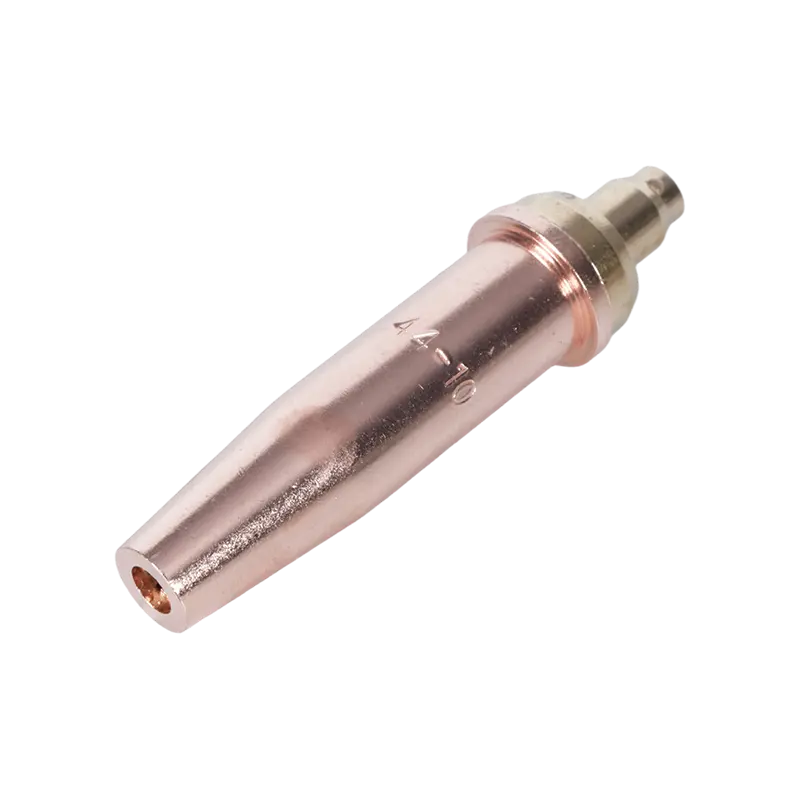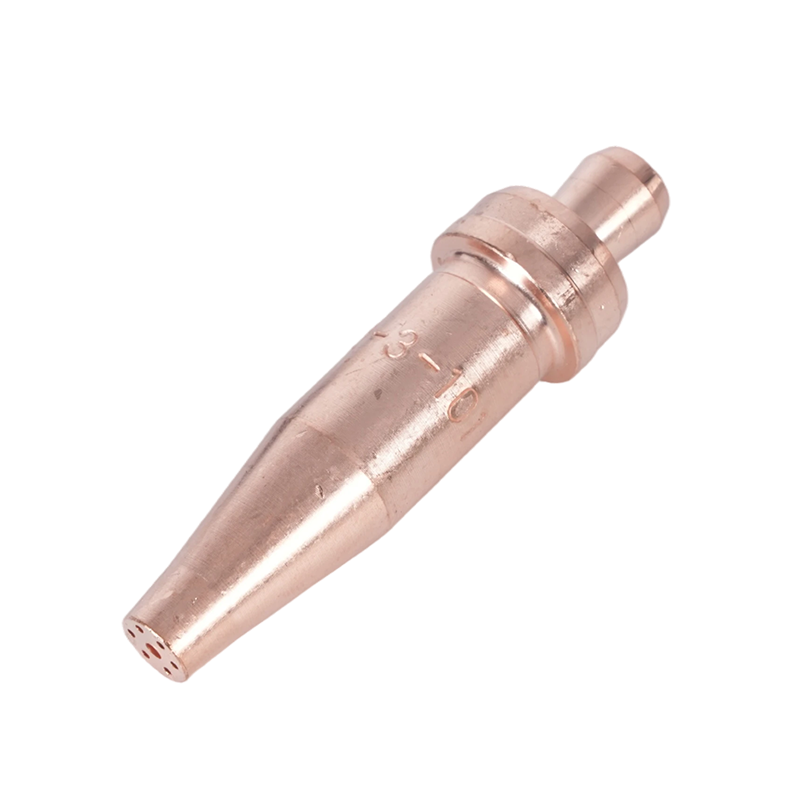
W tym artykule skupiono się szczególnie na cięciu końcówek palników i dysze palnika do cięcia stosowane w cięciu tlenowym metali. Omówiono w nim rodzaje końcówek, wybór właściwej dyszy do danego zadania, prawidłową konfigurację i wskazówki dotyczące ciśnienia, konserwację i czyszczenie, rozwiązywanie typowych problemów związanych z cięciem oraz względy bezpieczeństwa. Informacje są praktyczne i przeznaczone dla spawaczy, wytwórców i techników zajmujących się konserwacją, którzy potrzebują praktycznych kroków i tabel referencyjnych do codziennych zadań związanych z cięciem.
Rodzaje końcówek i dysz palnika do cięcia
Końcówki i dysze palnika do cięcia są zaprojektowane do określonych zadań. Zrozumienie typu pomaga dopasować końcówkę do grubości materiału i pożądanej jakości cięcia. Główne kategorie są wymienione poniżej, wraz z różnicami funkcjonalnymi i wskazaniem, gdzie każda z nich jest odpowiednia.
Wskazówki dotyczące cięcia ręcznego (ręcznego).
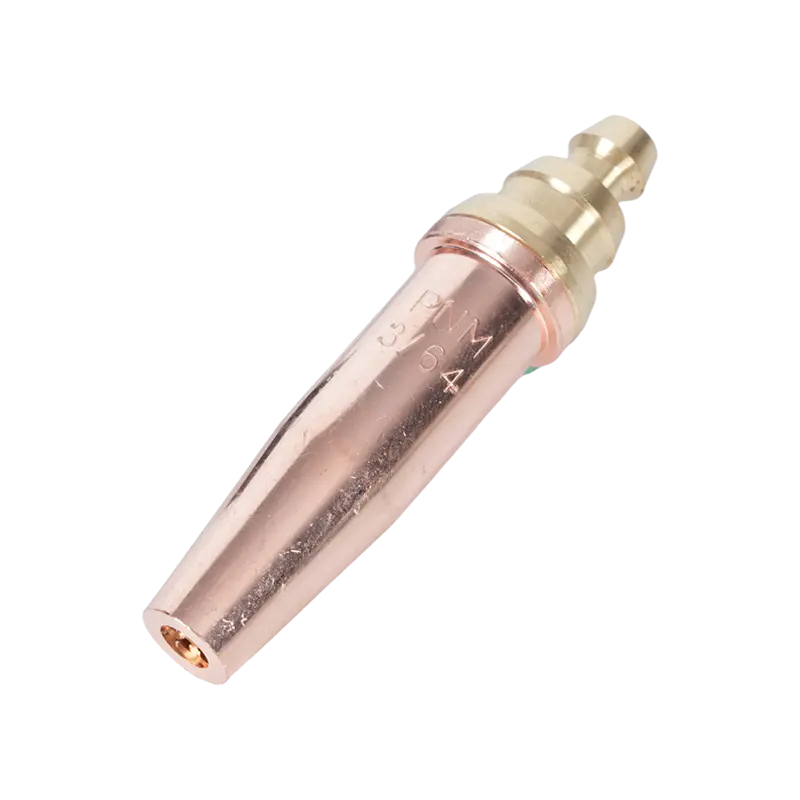
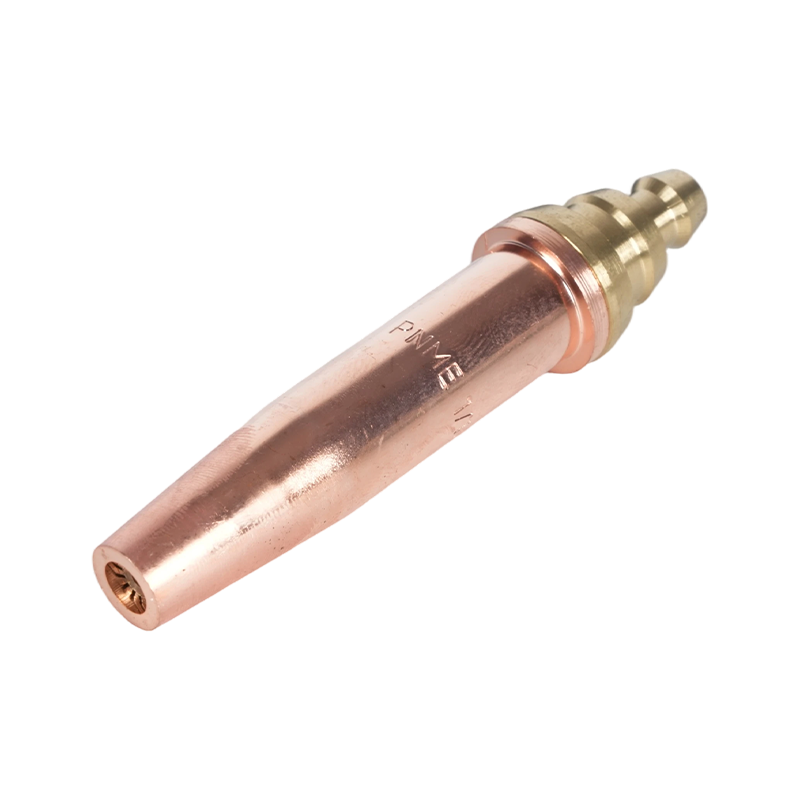
Końcówki ręczne są powszechne w przypadku pracy mobilnej i małych sklepów. Posiadają pojedynczy otwór tlenowy tnący i układ strumienia podgrzewania wstępnego. Rozmiary różnią się w zależności od grubości, którą będą czysto ciąć; mniejsze końcówki stosuje się do cienkich blach, a duże końcówki do grubych blach. Końcówki ręczne są łatwe w naprawie (wymiana wkładki dyszy) i można je stosować z korpusem palnika ręcznego.
Dysze do cięcia maszynowego i liniowego
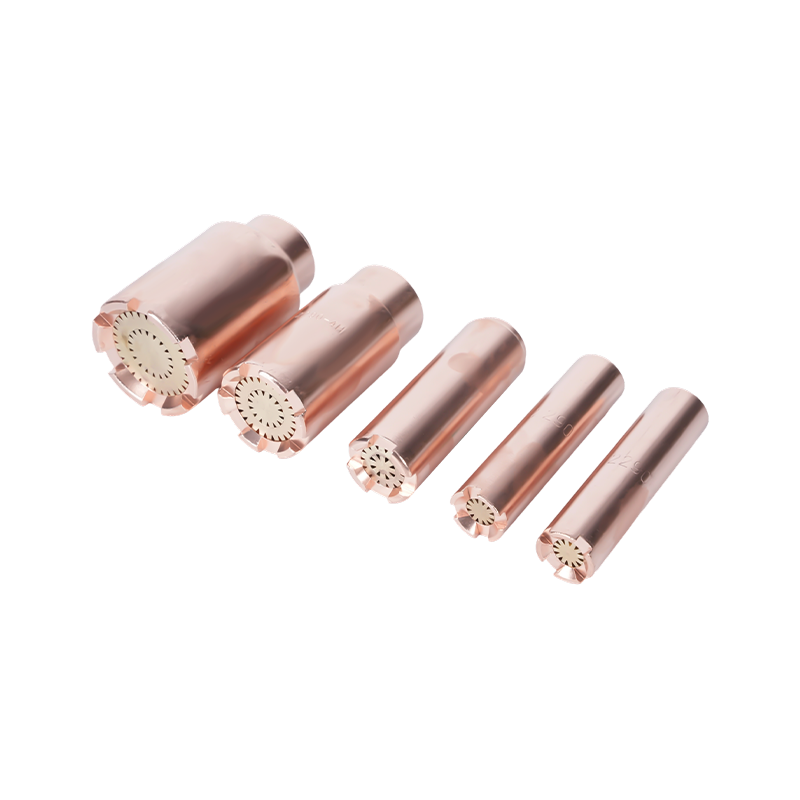
Dysze maszynowe są przeznaczone do systemów bramowych, stołów do cięcia tlenowo-paliwowego CNC lub zautomatyzowanych nośników. Często są solidniejsze, oferują wymienne kryzy i mogą zawierać specjalistyczne komory mieszania, aby poprawić konsystencję podgrzewania wstępnego przy wyższych prędkościach przesuwu. Dysze maszynowe często wymagają bardziej precyzyjnej kontroli ciśnienia i dyscypliny czyszczenia.
Wskazówki dotyczące przeciągania i żłobienia
Końcówki ciągnące są ukształtowane tak, aby zapewniały ciągły lub prawie kontakt z obrabianym przedmiotem (stosowane do długich prostych cięć lub żłobienia). Końcówki i dysze do żłobienia mają szersze, często wielokrotne strumienie do usuwania metalu, zamiast wykonywania cienkich, precyzyjnych cięć – co jest przydatne do przygotowania złącza spawanego lub usuwania defektów.
Jak wybrać odpowiednią końcówkę: rozmiar, otwór i kształt
Wybór końcówki wymaga dopasowania rozmiaru kryzy dyszy, konfiguracji strumienia i geometrii końcówki do grubości blachy, gatunku stali i metody cięcia (ręcznie lub maszynowo). Poniżej przedstawiamy najważniejsze kryteria wyboru i sposób ich stosowania.
Rozmiar końcówki a grubość płytki
Producenci oceniają końcówki według nominalnej wydajności cięcia. Zastosuj konserwatywne podejście: wybierz końcówkę o rozmiarze nieco większym niż grubość płyty, aby uzyskać wydajne cięcie i mniejszą ilość żużla. W przypadku powtarzalnych prac należy zachować niewielki zakres rozmiarów końcówek, aby odpowiadały typowym zadaniom, zamiast stale zmieniać końcówki.
| Typowy rozmiar końcówki | Zalecana grubość stali węglowej | Typowe ciśnienie tlenu podczas cięcia (psi) |
| Wskazówka 0 (bardzo mała) | 1–6 mm (1/16"–1/4") | 20–40 psi |
| Wskazówka 1–2 | 6–12 mm (1/4"–1/2") | 30–50 psi |
| Wskazówka 3–5 | 12–25 mm (1/2"–1") | 40–60 psi |
| Wskazówka 6 i nowsze (duże) | 25–100 mm (1"–4") | 50–90 psi |
Wartości te są typowymi zakresami — zapoznaj się z tabelą końcówek producenta, aby uzyskać dokładne średnice kryzy, ciśnienie tlenu tnącego i zalecane prędkości przesuwu dla konkretnego modelu końcówki i gatunku stali.
Zagadnienia dotyczące materiału i powłoki
Większość cięcia tlenowego odbywa się na stali miękkiej. Stale nierdzewne i wysokostopowe wymagają innego podejścia (np. cięcia plazmowego lub technik specjalnych), ponieważ nie utleniają się w ten sam sposób. Końcówki są zwykle wykonane z mosiądzu lub stopu miedzi; wybierz dyszę z wymienną kryzą, jeśli spodziewasz się dużego zużycia lub częstych zanieczyszczeń.
Prawidłowa konfiguracja: ciśnienia, podgrzewanie wstępne i prędkość jazdy
Prawidłowe ciśnienie gazu, regulacja strumienia podgrzewania wstępnego i prędkość przesuwu są równie ważne, jak konstrukcja końcówki. Poniżej znajdują się praktyczne kroki konfiguracji i zakresy parametrów powszechnie stosowane przy cięciu tlenowo-paliwowym stali węglowej.
Konfiguracja krok po kroku
- Sprawdź końcówkę i dyszę pod kątem zanieczyszczeń, nacięć w gniazdach lub uszkodzonej kryzy.
- Ustawić ciśnienie wstępnego podgrzewania paliwa (acetylen/propan) zgodnie z zaleceniami producenta palnika.
- Otwórz dysze rozgrzania i wyreguluj wewnętrzne stożki płomienia na płomień neutralny lub lekko nawęglający, jeśli tniesz cienki metal.
- Ustaw ciśnienie tlenu tnącego na wartość zalecaną przez producenta dla rozmiaru końcówki i grubości płyty.
- Wykonaj cięcie próbne na złomie, aby sprawdzić czystość przebijania, prawidłową prędkość przesuwu i akceptowalne powstawanie żużlu.
Typowe wskazówki dotyczące ciśnienia i prędkości
Prędkości przesuwu zależą od rozmiaru końcówki i grubości płyty; końcówka zoptymalizowana dla danej grubości umożliwi większą prędkość przesuwu i węższe nacięcie przy mniejszej ilości żużlu. Jako punkt wyjścia należy zawsze stosować wykresy prędkości przesuwu dostarczone przez producenta dyszy i dostosowywać je do konkretnego stanu palnika i stali.
Konserwacja: czyszczenie, naprawa końcówek i żywotność
Regularna konserwacja zapewnia przewidywalność działania dyszy. Typowa konserwacja obejmuje czyszczenie portów podgrzewania wstępnego, usuwanie żużla z obszaru kryzy i wymianę zużytych kryz lub wkładek końcowych. Postępuj zgodnie z harmonogramem: codziennie sprawdzaj końcówki na liniach o dużym obciążeniu i czyść je po każdym żłobieniu lub długich seriach.
Metody i narzędzia czyszczenia
- Należy używać zalecanych rozwiertaków i rozgrzać szczotki strumieniowe — nigdy nie używać gwoździ drucianych, które mogą powiększyć lub zniekształcić otwory.
- Mocno zanieczyszczone końcówki namoczyć na krótko w rozpuszczalniku przeznaczonym do sprzętu tnącego, aby rozpuścić tłuszcz i żużel (postępować zgodnie ze wskazówkami producenta).
- Wymień wkładki końcówek, jeśli na kryzie widać erozję (nierówna średnica) lub na gnieździe są zarysowania — wydajność spada, zanim pojawią się widoczne duże uszkodzenia.
Oczekiwana długość życia
Żywotność różni się w zależności od ciętego materiału, materiału końcówki i poziomu zanieczyszczenia. Dobrze utrzymana końcówka używana na czystej stali miękkiej może przetrwać wiele miesięcy przy sporadycznym użytkowaniu; środowiska produkcyjne mogą wymagać wymiany co kilka tygodni. Śledź godziny użytkowania i miej pod ręką zapasowe wkładki, aby uniknąć przestojów.
Rozwiązywanie typowych problemów z dyszami i końcówkami
W przypadku słabych cięć zdiagnozowanie, czy końcówka/dysza jest uszkodzona, pozwala zaoszczędzić czas. Poniższe pary problem-rozwiązanie są powszechne w warsztatach.
- Problem: Nadmiar żużlu i powolne cięcie. Poprawka: Zmniejsz nieznacznie prędkość jazdy, sprawdź ciśnienie tlenu tnącego, sprawdź kryzę pod kątem częściowego zatkania lub erozji i sprawdź, czy płomień podgrzewania wstępnego jest tępy.
- Problem: Przebijanie trudne do rozpoczęcia lub przebijanie nierówne. Poprawka: Zwiększyć podgrzewanie, aby zapewnić usunięcie utleniania powierzchni; sprawdzić, czy rozmiar końcówki jest odpowiedni do grubości płytki; sprawdzić, czy nie jest uszkodzona kryza lub blokada wewnętrznej komory mieszania.
- Problem: Nieregularny płomień lub retrospekcje. Poprawka: Natychmiast zatrzymaj się, sprawdź zawory zwrotne i zabezpieczenia przed cofnięciem płomienia oraz wymień uszkodzone węże lub złączki. Nie używaj końcówki, dopóki system nie przejdzie testów szczelności i przepływu wstecznego.
- Problem: Bardzo szerokie nacięcie lub nadmierne stopienie metalu. Poprawka: Końcówka może być zbyt duża w stosunku do zadania lub kryza może być uszkodzona — zmień końcówkę na mniejszą i zmniejsz ciśnienie tlenu tnącego oraz prędkość przesuwu, jeśli to konieczne.
Bezpieczeństwo i najlepsze praktyki podczas pracy z dyszami tnącymi
Bezpieczna praca w instalacjach tlenowo-paliwowych nie podlega negocjacjom. Właściwe obchodzenie się z końcówkami i dobór sprzętu zmniejszają ryzyko cofnięcia się płomienia oraz chronią personel i mienie.
- Zawsze używaj ograniczników płomienia i zaworów zwrotnych na automatach i palnikach; wymień je przy pierwszych oznakach uszkodzenia.
- Nosić odpowiednie środki ochrony indywidualnej: skórzane rękawice, okulary ochronne z filtrem o odpowiednim odcieniu do cięcia, środki ochrony słuchu w hałaśliwym otoczeniu i odzież ognioodporną.
- Butle przechowywać w pozycji pionowej i przykute łańcuchem; zabezpiecz palniki i węże, aby uniknąć przypadkowego uszkodzenia zaworów. Zakręcić zawory butli, gdy nie są używane i odpowietrzyć przewody przed przechowywaniem.
Wskazówki dotyczące zakupów i zgodności
Nie wszystkie końcówki są kompatybilne między producentami – dopasowanie gniazda, skok gwintu i geometria otworu są różne. Weź pod uwagę te punkty przy zakupie zamiennych końcówek lub dysz.
OEM kontra rynek wtórny
Końcówki OEM odpowiadają tolerancjom oryginalnego wyposażenia i często zawierają precyzyjny rozmiar kryzy oraz wkładki zamienne. Wysokiej jakości wskazówki dotyczące rynku wtórnego mogą być opłacalne, ale należy sprawdzić dopasowanie i specyfikacje materiałowe. W przypadku zastosowań o krytycznym znaczeniu dla produkcji należy preferować części OEM lub kwalifikowane części innych firm z udokumentowanymi tolerancjami.
Co przechowywać w magazynie
- Wybór 2–3 najczęściej używanych rozmiarów końcówek w Twojej pracy.
- Zapasowe wkładki/otwory do końcówek, wkładki do podgrzewania wstępnego i narzędzia do czyszczenia końcówek (rozwiertaki, szczotki).
- Co najmniej jeden zapasowy bezpiecznik gazowy i zapasowy reduktor dla każdej usługi gazowej.
Prowadzenie dziennika końcówka palnika do cięcia wydajność (godziny/obowiązki) i oznaczenie końcówek zapasowych z ich nominalną grubością cięcia przyspiesza przygotowanie zadania i zmniejsza ilość odpadów spowodowanych niedopasowanymi końcówkami.
Podsumowanie: Praktyczna lista kontrolna przed każdym cięciem
- Sprawdź, czy rozmiar końcówki jest odpowiedni dla grubości płyty.
- Sprawdź i wyczyść końcówkę oraz dysze podgrzewania wstępnego; wymienić zużyte wkładki.
- Ustaw ciśnienie wstępnego podgrzewania i cięcia tlenu zgodnie z tabelą końcówek; wykonaj cięcie próbne złomu i dostosuj prędkość jazdy.
- Upewnij się, że urządzenia zabezpieczające (tłumiki płomienia, zawory zwrotne) są na swoim miejscu i działają.
Zastosowanie tych praktycznych etapów wyboru, konfiguracji i konserwacji wydłuży żywotność końcówki, poprawi jakość cięcia i skróci przestoje. Aby uzyskać dokładne wymiary kryzy, wykresy ciśnienia i zalecenia dotyczące prędkości przesuwu, zawsze zapoznaj się z arkuszem danych technicznych producenta dyszy dotyczącym konkretnego modelu końcówki, której używasz.