Spawanie otulone a spawanie łukowe: wyjaśnianie zamieszania
To porównanie wprawia ludzi w zakłopotanie jeszcze zanim się zacznie, ponieważ te dwie porównywane rzeczy nie są w rzeczywistości oddzielnymi kategoriami. Spawanie elektrodowe jest rodzajem spawania łukowego — a nie konkurencyjny proces znajdujący się obok niego. „Spawanie łukowe” to ogólny termin określający każdy proces, w którym do topienia metalu wykorzystuje się łuk elektryczny, a pod tym pojęciem mieszczą się metody MIG, TIG i topniki.
Większość ludzi, gdy pytają „Młoto a łuk”, ma na myśli „Młoto a inne procesy spawania łukowego” — zwykle MIG lub TIG. Oficjalna nazwa firmy Stick to spawanie łukiem metalowym w osłonie (SMAW), czasami nazywane ręcznym spawaniem łukowym metalem poza Stanami Zjednoczonymi. Wśród starszych rzemieślników zyskał przydomek „spawanie łukowe” po prostu dlatego, że przez dziesięciolecia był to proces, którego wszyscy używali domyślnie.
Jak faktycznie działa spawanie elektrodowe (SMAW).
Spawarka przepływa prąd przez elektrodę topliwą — metalowy pręt pokryty topnikiem — utrzymywaną w zacisku. Uderzenie pręta w obrabiany przedmiot tworzy łuk, a ciepło topi zarówno metal nieszlachetny, jak i sam pręt. Gdy topnik wypala się, wokół jeziorka spawalniczego wytwarza się gaz osłonowy i pozostawia warstwę żużla na wierzchu stygnącego metalu, co zapobiega zanieczyszczeniu złącza przez tlen i azot atmosferyczny.
Ta warstwa żużla jest kompromisem w zakresie wybaczalności procesu. W przeciwieństwie do metod MIG lub TIG, które do prawidłowego działania wymagają gazu osłonowego podawanego przez uchwyt i stosunkowo czystej powierzchni, elektroda prętowa może przepalić zgorzelinę walcowniczą, lekką rdzę lub farbę, a mimo to zapewnić solidną spoinę. Kosztem jest etap odpryskiwania i szczotkowania drutem po każdym przejściu, aby usunąć żużel przed zejściem następnego.
MMA a inne procesy spawania łukowego: MIG, TIG, Flux-Core
Gdy elektroda zostanie prawidłowo określona jako jeden z kilku procesów spawania łukowego, bardziej użytecznym porównaniem będzie porównanie tego z innymi procesami pod względem wskaźników, które faktycznie wpływają na pracę.
| Czynnik | Kij (SMAW) | MIG (GMAW) | TIG (GTAW) |
|---|---|---|---|
| Koszt sprzętu | Najniższy | Umiarkowane | Najwyższy |
| Użytkowanie na zewnątrz/wietrznie | Znakomicie | Biedny | Biedny |
| Konieczne przygotowanie powierzchni | Minimalnenene | Znaczące | Znaczące |
| Czyszczenie po spawaniu | Wymagane odpryskiwanie żużla | Minimalnenene | Minimalnenene |
| Najlepiej na grubym materiale | Tak, ponad ⅜ cala | Lepiej na cienkim materiale | Lepiej na cienkim materiale |
| Krzywa uczenia się | Umiarkowane to steep | Najłatwiej | Najbardziej stromy |
Największą zaletą konstrukcyjną drążka jest niezależność — brak butli z gazem osłonowym oznacza, że wiatr nie wywiewa gazu, a maszyna z drążkiem może być na tyle mała, że można ją przenosić na miejsce pracy, a nie na kółkach. MIG zamienia tę przenośność na rzecz szybkości i znacznie krótszej krzywej uczenia się, dlatego dominuje w pracy na produkcji w warsztacie. TIG rezygnuje z szybkości na rzecz kontroli i jakości spoiny, co czyni go wyborem, gdy wygląd i precyzja liczą się bardziej niż wydajność.
Kiedy spawanie elektrodowe jest właściwym wyborem
Stick zarabia na życie w sytuacjach, w których inne procesy mają problemy. Prace konstrukcyjne na zewnątrz, naprawy gospodarstw rolnych i rancz, budowa rurociągów i ogólnie prace terenowe są korzystne, ponieważ nie ma gazu osłonowego, który mógłby zostać utracony na wietrze. Grubsza stal konstrukcyjna — płyta i belka o grubości ponad ⅜ cala — dobrze znosi spoiny sklejane, a w procesie tym radzi sobie z brudnym, zardzewiałym lub malowanym metalem, który pogorszyłby jakość spoiny MIG bez uprzedniego intensywnego szlifowania.
Wygrywa także prostotą wyposażenia. Spawarka, kilka skrzynek z elektrodami i zacisk uziemiający to kompletny zestaw, który mieści się na skrzyni ciężarówki, co ma znaczenie dla każdego, kto wykonuje prace naprawcze poza stałym warsztatem.
Poza łukiem: czego jeszcze potrzebuje spawalnia
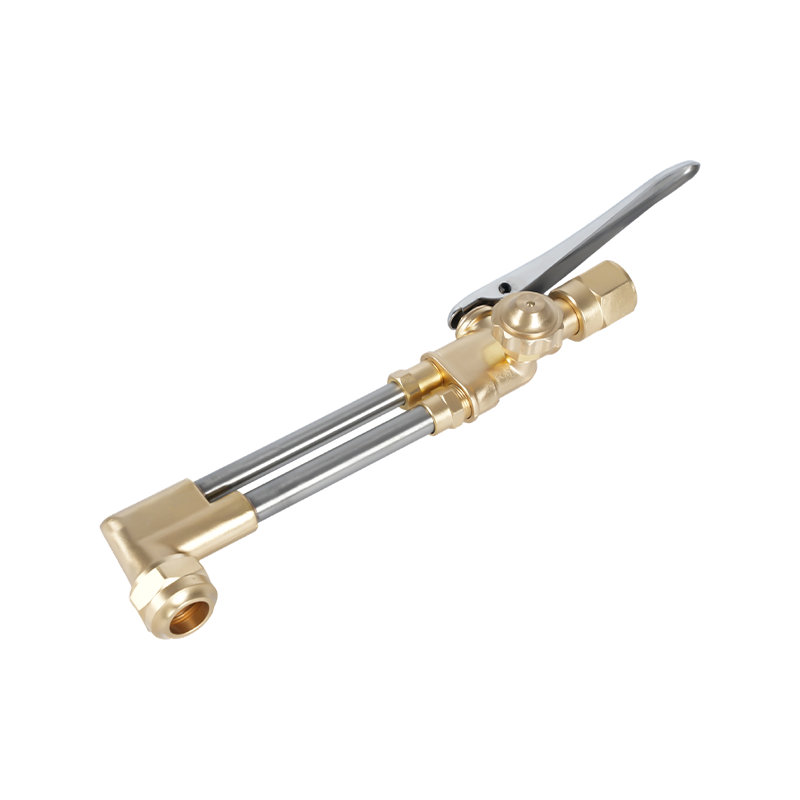
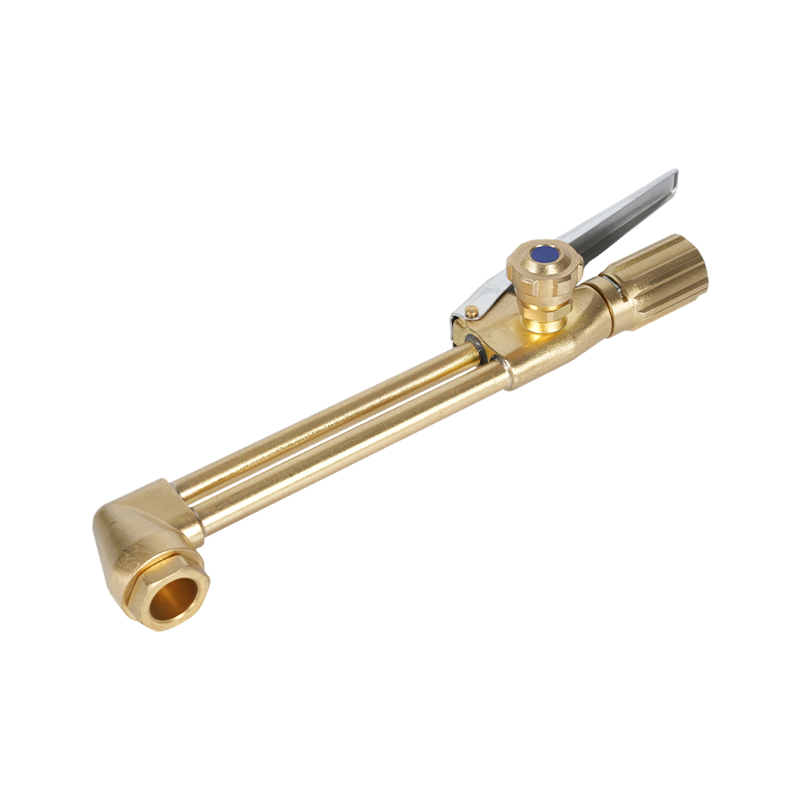
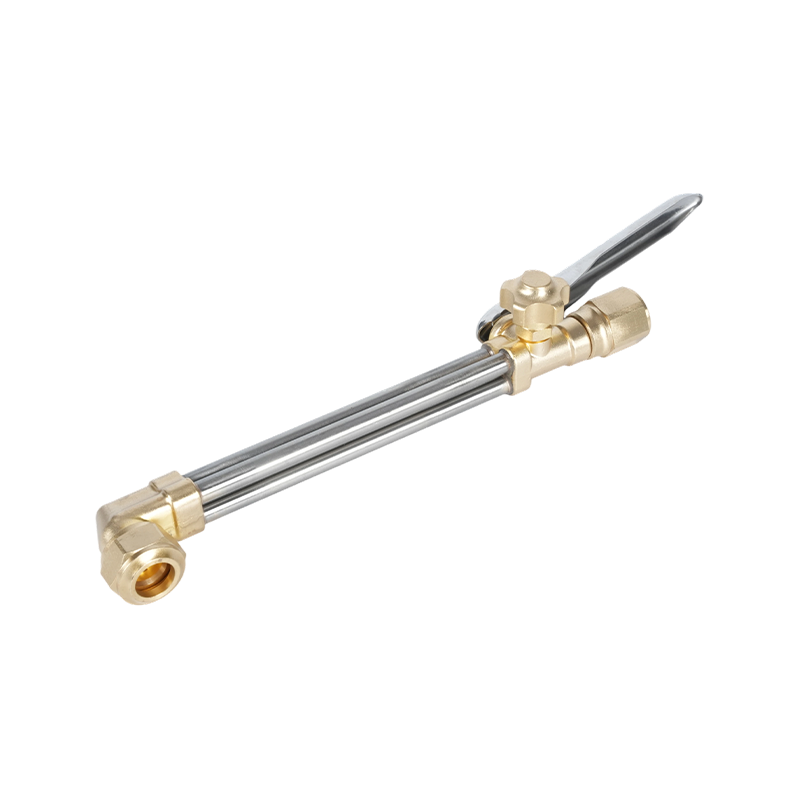
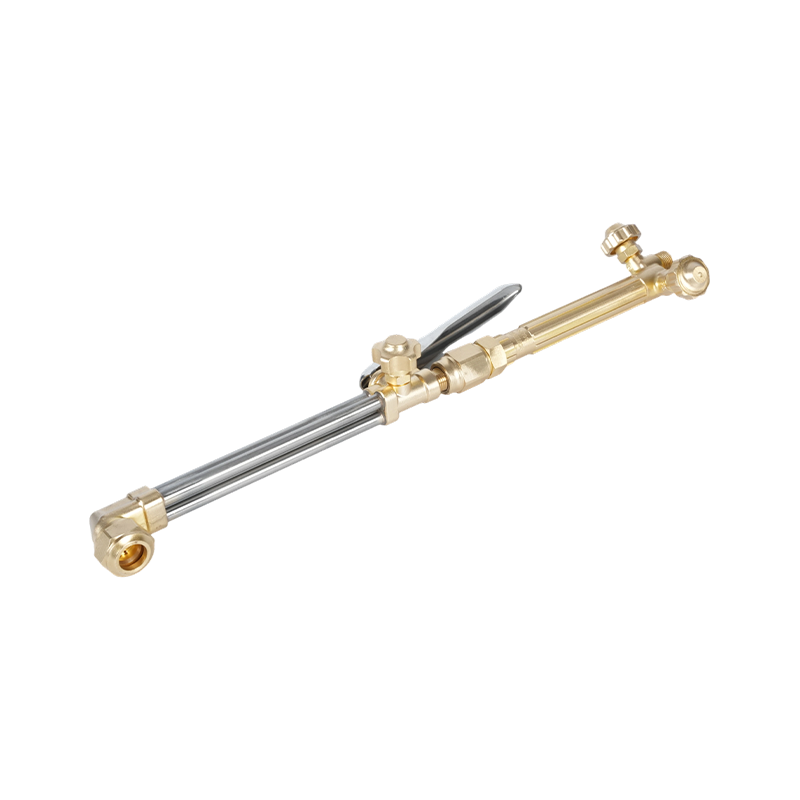
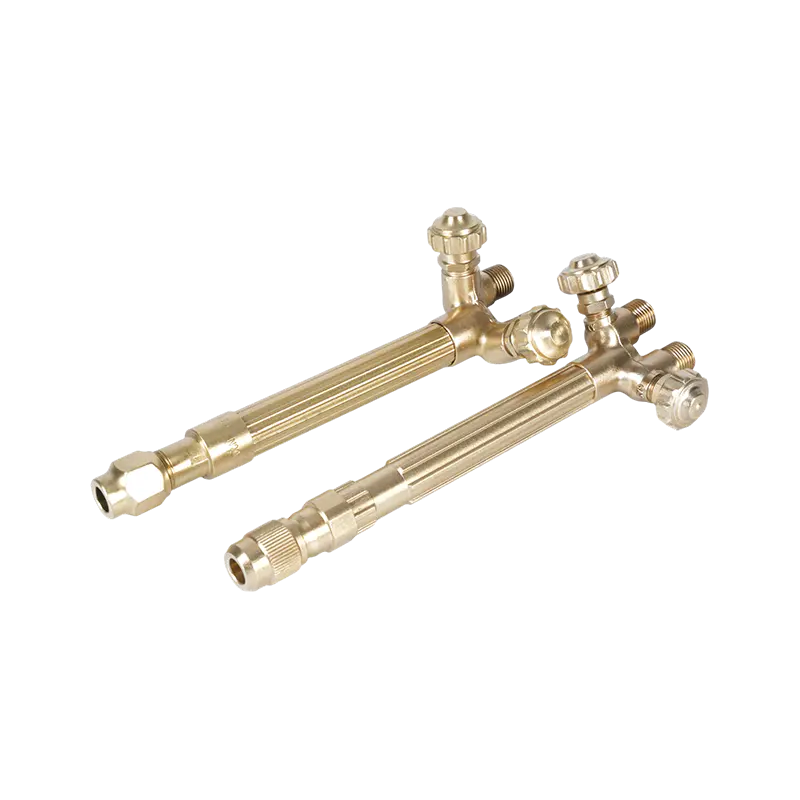
Wybór procesu łukowego to tylko jeden element przepływu pracy. Większość prac związanych ze spawaniem elektrodą otuloną rozpoczyna się i kończy etapami, które nie mają nic wspólnego z samym łukiem. Stal zwykle wymaga przycięcia na wymiar, zanim trafi na stół spawalniczy, na którym właśnie się znajduje ręczne palniki do cięcia, służące do przygotowania i wymiarowania stali przed spawaniem przyjdź — cięcie tlenowe pozostaje standardowym sposobem cięcia grubych blach na miejscu bez użycia stołu plazmowego.
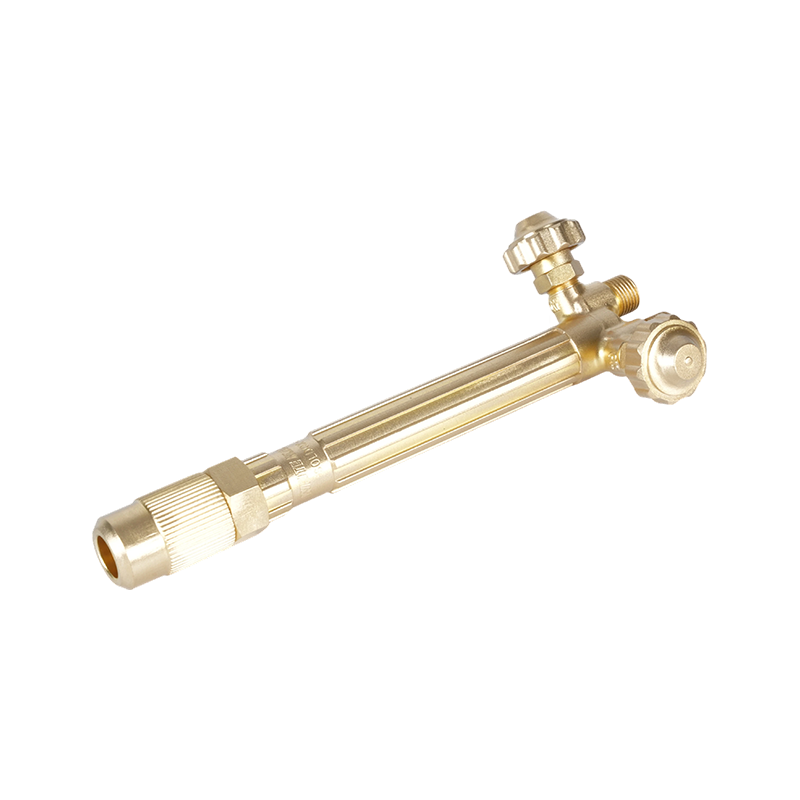
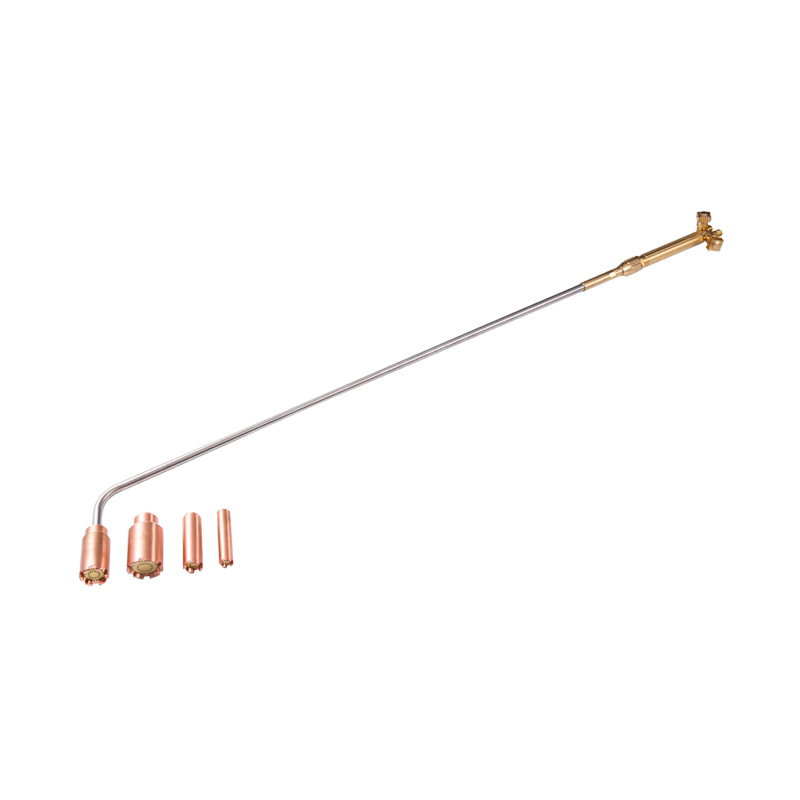
Grube sekcje również korzystają z przejścia podgrzewania wstępnego, zanim elektroda dotknie złącza, ponieważ doprowadzenie zimnej stali do temperatury zmniejsza ryzyko pękania w miarę stygnięcia spoiny. Palnik tlenowo-paliwowy do wstępnego podgrzewania grubej stali przed spawaniem radzi sobie z nadepnięciem na materiał zbyt ciężki, aby zwykła końcówka palnika mogła się równomiernie ogrzać. Dopasowanie rozmiaru płomienia do zadania również ma znaczenie — końcówki palnika do cięcia dopasowane do grubości metalu utrzymuj cięcie w czystości i ograniczaj straty gazu zarówno podczas prac przygotowawczych, jak i po spawaniu.
Zachowaj bezpieczeństwo w pobliżu sprzętu do spawania łukowego
Spawanie łukowe niesie ze sobą własne zagrożenia, niezależne od wszelkich prac związanych z tlenem i paliwem wykonywanych w tym samym warsztacie. Porażenie prądem elektrycznym jest głównym problemem, szczególnie w przypadku sprzętu z kijami Norma OSHA dotycząca spawania i cięcia łukowego określa wymagania dotyczące uziemienia, umiejscowienia uchwytu elektrody i stanu kabla, mające na celu zmniejszenie tego ryzyka.
Tam, gdzie spawanie otulone dzieli miejsce pracy z urządzeniami do cięcia tlenowego lub urządzeniami grzewczymi, bezpieczeństwo po stronie gazu wymaga takiej samej uwagi. Odpowiednio oceniony regulator ciśnienia gazu utrzymuje ciśnienie w butli w bezpiecznych granicach dla palnika za palnikiem, oraz ograniczniki płomienia, które zapobiegają przedostawaniu się ognia z powrotem do przewodu gazowego nie podlegają negocjacjom w przypadku węża prowadzącego do otwartego płomienia. Aby zapoznać się bliżej ze środkami ostrożności dotyczącymi palnika, nasz przewodnik dotyczący zasad bezpieczeństwa podczas obsługi palnika do cięcia omawia bardziej szczegółowo środki ochrony osobistej, zarządzanie gazem i kontrole konserwacyjne.