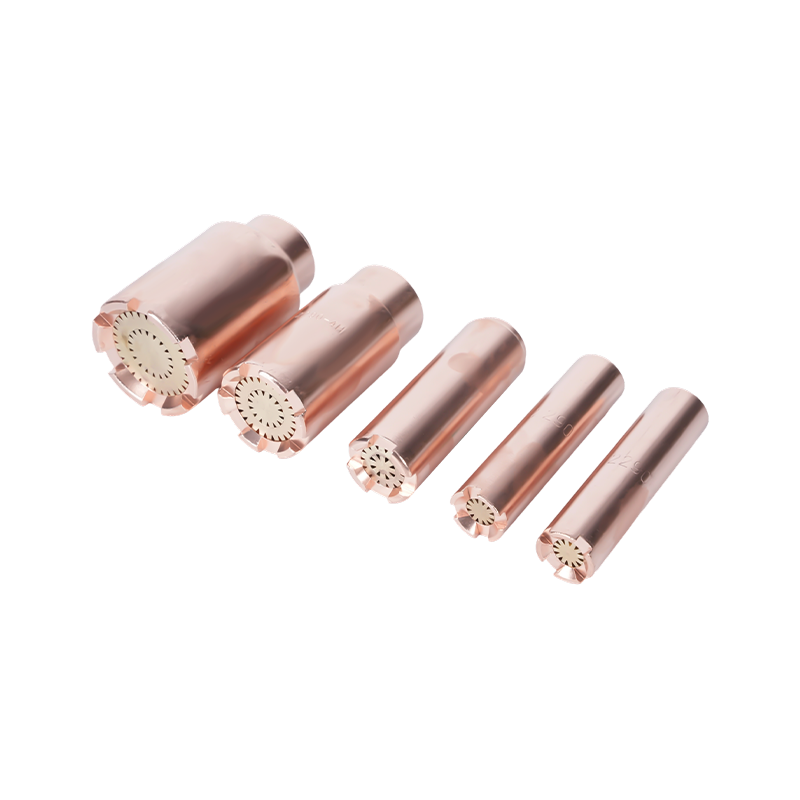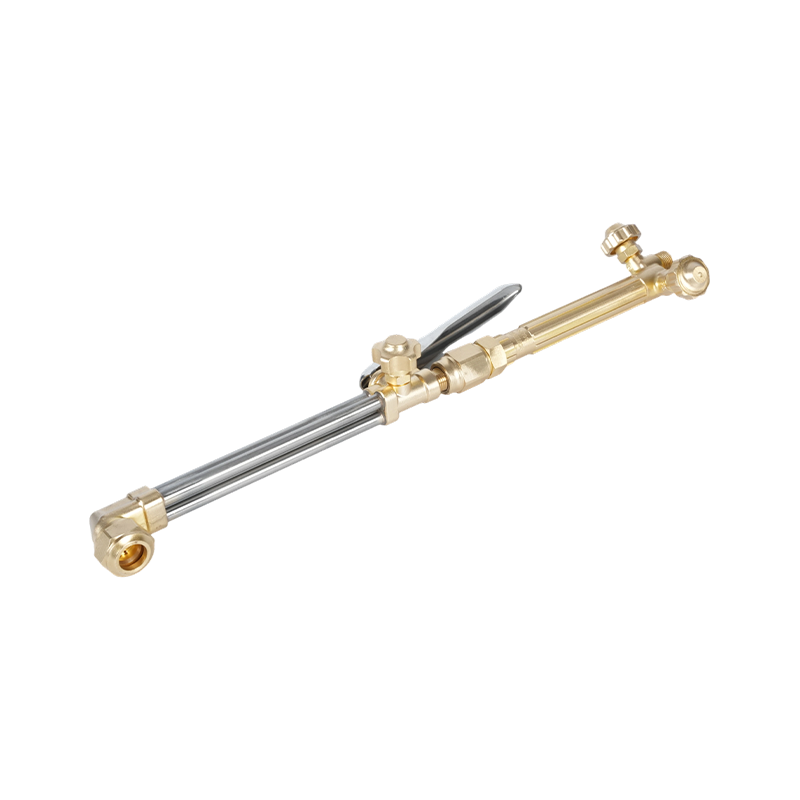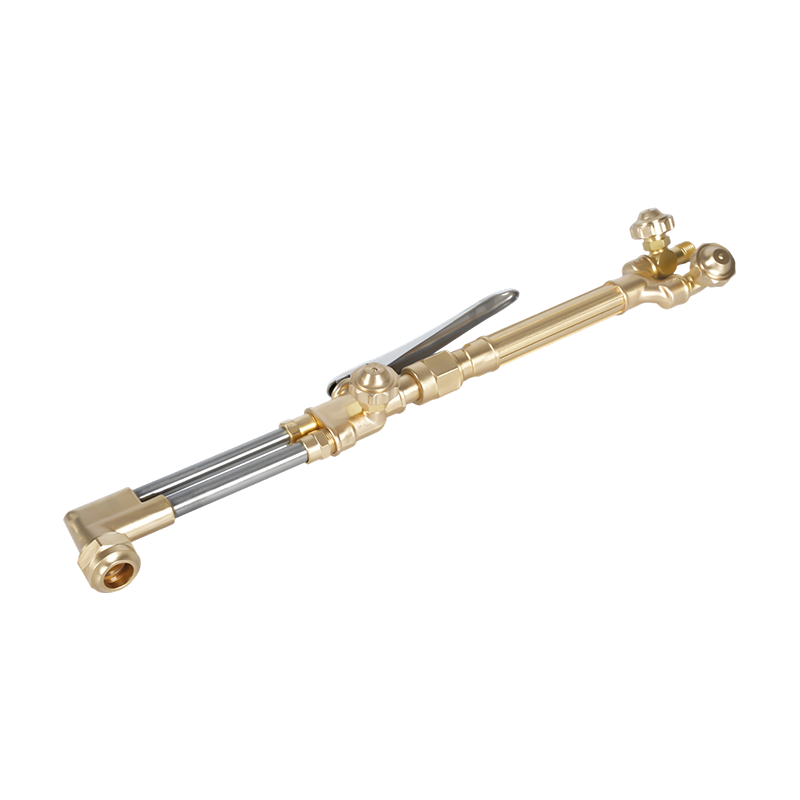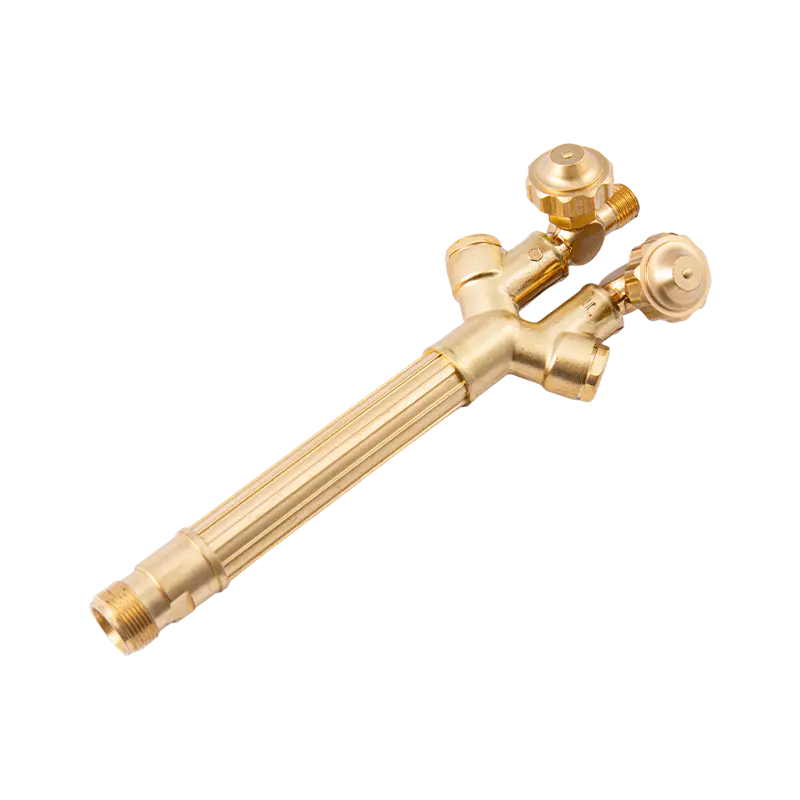
Jak działają końcówki palnika do cięcia acetylenem
Końcówka palnika do cięcia acetylenowego jest końcowym elementem systemu cięcia tlenowo-paliwowego — punktem, w którym chemia gazu, inżynieria ciśnieniowa i reakcje metalurgiczne zbiegają się, tworząc cięcie. Zrozumienie mechanicznego działania końcówki tnącej jest podstawą wyboru właściwej końcówki, ustawienia prawidłowego nacisku i diagnozowania problemów w przypadku pogorszenia się jakości cięcia.
Proces cięcia przebiega w dwóch odrębnych etapach, oba kontrolowane przez geometrię końcówki. Po pierwsze, rozgrzej płomienie – dostarczany przez pierścień mniejszych otworów otaczających centralny otwór – podnosi metal nieszlachetny do temperatury rozpalenia około 1800°F (982°C). Na tym etapie preferowanym paliwem jest acetylen, ponieważ jego spalanie z tlenem powoduje wytworzenie płomienia o temperaturze około 3160°C (5720°F), przy czym większość ciepła koncentruje się w wewnętrznym stożku płomienia. To skupienie wewnętrznego stożka umożliwia szybkie i precyzyjne podgrzewanie wstępne przy minimalnej strefie wpływu ciepła na otaczający metal – to zaleta, której paliwa alternatywne, takie jak propan i propylen, nie są w stanie w pełni odtworzyć.
Gdy stal osiągnie temperaturę rozpałki i zmieni kolor na wiśniowy, operator otwiera dźwignię tlenu tnącego. Strumień czystego tlenu pod wysokim ciśnieniem (o czystości 99,5% lub wyższej) jest uwalniany przez centralny otwór końcówki. Ten strumień tlenu nie topi stali – powoduje egzotermiczną reakcję utleniania, która bezpośrednio spala żelazo, przekształcając je w żużel tlenku żelaza, który jest jednocześnie usuwany ze szczeliny pod wpływem prędkości strumienia gazu. Rezultatem jest cięcie termochemiczne, a nie topienie termiczne, dlatego też acetylen tlenowy może ciąć blachę stalową o grubości kilku cali, której żaden proces plazmowy ani laserowy nie jest w stanie ekonomicznie dorównać na dużą skalę.
Sposób użycia końcówek tnących regulują dwa krytyczne ograniczenia specyficzne dla acetylenu: Ciśnienie robocze acetylenu nie może nigdy przekraczać 15 PSI (1 bar) , ponieważ powyżej tego progu gaz staje się niestabilny chemicznie i wrażliwy na wstrząsy. Ponadto acetylenu nie można pobierać z butli z szybkością przekraczającą jedną siódmą całkowitej pojemności butli na godzinę — szybsze pobieranie powoduje wciągnięcie ciekłego acetonu do węży i palnika, uszkodzenie sprzętu i powstanie niebezpiecznego płomienia.
Jednoczęściowe a dwuczęściowe końcówki tnące
Końcówki palnika do cięcia acetylenowego są produkowane w dwóch formatach strukturalnych, a różnica między nimi nie jest jedynie kosmetyczna — określa kompatybilność z gazem, geometrię płomienia, parametry termiczne i rodzaj cięcia, do jakiego została zaprojektowana każda końcówka.
Jednoczęściowe końcówki do cięcia acetylenu
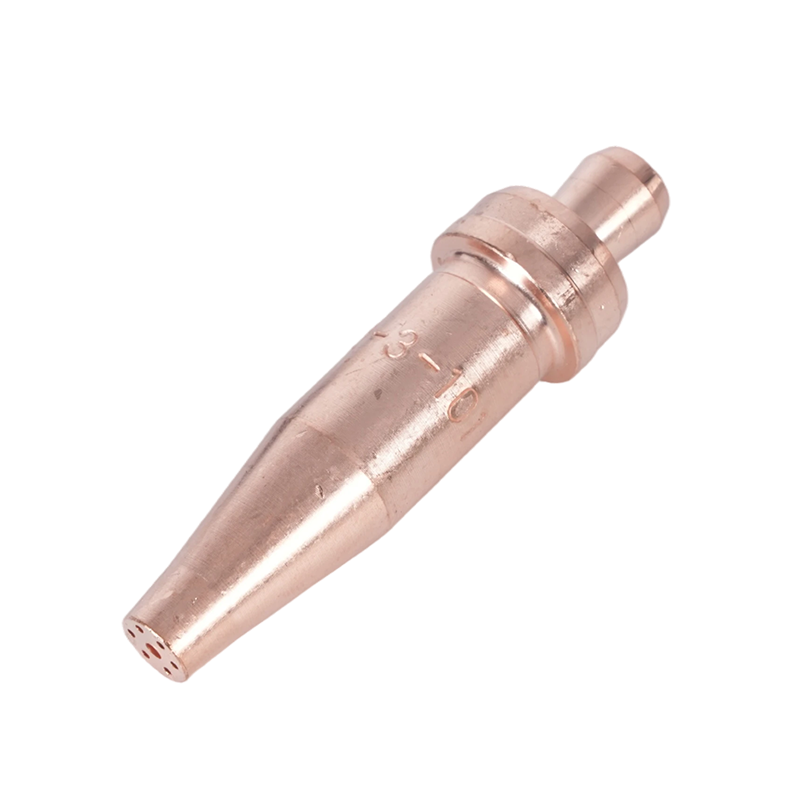
Jednoczęściowe końcówki są wykonane z litego kęsa ze stopu miedzi — najczęściej z miedzi tellurowej, wybranej ze względu na połączenie wysokiej przewodności cieplnej, obrabialności i odporności na ekstremalne ciepło wytwarzane na powierzchni końcówki. Końcówka jest wytwarzana poprzez wiercenie i precyzyjne kształtowanie na skalibrowanych drutach w celu utworzenia dokładnych otworów podgrzewania wstępnego i centralnego otworu tlenowego tnącego o precyzyjnie kontrolowanej średnicy. Rezultatem jest pojedynczy zintegrowany komponent bez połączeń pomiędzy kanałami gazowymi. Są jednoczęściowe końcówki przeznaczony wyłącznie do acetylenu i są standardowym formatem do ręcznego cięcia w przemyśle wytwórczym, budownictwie, motoryzacji i stali konstrukcyjnej. Zwykle posiadają cztery lub sześć otworów do podgrzewania wstępnego rozmieszczonych koncentrycznie wokół centralnego otworu.

Dwuczęściowe końcówki do cięcia
Dwuczęściowe końcówki składają się z miedzianej powłoki zewnętrznej i mosiężnego elementu wewnętrznego. Konstrukcja ta tworzy wstępne rowki płomieniowe pomiędzy dwoma elementami, a nie wiercone przejścia przez pojedynczy element. Dwuczęściowe końcówki są przeznaczone do stosowania z alternatywnymi gazami paliwowymi — propylenem, propanem, gazem ziemnym i MAPP — gdzie dłuższy czas wstępnego podgrzewania i różna geometria płomienia tych gazów wymagają szerszego i bardziej rozproszonego wzorca podgrzewania wstępnego. Końcówki są dwuczęściowe nie można stosować zamiennie z konfiguracjami acetylenowymi : charakterystyka płomienia i wymagania dotyczące ciśnienia gazu różnią się zasadniczo, a użycie niewłaściwego typu końcówki zagraża zarówno jakości cięcia, jak i bezpieczeństwu.
| Charakterystyczne | Jednoczęściowa końcówka | Dwuczęściowa końcówka |
|---|---|---|
| Materiał konstrukcyjny | Stały stop miedzi (miedź tellurowa) | Miedziana skorupa zewnętrzna, mosiężny element wewnętrzny |
| Kompatybilny gaz paliwowy | Tylko acetylen | Propan, propylen, MAPP, gaz ziemny |
| Konstrukcja kryzy podgrzewania wstępnego | Wiercone otwory (4 lub 6) | Rowki pomiędzy skorupą a elementem wewnętrznym |
| Koncentracja płomienia | Wysoka — ostrość wewnętrznego stożka | Szerszy — rozproszony wzór podgrzewania wstępnego |
| Typowe zastosowanie | Cięcie ręczne, prace precyzyjne, blacha cienka i średnia | Cięcie produkcyjne, blacha ciężka, ogrzewanie |
Wyjaśniono numerację końcówek i wielkość kryzy
Jednym z najbardziej utrzymujących się źródeł nieporozumień przy wyborze końcówek tnących jest system numeracji. W przeciwieństwie do elementów złącznych i wierteł numery końcówek palnika do cięcia nie są zgodne z uniwersalnym standardem — różni producenci przypisują różne numery końcówkom o identycznych średnicach otworów . Końcówka nr 2 jednego producenta może mieć taki sam otwór tlenowy jak końcówka nr 3 innego producenta. Ta niespójność nie jest wadą; odzwierciedla historyczne konwencje specyficzne dla marki, które zostały ustalone niezależnie w całej branży.
Technicznie poprawne podejście do wyboru końcówki polega na określeniu według cięcie średnicy otworu tlenowego , wyrażony jako rozmiar indeksu wiertła, a nie sam numer końcówki. Centralny otwór — pojedynczy otwór, przez który dostarczany jest tlen tnący pod wysokim ciśnieniem — to wymiar określający objętość tlenu docierającą do miejsca cięcia, a tym samym maksymalną grubość stali, którą końcówka może czysto ciąć. Średnice kryzy podgrzewania wstępnego to specyfikacje drugorzędne, które wpływają na prędkość podgrzewania wstępnego i są zaprojektowane przez producenta tak, aby pasowały do otworu centralnego.
Numery końcówek zwykle rosną wraz z rozmiarem otworu: mniejsze liczby (000, 00, 0, 1) odpowiadają mniejszym otworom dostosowanym do cienkiego materiału, podczas gdy większe liczby (4, 5, 6 i więcej) odpowiadają większym otworom do cięcia grubych blach. Nasz asortyment końcówki palnika do cięcia jest produkowany z zachowaniem precyzyjnie określonych tolerancji kryzy, z publikowanymi rozmiarami indeksu wiertła dla każdego modelu, aby umożliwić bezpośrednią weryfikację wymiarową niezależnie od konwencji numeracji stosowanej w istniejącym sprzęcie.
Tabela doboru końcówek tnących do acetylenu
Poniższa tabela przedstawia standardowy dobór końcówek i parametry ciśnienia do cięcia acetylenem stali miękkiej w dobrym stanie. Wszystkie ciśnienia mierzone są na reduktorze za pomocą węża o długości 25 stóp. W przypadku węży znacznie krótszych lub dłuższych niż 25 stóp należy odpowiednio wyregulować ciśnienie robocze, aby utrzymać prawidłowe ciśnienie wylotowe końcówki.
| Grubość metalu | Typowy rozmiar końcówki | Ciśnienie O₂ (PSI) | Ciśnienie C₂H₂ (PSI) | Rozgrzej otwory |
|---|---|---|---|---|
| Do 1/8" (3 mm) | #000 / #00 | 20–25 | 3–5 | 4 |
| 1/8"–1/4" (3–6 mm) | #0 / #1 | 25–35 | 3–5 | 4–6 |
| 1/4"–1/2" (6–13 mm) | #2 | 35–45 | 4–6 | 6 |
| 1/2"–1" (13–25 mm) | #3 | 40–55 | 4–7 | 6 |
| 1"–2" (25–51 mm) | #4 | 50–65 | 5–8 | 6 |
| 2"–4" (51–102 mm) | #5 / #6 | 55–80 | 6–12 | 6 |
| 4"–6" (102–152 mm) | #7 / #8 | 70–100 | 8–15 | 6 |
Do wszystkich wpisów w tej tabeli mają zastosowanie bez wyjątku dwie zasady operacyjne. Po pierwsze, nigdy nie używaj końcówki dostosowanej do grubszego materiału niż faktycznie tniesz — zbyt duża końcówka dostarcza więcej tlenu, niż może właściwie zużyć płomień rozgrzania wstępnego, co powoduje przegrzanie, uszkodzenie końcówki, wystrzelenie wsteczne i nierówne skaleczenia. Po drugie, nigdy nie przekraczaj ciśnienia roboczego acetylenu 15 PSI, niezależnie od rozmiaru końcówki i grubości płytki; jeśli określone cięcie wymaga większego przepływu tlenu, niż końcówka o prawidłowym rozmiarze może zapewnić przy bezpiecznym ciśnieniu acetylenu, rozwiązaniem jest przejście na większą butlę z tlenem lub konfigurację kolektora, zamiast zwiększać ciśnienie acetylenu.
Otwór prosty a końcówki do cięcia otworu rozbieżnego
Oprócz rozróżnienia na jedno- i dwuczęściowe, końcówki do cięcia acetylenu różnią się dodatkowo geometrią centralnego otworu tlenowego. Ta specyfikacja ma kluczowe znaczenie dla operatorów pracujących zarówno z ręcznym, jak i montowanym na maszynie sprzętem do cięcia.
Proste końcówki otworów
Prosty otwór utrzymuje stałą średnicę cylindryczną od przejścia gazu do wylotu końcówki. Końcówki z prostym otworem działają przy ciśnieniu tlenu wynoszącym 40 do 60 psi i są standardową konstrukcją do operacji cięcia ręcznego. Wytwarzany przez nie cylindryczny strumień gazu jest stabilny przy umiarkowanych prędkościach, co zapewnia operatorowi odpowiednią kontrolę nad linią cięcia, wyrzutem żużla i pokryciem podgrzewania wstępnego podczas ręcznego ruchu palnika.
Rozbieżne końcówki otworów
Rozbieżny otwór — zwany także rozszerzonym lub zwężającym się wylotem — rozszerza się nieznacznie na wylocie końcówki, umożliwiając rozszerzanie się i przyspieszanie strumienia tlenu tnącego na wyjściu. Ta geometria została zaprojektowana do zastosowań związanych z obróbką maszynową i działa przy Ciśnienie tlenu tnącego od 70 do 100 PSI . Rozbieżny strumień tlenu o większej prędkości umożliwia prędkość skrawania o około 25% większą niż proste końcówki otworów o równoważnej wielkości otworu, przy jednoczesnym zachowaniu akceptowalnej jakości szczeliny na płycie ze stali miękkiej przy grubościach, przy których cięcie maszynowe jest ekonomicznie uzasadnione. Rozbieżne końcówki otworów nie są zalecane do cięcia ręcznego: wyższe ciśnienia i zmniejszone sprzężenie zwrotne operatora z przyspieszonego strumienia znacznie utrudniają precyzyjne sterowanie ręczne.
Wskazówki Konserwacja, czyszczenie i bezpieczeństwo
Stan końcówki tnącej bezpośrednio decyduje o jakości cięcia i bezpieczeństwie pracy. Końcówka z częściowo zablokowanymi otworami podgrzewania wstępnego, zdeformowanym otworem centralnym lub zanieczyszczoną powierzchnią uszczelniającą będzie wytwarzać nieregularny płomień, niestabilny strumień tlenu tnącego i zwiększone ryzyko zapłonu wstecznego lub cofnięcia się płomienia. Konserwacja końcówek nie jest opcjonalna — jest to rutynowy wymóg operacyjny.
Procedura czyszczenia
Podczas normalnego użytkowania na otworach końcówki gromadzą się odpryski, żużel i osady utleniające. Osady te ograniczają przepływ gazu i zniekształcają wzór płomienia. Czyszczenie należy przeprowadzić za pomocą środki do czyszczenia końcówek zaprojektowane specjalnie dla używanej średnicy otworu — nigdy za pomocą gwoździ, drutów, wierteł lub improwizowanych narzędzi. Czyściki do końcówek to cylindryczne pilniki o rozmiarach odpowiadających standardowym średnicom otworów; prawidłowo stosowane usuwają osady bez powiększania i deformowania otworu. Zwiększenie otworu podgrzewania wstępnego lub cięcia nawet o kilka tysięcznych cala zmienia charakterystykę przepływu gazu na tyle, że wpływa na równowagę płomienia i jakość cięcia, a zdeformowanego otworu nie można skorygować – końcówkę należy wymienić. Oczyść wszystkie otwory indywidualnie, lekkim ruchem piłującym, a następnie przedmuchaj końcówkę sprężonym powietrzem pod niskim ciśnieniem, aby usunąć wszelkie zanieczyszczenia przed ponowną instalacją.
Kontrola powierzchni siedzenia
Powierzchnia mocowania końcówki — obrobiona powierzchnia współpracująca z głowicą palnika — musi być płaska, gładka i wolna od zadziorów. Uszkodzona powierzchnia gniazda umożliwia gazowi ominięcie uszczelki pomiędzy końcówką a palnikiem, powodując wyciek, który powoduje nieregularny płomień i stwarza ryzyko cofnięcia się płomienia. Po każdym zdjęciu końcówki należy sprawdzić powierzchnię gniazda. Lekkie ślady na powierzchni można polerować drobnym papierem ściernym na płaskiej powierzchni; każdą końcówkę wykazującą głębokie żłobienia, pęknięcia lub znaczną nieregularność powierzchni należy natychmiast wymienić.
Zapobieganie efektom wstecznym i retrospekcji
Cofnięcie płomienia, gdy płomień powraca do końcówki i ponownie zapala się na powierzchni końcówki, jest najczęściej spowodowane pracą przy ciśnieniach poniżej minimalnego rozmiaru końcówki, trzymaniem końcówki zbyt blisko powierzchni roboczej lub częściowo zablokowanymi kryzami ograniczającymi przepływ gazu. Jeśli nastąpi zapłon wsteczny, zamknij najpierw zawór acetylenu, a następnie zawór tlenu, poczekaj, aż końcówka ostygnie, sprawdź i wyczyść kryzy oraz sprawdź ustawienia ciśnienia przed ponownym zapaleniem. Cofanie się płomienia, podczas którego płomień przedostaje się do węży i regulatorów, jest poważniejszym zdarzeniem wymagającym zainstalowania ograniczników płomienia zarówno na przewodach paliwowych, jak i tlenowych na korpusie palnika lub na wylotach reduktora. Ograniczniki płomienia zwrotnego są obowiązkowe w przypadku systemów acetylenowych w większości jurysdykcji i są zdecydowanie zalecane niezależnie od lokalnych wymagań.
Wybór właściwej końcówki do konfiguracji
Prawidłowy wybór końcówki palnika do cięcia acetylenowego wymaga podjęcia czterech kolejnych decyzji. Zastosowanie ich w kolejności eliminuje większość błędów selekcji zanim one wystąpią.
- Krok 1 — Potwierdź kompatybilność paliwa gazowego. Sprawdź, czy w Twojej konfiguracji wykorzystuje się acetylen, a nie propan, propylen lub MAPP. W instalacjach acetylenowych należy stosować wyłącznie jednoczęściowe końcówki wyprodukowane specjalnie dla acetylenu. Użycie dwuczęściowej końcówki do paliwa alternatywnego w palniku acetylenowym powoduje nieprawidłową geometrię płomienia i nieprzewidywalne zachowanie gazu.
- Krok 2 — Określ maksymalną grubość metalu. Wybierz końcówkę przystosowaną do cięcia najgrubszego fragmentu, jaki napotkasz w pracy, a nie średniej grubości. Cięcie odcinka o 10% grubszego niż znamionowa pojemność końcówki powoduje niekompletne lub nierówne cięcie; użycie końcówki o zbyt małym rozmiarze dla najgrubszej sekcji i próba kompensacji wyższym ciśnieniem grozi odwrotnym skutkiem i uszkodzeniem końcówki.
- Krok 3 — Wybierz typ otworu w zależności od zastosowania. Operacje cięcia ręcznego wymagają prostych końcówek z tlenem tnącym pod ciśnieniem 40–60 PSI. W przypadku operacji cięcia maszynowego lub automatycznego korzystne jest zastosowanie rozbieżnych końcówek otworów przy ciśnieniu 70–100 PSI, co zapewnia 25% przewagę prędkości, jaką zapewniają w przypadku prostych cięć blachy.
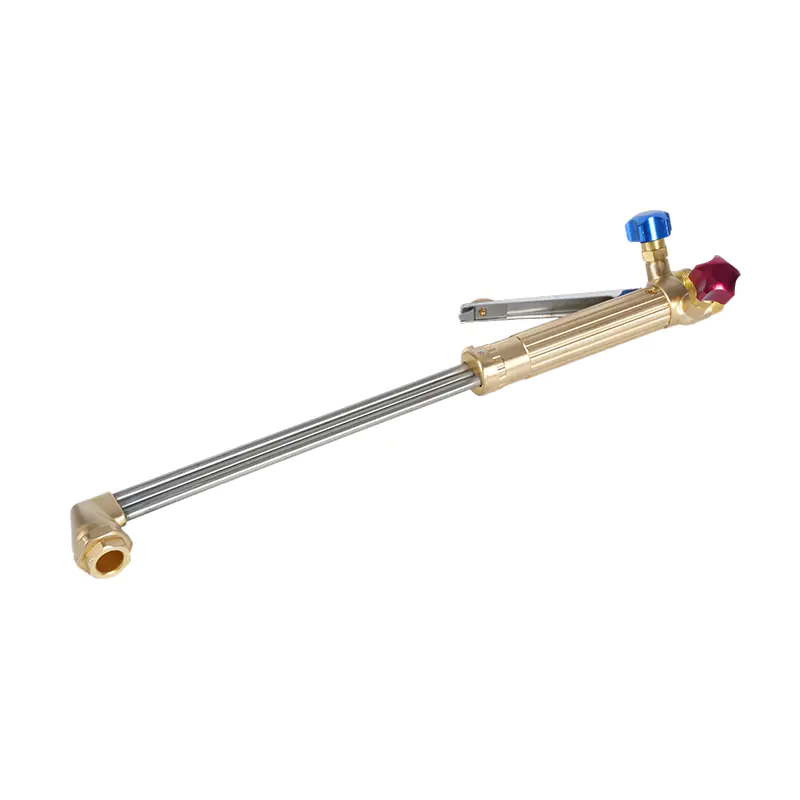
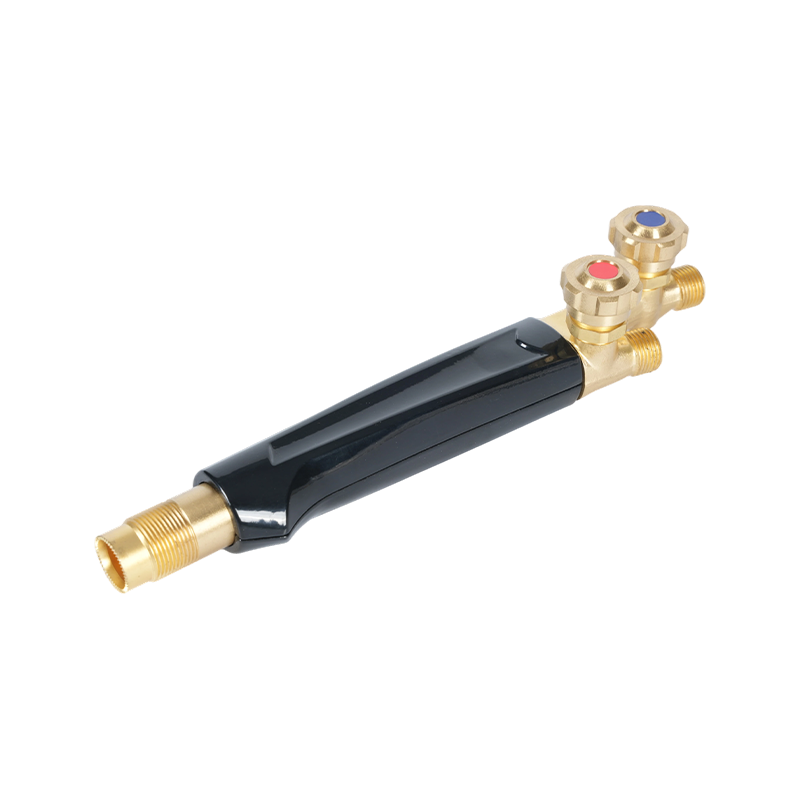
- Krok 4 — Sprawdź zgodność uchwytu palnika i głowicy. Końcówki tnące muszą prawidłowo przylegać do głowicy palnika, do której są przymocowane. Gwint końcówki, geometria gniazda i gwint główki muszą pasować. Nasz uchwyty palnika do cięcia są produkowane ze znormalizowanymi gwintami końcówek i specyfikacjami gniazd; łączenie ich z dopasowanymi końcówkami z tego samego systemu eliminuje wycieki i niestabilność płomienia powstałe na skutek mieszania niekompatybilnych komponentów różnych producentów.
W przypadku operatorów wyposażających nową stację lub wymieniających całą instalację tlenowo-paliwową podejście kompletnego systemu — uchwyt palnika, osprzęt tnący, regulatory, węże i dopasowane końcówki kupowane razem — eliminuje już na początku niepewność co do kompatybilności. Nasz zestawy palników do cięcia są montowane jako dopasowane systemy z udokumentowaną zgodnością końcówek, specyfikacjami ciśnienia i komponentami o klasie acetylenu, zapewniając niezawodny punkt wyjścia zarówno do zastosowań w warsztacie, jak i w terenie.