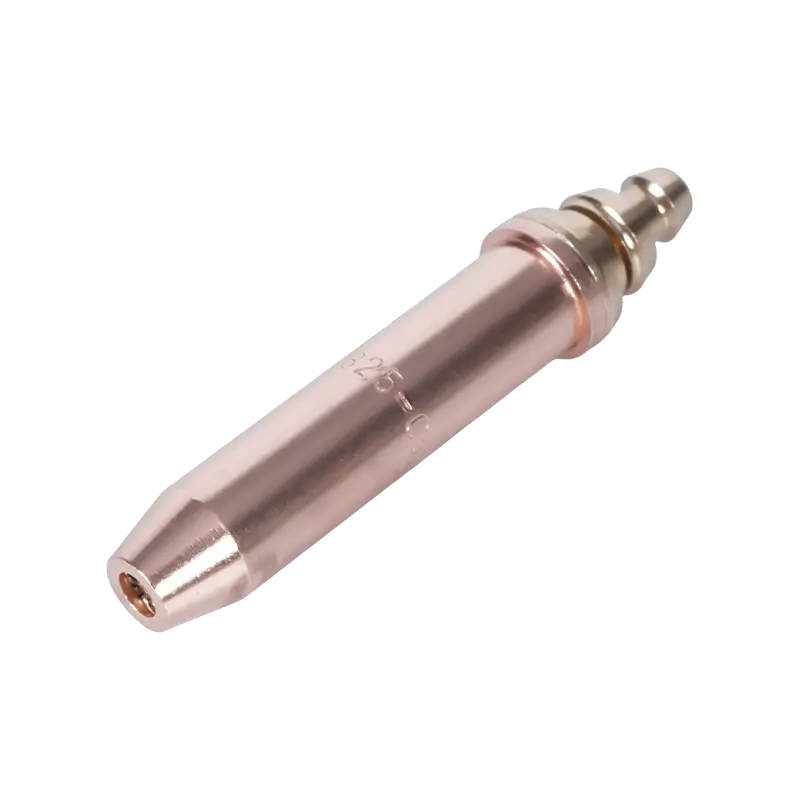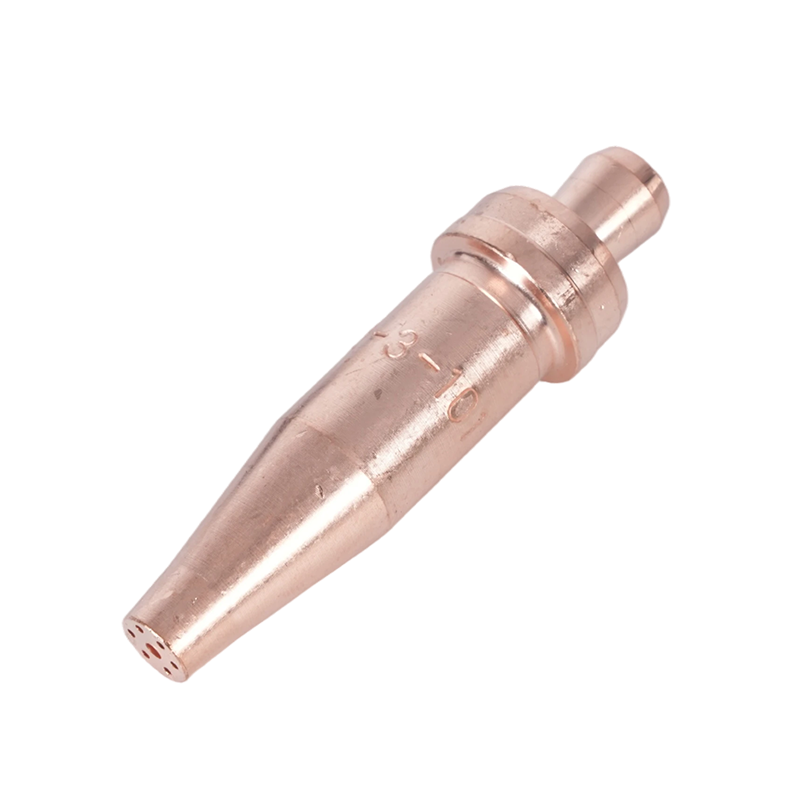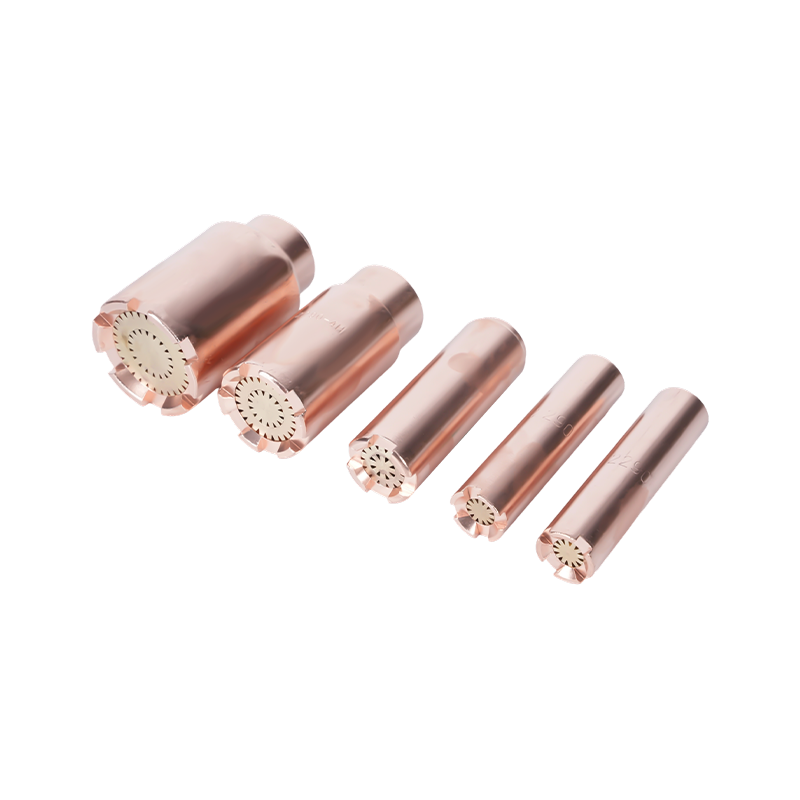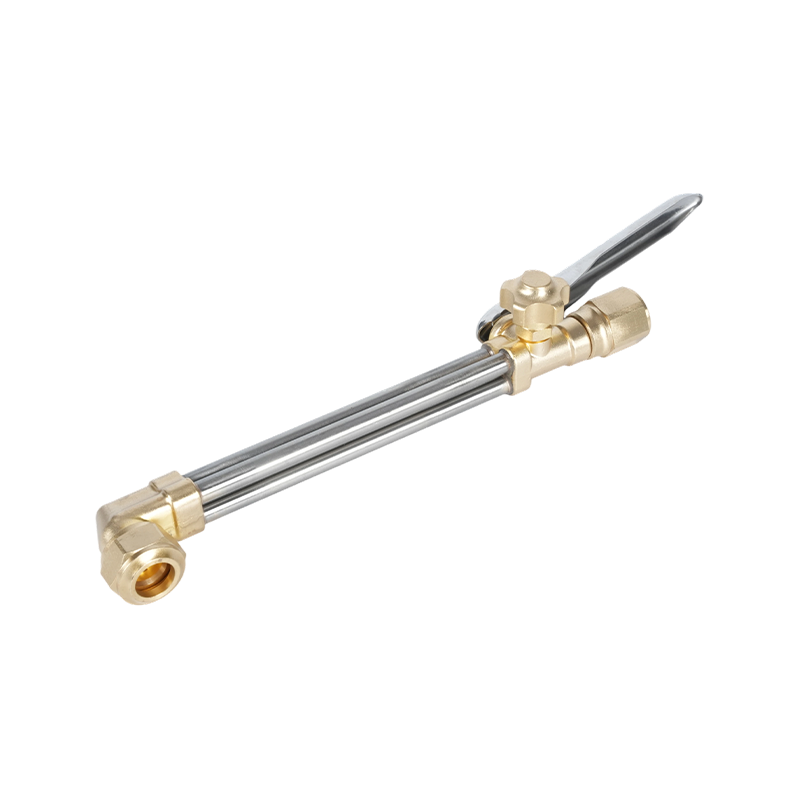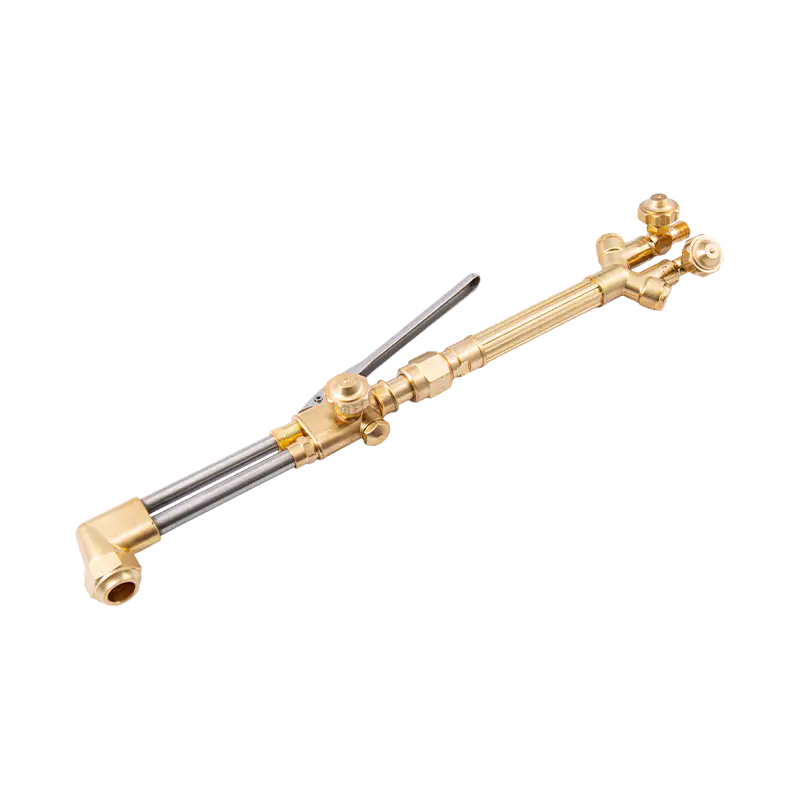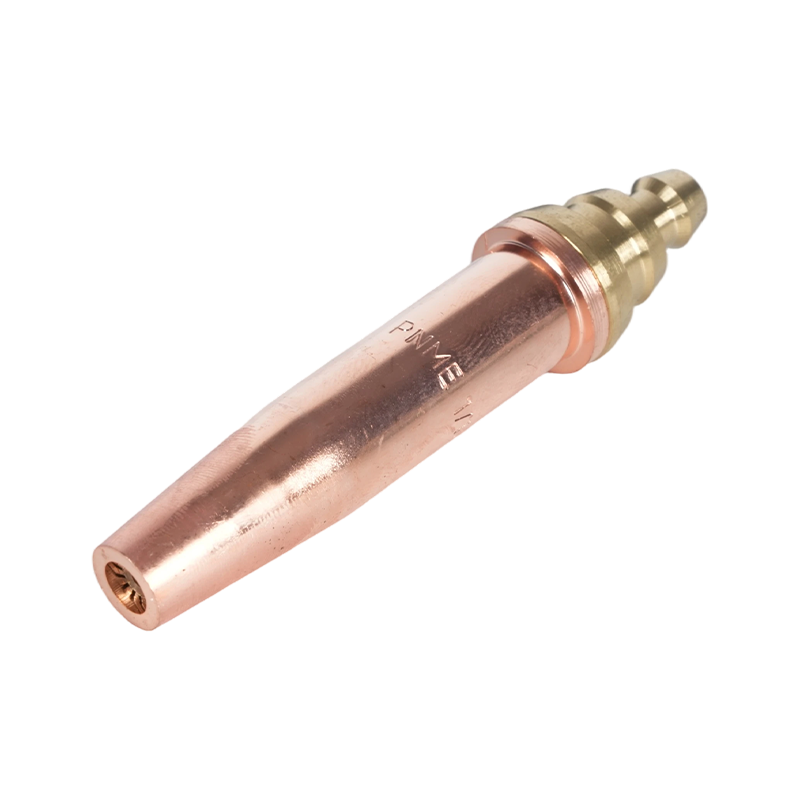
Końcówka tnąca jest najważniejszym elementem każdego układu paliwowo-tlenowego. Regulatory kontrolują ciśnienie, węże dostarczają gaz, a korpus palnika zapewnia rękojeść, ale końcówka określa, czy cięcie jest czyste czy nierówne, szybkie czy powolne, bezpieczne czy podatne na odrzut. Właściwy wybór końcówki i jej prawidłowe użycie pozwala uzyskać spójne, produktywne cięcie od marnowania gazu i poprawek. W tym przewodniku omówiono wszystko, od zasad projektowania końcówek po praktyczne techniki terenowe i diagnostykę defektów.
Jakie właściwie są wskazówki dotyczące cięcia paliwem tlenowym?
Końcówka do cięcia tlenowego pełni dwie różne funkcje, które działają jednocześnie. Zewnętrzny pierścień małych otworów – otwory do podgrzewania wstępnego – dostarcza mieszaninę paliwa gazowego i tlenu w celu wytworzenia płomienia do podgrzewania. Płomień ten nagrzewa metal nieszlachetny do temperatury zapłonu: około 870–980°C (1600–1800°F) w przypadku stali miękkiej. Centralny otwór służy zupełnie innemu celowi: dostarcza strumień pod wysokim ciśnieniem czysty tlen do cięcia który chemicznie utlenia podgrzaną stal i wydmuchuje powstały stopiony tlenek żelaza (żużel) z szczeliny.
To rozróżnienie ma znaczenie praktyczne. Płomień nagrzewania wstępnego nie tnie – kondycjonuje metal. Tnący strumień tlenu dokonuje faktycznego przecięcia poprzez reakcję chemiczną, a nie brutalne topienie termiczne. Każdy czynnik pogarszający strumień tlenu tnącego — niskie ciśnienie, zanieczyszczony otwór, nieprawidłowa odległość odsunięcia — bezpośrednio wpływa na jakość cięcia, niezależnie od tego, jak dobrze wygląda płomień podgrzewania wstępnego.
Końcówki produkowane są w wersji jednoczęściowej (pełna miedź) lub dwuczęściowej (wewnętrzna mosiężna, zewnętrzna miedziana). Końcówki dwuczęściowe są bardziej powszechne w środowiskach produkcyjnych, ponieważ część wewnętrzną można wymienić niezależnie w przypadku zużycia otworów podgrzewacza wstępnego, bez konieczności wyrzucania korpusu zewnętrznego. Jednoczęściowe końcówki są prostsze i często preferowane do cięcia ręcznego, gdzie częstotliwość wymiany jest mniejsza.
Wybór właściwej końcówki: rozmiar, typ otworu i paliwo gazowe
Dobór końcówki mają wpływ trzy zmienne: grubość materiału, konstrukcja otworu tlenowego oraz stosowane paliwo gazowe. Wybieranie wyłącznie na podstawie grubości – bez uwzględnienia rodzaju otworu i zgodności z paliwem – jest najczęstszą przyczyną złej jakości cięcia w terenie.
Rozmiar końcówki i grubość materiału
Rozmiar końcówki określa średnicę centralnego otworu tlenowego tnącego i wielkość otworów podgrzewania wstępnego. Właściwy rozmiar końcówki jest zawsze dostosowany do grubości materiału , a nie do preferowanego ustawienia ciśnienia lub prędkości cięcia. Użycie zbyt dużej końcówki na cienkiej płycie powoduje nadmierne doprowadzenie ciepła, wypaczenie i szerokie, poszarpane nacięcia. Użycie zbyt małej końcówki na grubej płycie powoduje niecałkowite utlenienie, silne przyleganie żużla i niemożność dokończenia cięcia na dużej głębokości.
| Grubość materiału | Typowy rozmiar końcówki | Ciśnienie tlenu (PSI) | Prędkość skrawania (IPM) |
|---|---|---|---|
| 1/8 cala (3 mm) | 000 / 0 | 20–25 | 20–26 |
| 1/4 cala (6 mm) | 0 / 1 | 25–35 | 16–22 |
| 1/2 cala (13 mm) | 1 / 2 | 35–45 | 12–18 |
| 1 cal (25 mm) | 2 / 3 | 40–55 | 10–14 |
| 2 cale (50 mm) | 3 / 4 | 45–65 | 7–10 |
| 4 cale (100 mm) | 4 / 5 | 55–80 | 4–7 |
Otwór cylindryczny a otwór rozbieżny
Otwory tlenowe do cięcia są dostępne w dwóch geometriach wewnętrznych, każda zoptymalizowana dla innego zakresu grubości. Cylindryczne końcówki otworów utrzymują stałą średnicę na całej długości otworu i działają najlepiej przy ciśnieniu około 40 PSI. Stanowią standardowy wybór do cięcia ręcznego i maszynowego materiałów o grubości do 3/8 cala (10 mm). Rozbieżne końcówki otworów rozbłysnąć na zewnątrz w kierunku wyjścia, umożliwiając tnącemu strumieniowi tlenu rozszerzenie się do prędkości naddźwiękowej. Działają przy wyższych ciśnieniach — zazwyczaj od 75 do 100 PSI — i zapewniają większe prędkości cięcia przy niższym zużyciu tlenu na stopę cięcia w przypadku blachy o grubości powyżej 3/8 cala. W przypadku większości maszyn CNC do cięcia tlenowo-paliwowego właściwym wyborem są rozbieżne końcówki otworów. Szczegółowe porównanie wpływu wyboru gazu paliwowego na konstrukcję otworu końcówki i temperaturę płomienia można znaleźć w naszym artykule porównanie temperatur palnika do cięcia i paliwa gazowego .
Kompatybilność z paliwem gazowym
Końcówki tnące nie są wymienne dla gazów palnych. Końcówki acetylenowe mają specyficzny wzór i rozmiar otworu do podgrzewania wstępnego, które odpowiadają stężonemu ciepłu stożka wewnętrznego acetylenu i jego stechiometrycznemu stosunkowi tlenu do paliwa wynoszącemu około 1:1. Końcówki propanu i propylenu mają coraz większe otwory do podgrzewania wstępnego, aby skompensować niższe temperatury wewnętrznego stożka tych gazów i ich większe zapotrzebowanie na tlen — propan wymaga około 4,5 części tlenu na część paliwa. Użycie końcówki acetylenowej z propanem powoduje zmniejszenie płomienia podgrzewacza wstępnego i niepełne ogrzewanie; użycie końcówki propanowej z acetylenem powoduje powstanie zbyt dużego, niekontrolowanego płomienia podgrzewania wstępnego. Zawsze sprawdzaj, czy końcówka jest przystosowana do konkretnego używanego paliwa gazowego.
Przygotowanie do czystego cięcia
Nawet końcówka o prawidłowym rozmiarze daje słabe rezultaty, jeśli ciśnienie, płomień i odsunięcie nie zostaną odpowiednio ustawione przed rozpoczęciem cięcia.
Ustaw ciśnienie na końcówce, a nie na reduktorze. Długie przebiegi węży i wąskie średnice węży powodują mierzalny spadek ciśnienia pomiędzy wylotem reduktora a palnikiem. W przypadku przebiegów przekraczających 25 stóp należy podłączyć manometry testowe do wlotu palnika, aby zmierzyć rzeczywiste ciśnienie tłoczenia, a następnie wyregulować regulator w górę, aż manometry po stronie palnika wskażą wartości określone w tabeli końcówek. Cięcie na skutek samego ciśnienia regulatora na dłuższą metę jest częstą przyczyną powolnego cięcia i powstania ciężkiego żużla. Pełny opis doboru gazu i bezpiecznego zarządzania ciśnieniem znajduje się w naszym artykule przewodnik dotyczący bezpieczeństwa paliw tlenowych i wyboru gazu .
Przed cięciem ustaw neutralny płomień. Zapal latarkę wyłącznie na paliwie, następnie wprowadź podgrzany tlen, aż wewnętrzny stożek wyostrzy się i stanie się wyraźnie jasnoniebieskim punktem otoczonym przezroczystą powłoką zewnętrzną. Jest to płomień neutralny — właściwy punkt wyjścia dla praktycznie każdego cięcia stali. Płomień utleniający (krótszy, bardziej spiczasty stożek z fioletowawym odcieniem) przedwcześnie utlenia powierzchnię metalu i tworzy strefę wpływu ciepła, która jest odporna na czyste cięcie. Płomień nawęglający (miękki, pierzasty stożek z wtórną pomarańczową powłoką) osadza węgiel na powierzchni metalu, a także pogarsza jakość cięcia.
Utrzymuj stałą odległość dystansu. W przypadku większości końcówek do cięcia ręcznego prawidłowy odstęp wynosi od 1/8 do 1/4 cala (3–6 mm) pomiędzy powierzchnią końcówki a powierzchnią przedmiotu obrabianego. Zbyt blisko powoduje przegrzanie końcówki, otwory podgrzewacza wstępnego zatykają się odpryskami i zwiększa się ryzyko wystąpienia wstecznego zapłonu. Zbyt daleko i strumień tlenu tnącego traci spójność przed dotarciem do metalu, tworząc szerokie, zaokrąglone nacięcie i ciężki żużel.
Przed otwarciem tlenu tnącego upewnij się, że metal osiągnął temperaturę zapłonu. Prawidłowy wskaźnik wizualny to jasna wiśniowo-czerwona do pomarańczowo-biała poświata w miejscu przekłucia. Przydatny test w terenie: lekko wciśnij dźwignię tlenu tnącego – jeśli metal natychmiast zacznie iskrzyć i się utleniać, oznacza to, że jest gotowy. Jeśli po prostu ostygnie i ściemnieje, kontynuuj podgrzewanie.
8 praktycznych wskazówek, jak uzyskać lepsze strzyżenie
Poniższe techniki dotyczą najczęstszych źródeł niespójnych wyników zarówno w ręcznych, jak i maszynowych operacjach cięcia tlenowego.
- Skorzystaj z tabeli wskazówek dla konkretnej marki. Natężenia przepływu i wymiary kryzy różnią się w zależności od producenta, nawet w przypadku tej samej nominalnej wielkości końcówki. Tabela końcówek jednej marki nie powinna być nigdy stosowana do końcówek innej marki.
- Przytrzymaj rękę tnącą. W przypadku cięcia ręcznego podeprzyj dłoń palnika wolną ręką opartą na obrabianym przedmiocie lub stabilnej powierzchni odniesienia. Wahania palnika rzędu nawet 1/16 cala powodują widoczne falowanie krawędzi cięcia.
- Przebij z pochyleniem, a następnie przejdź prostopadle. Podczas przekłuwania płyty środkowej zamiast zaczynać od krawędzi, przechyl palnik o 15–20 stopni od kierunku ruchu podczas otwierania tlenu tnącego. Kieruje to początkowy wyrzut żużla z dala od czoła końcówki. Po zakończeniu przekłuwania ustaw palnik z powrotem w pozycji pionowej i rozpocznij cięcie.
- Zwiń brzegi, rozwałkuj na końcu. Rozpoczynając od krawędzi grubej płyty, w miarę wchodzenia w cięcie przesuń palnik z pozycji ukośnej do pozycji prostopadłej. Na koniec cięcia przesuń palnik na zewnątrz, aby upewnić się, że dolna część nacięcia zostanie prawidłowo odcięta — bez tego ostatni centymetr grubego cięcia często pozostanie częściowo połączony.
- Dopasuj prędkość jazdy do iskier. Przy prawidłowej prędkości jazdy strumień tlenu tnącego wychodzi od spodu przedmiotu obrabianego pod niewielkim kątem (5–10 stopni za kierunkiem palnika). Jeśli strumień wypływa pionowo, prędkość jazdy jest zbyt mała. Jeśli wychodzi z wyraźnym pochyleniem do przodu, prędkość jest zbyt duża i cięcie nie jest w pełni penetrujące.
- Podczas pracy utrzymuj końcówkę w czystości. Odpryski gromadzące się na powierzchni końcówki podczas długich cięć stopniowo pogarszają kształt płomienia podgrzewacza wstępnego i mogą powodować odchylenie strumienia tlenu tnącego. Krótka przerwa na czyszczenie pilnikiem do czyszczenia końcówek przywraca wydajność bez całkowitego wyłączenia.
- Zamknąć paliwo przed dopływem tlenu po wyłączeniu. Wyłączając palnik, zamknij najpierw zawór paliwa, następnie tlen tnący, a następnie tlen podgrzewający. Ta sekwencja zapobiega tworzeniu się dużej ilości paliwa na końcówce podczas wyłączania, co jest główną przyczyną wewnętrznego osadzania się sadzy i zapłonu wstecznego przy następnym zapłonie.
- Należy przestrzegać wszystkich bez wyjątku środków ostrożności. Ograniczniki płomienia na obu wężach, test szczelności przed każdą sesją i odpowiednie środki ochrony indywidualnej nie podlegają negocjacjom. Pełną listę kontrolną bezpieczeństwa dotyczącą końcówek palnika do cięcia można znaleźć w naszym przewodniku pt środki ostrożności dotyczące obcinania końcówek palników .
Diagnozowanie złej jakości cięcia
Większość wad cięcia tlenowo-paliwowego ma jedną z czterech głównych przyczyn: niewłaściwy rozmiar końcówki, nieprawidłowe ciśnienie, niewłaściwa prędkość przesuwu lub zanieczyszczona lub zużyta końcówka. Poniższa tabela przedstawia najczęstsze objawy i działania naprawcze.
| Objaw | Najbardziej prawdopodobna przyczyna | Działanie naprawcze |
|---|---|---|
| Ciężki żużel / twardy kożuch, który nie odrywa się czysto | Zbyt duża prędkość jazdy; zbyt niskie ciśnienie tlenu; Końcówka za mała w stosunku do grubości | Mała prędkość jazdy; zwiększyć ciśnienie tlenu do specyfikacji wykresu końcówek; uaktualnić rozmiar końcówki |
| Zaokrąglona, szeroka górna krawędź z nacięciem | Odległość dystansu jest zbyt duża; prędkość jazdy jest zbyt mała | Zmniejsz odległość do 1/8–1/4 cala; zwiększyć prędkość jazdy |
| Żłobienie lub nieregularna powierzchnia cięcia | Otwory końcówek zatkane lub uszkodzone; niestabilność płomienia | Oczyść lub wymień końcówkę; sprawdź, czy nie ma wygiętych lub poplamionych otworów |
| Cięcie nie wnika na głębokość (szczególnie gruba płyta) | Zbyt niskie ciśnienie tlenu w palniku (spadek ciśnienia); Otwór końcówki jest za mały | Zmierz ciśnienie na palniku za pomocą manometrów; kompensować na regulatorze; sprawdź rozmiar końcówki |
| Zbyt długi czas wstępnego nagrzewania przed rozpoczęciem cięcia | Zły typ końcówki dla gazu opałowego (zbyt mało/małe otwory podgrzewania wstępnego dla propanu/propylenu) | Zmień końcówkę na propan lub propylen z większymi otworami do podgrzewania wstępnego |
| Falista lub dryfująca linia cięcia | Niestabilność ręki palnika; nierówna prędkość jazdy | Użyj szyny prowadzącej lub zacisku o prostej krawędzi; oprzyj rękę tnącą na przedmiocie obrabianym |
| Odwrotny skutek lub ciągłe trzaskanie | Przegrzanie końcówki; dystans zbyt mały; zanieczyszczona powierzchnia końcówki | Zwiększ dystans; poczekaj, aż końcówka ostygnie; czysta powierzchnia końcówki; sprawdź, czy nie blokuje się rozpryski |
Konserwacja końcówki i kiedy ją wymienić
Końcówki tnące zużywają się w przewidywalny sposób, a większość strat w wydajności związanych ze zużyciem można odzyskać dzięki prostej konserwacji. Pierwszym punktem degradacji są otwory do podgrzewania wstępnego: odpryski ze strefy cięcia gromadzą się na powierzchni końcówki, częściowo blokując otwory i zniekształcając kształt płomienia do podgrzewania wstępnego. Zestaw pilników do czyszczenia końcówek — dostosowanych do średnicy otworów końcówek — usuwa osad w ciągu kilku sekund. Zawsze czyść wzdłuż osi otworu, a nie w poprzek, aby uniknąć powiększenia lub zmiany kształtu otworu.
Centralny otwór tlenowy tnący jest trwalszy, ale nie odporny na uszkodzenia. Oznaki zużycia odwiertu obejmują widoczny kształt dzwonu na wylocie odwiertu, wżery na ścianach odwiertu widoczne w powiększeniu oraz tnący strumień tlenu, który rozchodzi się raczej wachlując niż utrzymuje ciasny, spójny strumień. Zużytego otworu tnącego nie można przywrócić poprzez czyszczenie – końcówka wymaga wymiany.
Natychmiast wymień końcówkę jeśli występuje którykolwiek z poniższych warunków: pęknięcia lub pęknięcia w korpusie końcówki; otwory, których nie można przywrócić do zaokrąglenia za pomocą środka do czyszczenia końcówek; wylot otworu, który jest wyraźnie zdeformowany; lub powtarzające się odrzuty nawet po oczyszczeniu i przywróceniu prawidłowego odstępu. Obsługa uszkodzonej końcówki stanowi zagrożenie dla bezpieczeństwa, a nie tylko problem jakości. W przypadku końcówek dwuczęściowych należy sprawdzić oddzielnie elementy wewnętrzne i zewnętrzne — często tylko jedna część wymaga wymiany, co zmniejsza koszty konserwacji.
Przechowuj końcówki w dedykowanym uchwycie lub pudełku, aby chronić otwory i wylot otworu przed fizycznym uszkodzeniem. Nawet niewielkie wgniecenia lub wgniecenia na powierzchni końcówki powstałe w wyniku upuszczenia na twardą podłogę mogą zniekształcić otwory podgrzewacza wstępnego na tyle, że będzie konieczna przedwczesna wymiana.