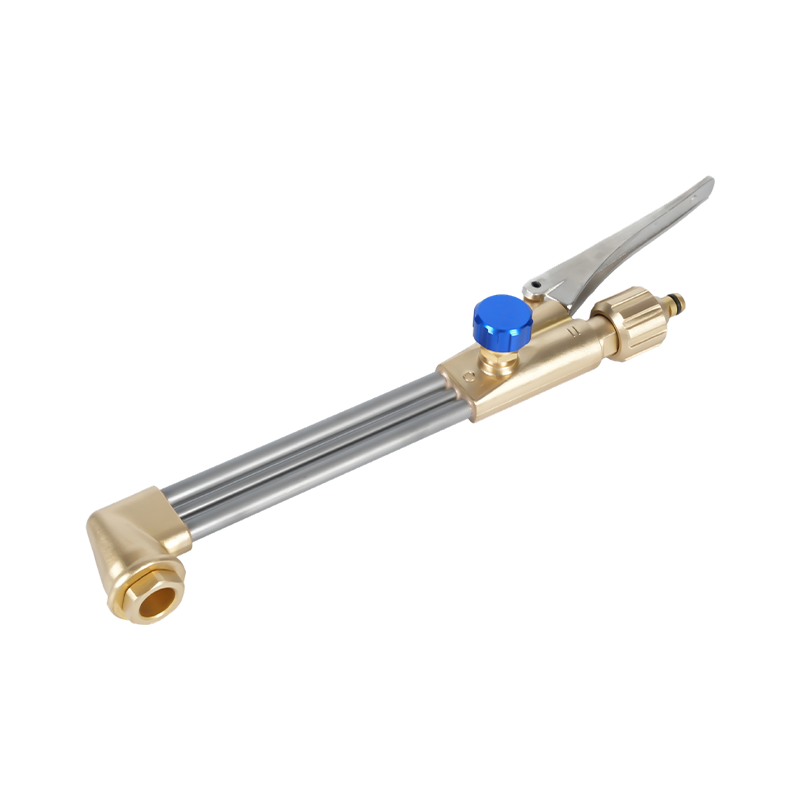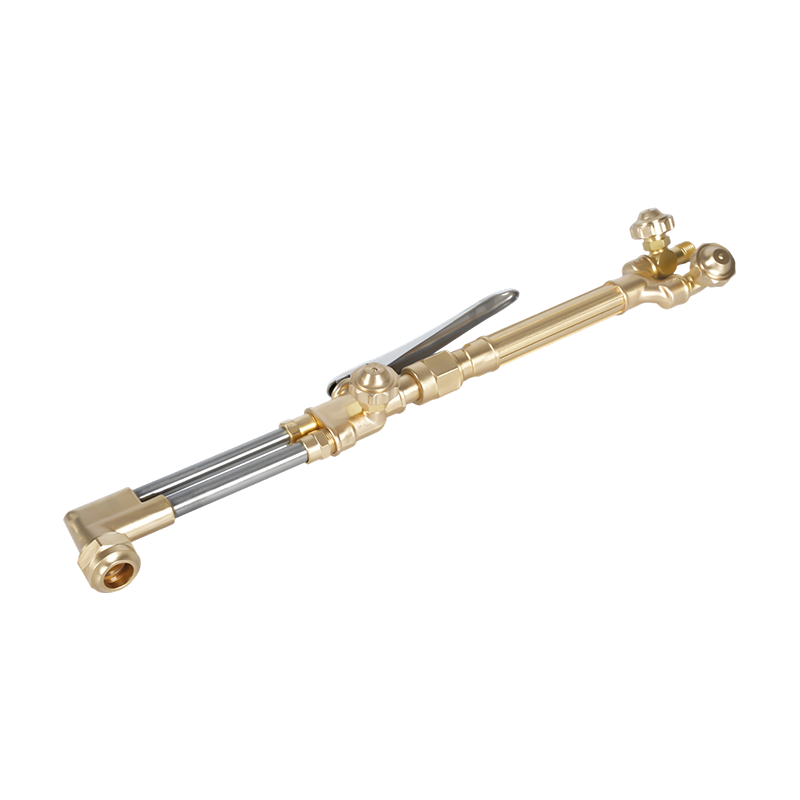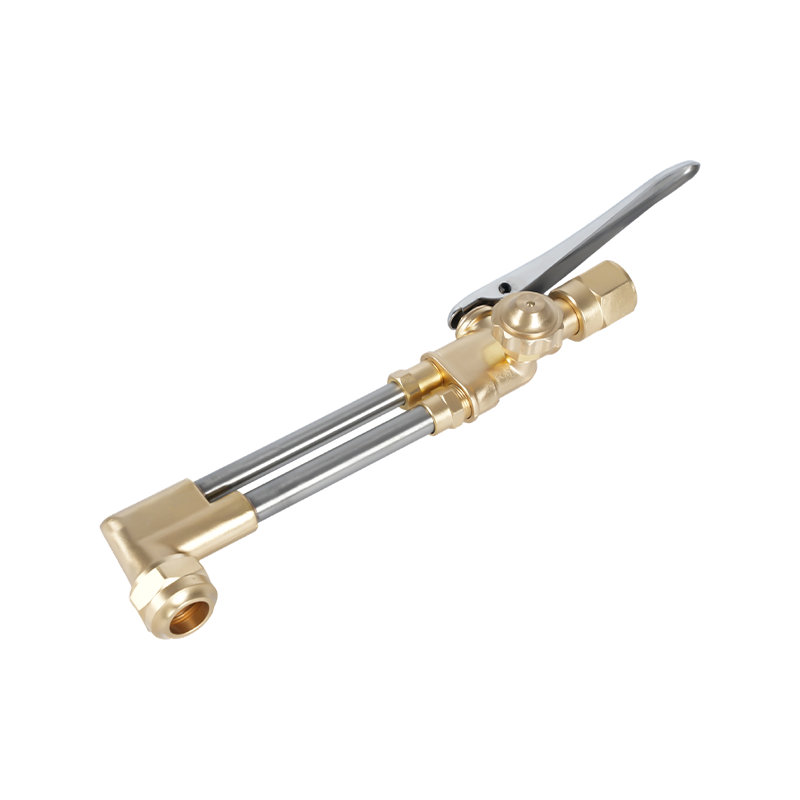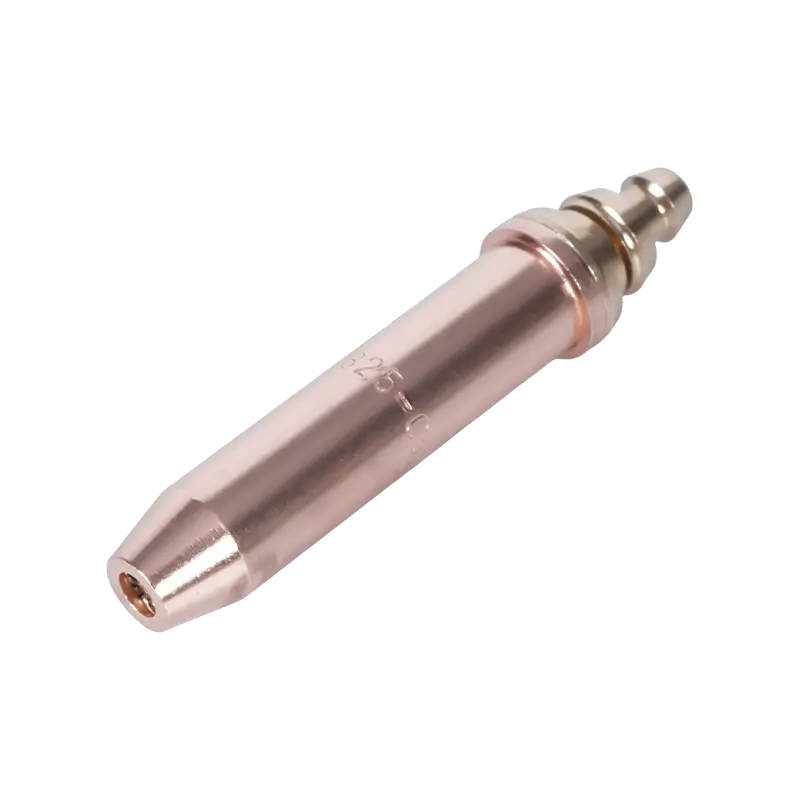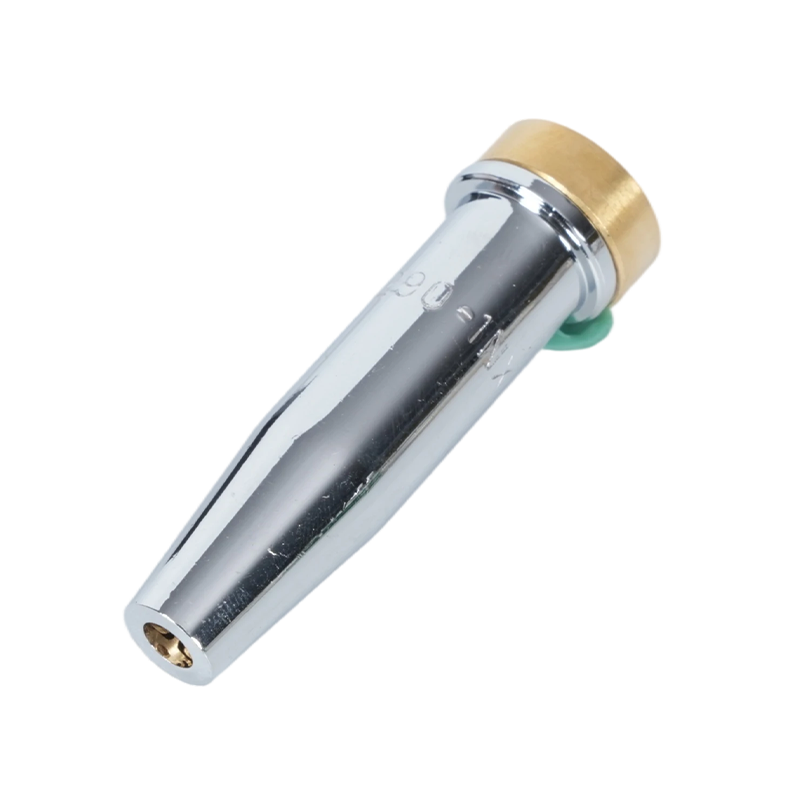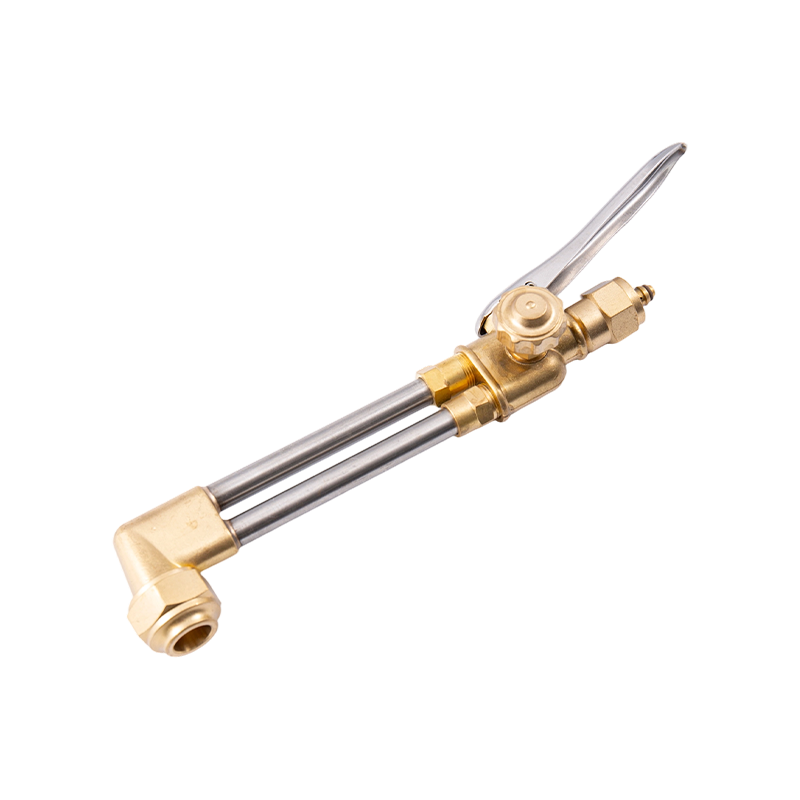
Temperatura palnika do cięcia tlenowo-acetylenowego: co musisz wiedzieć
The palnik do cięcia tlenowo-acetylenowego wytwarza jedną z najwyższych temperatur płomienia osiągalnych w przypadku standardowych przemysłowych urządzeń gazowych. Kiedy tlen i acetylen spalają się razem, powstały płomień osiąga ok 3480°C do 3500°C (6296°F do 6330°F) — wyższa niż w przypadku jakiejkolwiek innej powszechnie stosowanej kombinacji paliwa gazowego w praktyce spawania i cięcia. To ekstremalne ciepło sprawia, że tlenowo-acetylen jest wzorcowym układem paliwowym, względem którego mierzone są wszystkie alternatywne gazy tnące.
Jednakże zrozumienie, w jaki sposób palnik do cięcia faktycznie wykorzystuje tę temperaturę, ma kluczowe znaczenie. Palnik do cięcia nie tylko topi metal — działa w procesie dwuetapowym. Najpierw płomienie podgrzewania wstępnego otaczające końcówkę tnącą podnoszą stal do temperatury rozpalania wynoszącej około 1800°F (982°C). Gdy stal osiągnie ten punkt, aktywowany zostaje centralny strumień tlenu pod wysokim ciśnieniem. Ten strumień nie dodaje bezpośrednio ciepła; zamiast tego powoduje szybkie utlenianie podgrzanej stali – proces często określany jako „kontrolowane, szybkie rdzewienie”. Wytworzony tlenek żelaza ma niższą temperaturę topnienia niż stal bazowa, dlatego jest wydmuchiwany z miejsca cięcia w postaci stopionego żużla.
Płomienie podgrzewania palnika do cięcia zwykle osiągają temperaturę od 4400°F do 6000°F, w zależności od użytego gazu i stosunku tlenu do paliwa. Po naciśnięciu dźwigni tnącej płomienie podgrzewania wstępnego mogą w rzeczywistości stać się nieco chłodniejsze, ponieważ duża objętość tlenu pobierana do strumienia tnącego chwilowo wzbogaca mieszaninę podgrzewania wstępnego. Samo cięcie nie jest gorętszym płomieniem — jest to reakcja utleniania chemicznego napędzana czystością i ciśnieniem tlenu.
Trzy rodzaje płomieni tlenowo-acetylenowych i kiedy ich używać
Stosunek tlenu do acetylenu określa, który z trzech różnych rodzajów płomienia zostanie wytworzony. Każdy z nich ma specyficzne zastosowania, a użycie niewłaściwego rodzaju płomienia powoduje wymierne uszkodzenie jakości spoiny lub cięcia.
Neutralny Płomień
Neutralny płomień całkowicie spala całe dostępne paliwo i tlen, nie wytwarzając żadnego nadmiaru. Wewnętrzny stożek jest dobrze zdefiniowany i jasny, a zewnętrzna otoczka jest przezroczysta. Jest to standardowy płomień do większości zastosowań związanych z cięciem stali i spawaniem ogólnym. Nie dodaje węgla do metalu (co spowodowałoby jego kruchość) ani nie powoduje nadmiernego utleniania (co spowodowałoby powstanie kamienia z tlenku żelaza). W przypadku operacji cięcia ustawienie neutralnego płomienia podgrzewania wstępnego przed włączeniem strumienia tlenu tnącego zapewnia najczystsze cięcia z najbardziej równomierną szczeliną.
Płomień nawęglany (redukujący).
Płomień nawęglania zawiera nadmiar acetylenu przekraczający ilość, którą można w pełni spalić dostępnym tlenem. Można go rozpoznać po pierzastej strefie wtórnej wystającej poza wewnętrzny stożek – długość tego pióra wskazuje stopień nadmiaru acetylenu. Ten rodzaj płomienia stosowany jest do hartowania powierzchniowego, wyżarzania i spawania gazowego stali nierdzewnej, gdzie zmniejsza ryzyko utleniania chromu w strefie spoiny. Nadmiar acetylenu tworzy atmosferę redukującą wokół roztopionego basenu. Nigdy nie należy go używać do cięcia, ponieważ osadza się w stali węgiel i wytwarza czarną sadzę.
Płomień utleniający
Płomień utleniający zawiera nadmiar tlenu. Stożek wewnętrzny staje się krótszy, bardziej spiczasty i nabiera lekko fioletowego odcienia; dźwięk płomienia wyraźnie się wyostrza. Choć teoretycznie ten rodzaj płomienia jest najgorętszy, na ogół unika się go przy spawaniu, ponieważ nadmiar tlenu atakuje żelazo w stali, tworząc niepożądane wtrącenia tlenku żelaza, które osłabiają złącze. W przypadku cięcia nieodłącznym elementem procesu jest regulacja płomienia utleniającego w strumieniu tlenu tnącego, ale płomienie podgrzewania wstępnego powinny pozostać neutralne, aby uniknąć przedwczesnego utleniania otaczającego materiału.
Gazy z palnika do cięcia: pełne porównanie
Systemy cięcia tlenowo-paliwowego nie ograniczają się do acetylenu. Można zastosować szeroką gamę gazów palnych, w zależności od ciętego materiału, wymaganej prędkości cięcia, dostępnej infrastruktury i względów kosztowych. Każdy gaz ma odrębną charakterystykę temperatury płomienia i profile spalania, które w różny sposób wpływają na wydajność.
| Gaz | Maksymalna temperatura płomienia (z O2) | Najlepsze zastosowanie | Możliwość spawania? |
|---|---|---|---|
| Acetylen | 3500°C / 6330°F | Cięcie, spawanie, prace precyzyjne | Tak |
| Propan | ~2800°C / ~5072°F | Cięcie, podgrzewanie, gięcie | Nie |
| Propylen | ~2900°C / ~5252°F | Cięcie produkcyjne | Ograniczona |
| Gaz ziemny | ~2770°C / ~5020°F | Cięcie, tanie operacje | Nie |
| Wodór | ~3000°C / ~5432°F | Cięcie pod wodą, aluminium | Tylko specjalistyczne |
Acetylen
Acetylen is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
Propan
Propan burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
Propylen
Propylen (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
Gaz ziemny
Gaz ziemny ma najniższą temperaturę płomienia spośród powszechnie stosowanych gazów do cięcia. Jego główną zaletą jest infrastruktura: obiekty zaopatrzone w gaz ziemny rurociągami mogą wyeliminować zarządzanie butlami i znacznie obniżyć koszty paliwa. Stosowany jest w przemysłowych operacjach cięcia na dużą skalę, gdzie nieco niższa wydajność cięcia jest równoważona oszczędnościami kosztów i wygodą dostaw. Do spawania nie używa się gazu ziemnego.
Wodór
Wodór is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
Jakie metale można, a jakich nie można ciąć za pomocą palnika tlenowo-paliwowego
Cięcie tlenowo-paliwowe jest zasadniczo procesem utleniania chemicznego. Aby to zadziałało, cięty metal musi spełniać określony warunek: jego tlenki muszą mieć niższą temperaturę topnienia niż sam metal nieszlachetny. Gdy ten warunek jest spełniony, strumień tlenu utlenia podgrzany metal i czysto wydmuchuje powstały stopiony żużel. Gdy warunek ten nie jest spełniony, tlenek tworzy warstwę ochronną, która kończy reakcję utleniania i zapobiega postępowi cięcia.
- Stal o niskiej i średniej zawartości węgla: Tnie czysto i wydajnie. Jest to podstawowe zastosowanie cięcia tlenowego, umożliwiające obróbkę materiału o grubości od 0,5 mm do ponad 250 mm.
- Kute żelazo: Można go skutecznie ciąć technikami tlenowo-paliwowymi.
- Stal wysokowęglowa: Trudny do cięcia, ponieważ temperatura topnienia żużla jest zbliżona do temperatury metalu nieszlachetnego, co uniemożliwia czyste wyrzucanie tlenków.
- Żeliwo: Nie można go skutecznie ciąć — grafit pomiędzy ziarnami i strukturą ziaren zakłóca działanie cięcia utleniającego.
- Stal nierdzewna: Nie można ciąć standardowymi metodami tlenowo-paliwowymi. Warstwa tlenku chromu, która tworzy się na powierzchni, ma wyższą temperaturę topnienia niż stal pod nią, tworząc barierę ochronną, która zapobiega przedostawaniu się tlenu tnącego do świeżego metalu. W przypadku stali nierdzewnej należy zastosować cięcie plazmowe lub cięcie laserowe.
- Aluminium i miedź: Nie można ciąć tlenem — metalom tym brakuje żelaza niezbędnego do podtrzymania reakcji utleniania i cięcia.
Spawanie stali nierdzewnej: wybór procesu i kluczowe kwestie
Stal nierdzewna jest jednym z najtrudniejszych do prawidłowego spawania metali. Wysoka zawartość chromu (minimum 10,5%) zapewnia mu odporność na korozję, ale ten sam chrom jest niezwykle reaktywny wobec tlenu w temperaturach spawania. Kiedy chrom utlenia się podczas spawania, jest usuwany z otaczającego metalu, tworząc strefy o znacznie obniżonej odporności na korozję. Zjawisko to, zwane uczuleniem, jest głównym wyzwaniem technicznym spawania stali nierdzewnej, niezależnie od stosowanego procesu.
Ponadto stal nierdzewna ma niższą przewodność cieplną niż stal miękka, co oznacza, że ciepło narasta szybciej w strefie spawania i rozprzestrzenia się wolniej. To sprawia, że zniekształcenia są stałym problemem, szczególnie w przypadku materiałów o cienkiej grubości. Stal nierdzewna rozszerza się również o około 50% bardziej niż stal miękka po podgrzaniu, co zwiększa odkształcenia, jeśli dopływ ciepła nie jest starannie zarządzany.
Spawanie TIG (GTAW) — metoda preferowana
Spawanie TIG to złoty standard w spawaniu stali nierdzewnej, szczególnie w przypadku materiałów cienkowarstwowych, rur i wszędzie tam, gdzie wygląd spoiny i odporność na korozję mają kluczowe znaczenie. Nietopliwa elektroda wolframowa wytwarza łuk, a czysty argon gaz osłonowy chroni jeziorko spawalnicze przed tlenem i azotem atmosferycznym. Spawacz podaje pręt wypełniający ręcznie, co pozwala na precyzyjną kontrolę dopływu ciepła i wielkości kałuży.
W przypadku austenitycznych stali nierdzewnych serii 300 (najczęściej) standardowym prętem wypełniającym jest 308L. W przypadku gatunków 316 i 316L (które zawierają molibden w celu zwiększenia odporności na korozję) należy zastosować wypełniacz 316L. W przypadku stopu typu 321 odpowiedni jest drut wypełniający 347. Użycie niewłaściwego gatunku wypełniacza pogarsza odporność korozyjną gotowej spoiny, nawet jeśli połączenie mechaniczne jest w dobrym stanie.
Kluczowe parametry TIG dla stali nierdzewnej: ustaw natężenie prądu na około 1 amper na 0,001 cala (0,025 mm) grubości materiału. Użyj elektrody wolframowej z dodatkiem 2% torowanej lub 2% lantanowej uziemionej do szpica. Natężenie przepływu gazu osłonowego argonowego należy ustawić w zakresie od 15 do 20 stóp sześciennych na godzinę (CFH). Utrzymuj stałą prędkość jazdy — lepsza jest powolna praca z odpowiednim dopływem ciepła niż pośpiech i przegrzanie otaczającego metalu.
Oczyszczanie wsteczne przy spawaniu rur i rur
Podczas spawania rur lub rur ze stali nierdzewnej metodą TIG wewnętrzna powierzchnia grani spoiny jest podczas procesu spawania wystawiona na działanie tlenu atmosferycznego. Powoduje to zjawisko zwane „cukrzeniem” — szorstką, ziarnistą, utlenioną powierzchnię grani spoiny, która znacznie zmniejsza odporność na korozję i wytrzymałość mechaniczną. Płukanie wsteczne argonem (przepływającym przez wnętrze rury podczas spawania w celu wyparcia tlenu) jest niezbędne w przypadku rur ze stali nierdzewnej, w których liczy się jakość grani. Zaślep oba końce luźno i przepuść argon pod niskim ciśnieniem przez jeden koniec, aby utrzymać dodatnie oczyszczanie całej spoiny.
Spawanie MIG (GMAW) Stal nierdzewna
Spawanie MIG jest praktyczną opcją w przypadku stali nierdzewnej, gdzie szybkość produkcji ma większe znaczenie niż estetyka spoiny lub gdy sprzęt TIG nie jest dostępny. W procesie tym stosuje się elektrodę drutową ze stali nierdzewnej zasilaną w sposób ciągły z gazem osłonowym w celu ochrony jeziorka spawalniczego. Właściwym gazem osłonowym do spawania MIG stali nierdzewnej jest czysty argon lub mieszanka argonu i helu, a nie mieszaniny argonu i CO2 stosowane do spawania MIG stali miękkiej, ponieważ CO2 sprzyja wychwytywaniu węgla i utlenianiu w stali nierdzewnej. Ustawić natężenie przepływu gazu osłonowego w zakresie od 14 do 16 litrów na minutę (około 30 CFH). Użyj drutu nierdzewnego dopasowanego do gatunku metalu nieszlachetnego i rozważ naprzemienne sekwencje spawania, aby zminimalizować odkształcenia cieplne.

Spawanie tlenowo-acetylenowe stali nierdzewnej
Spawanie gazowe stali nierdzewnej za pomocą acetylenu tlenowego jest technicznie możliwe, ale znacznie trudniejsze niż spawanie TIG i generalnie nie jest zalecane do zastosowań produkcyjnych lub konstrukcyjnych. Proces ten wymaga specjalistycznego topnika do spawania stali nierdzewnej — zazwyczaj suchego proszku zmieszanego na pastę z alkoholem izopropylowym i nałożonego zarówno na przód, jak i tył złącza, a także na pręt wypełniający. Topnik ten zapobiega utlenianiu chromu podczas spawania.
Ustawienie płomienia jest krytyczne: preferowany jest płomień neutralny z niewielkim nadmiarem acetylenu (płomień nieznacznie redukujący). Płomień utleniający wypala chrom ze stali, niszcząc jej odporność na korozję. Nadmierny płomień nawęglania dodaje niepożądanego węgla do spoiny. Pozostałości topnika po spawaniu są twarde i przypominają szkło po całkowitym nagrzaniu – należy je usunąć mechanicznie (szczotkowaniem drucianym, piaskowaniem) przed oddaniem złącza do użytku. Topnik, który nie osiągnął pełnej temperatury, można łatwiej wytrzeć.
W gatunkach takich jak 304 nadmierne ciepło (od 500°C do 800°C) może powodować powstawanie węglika chromu na granicach ziaren – stan znany jako wytrącanie się węglika, który z czasem prowadzi do korozji międzykrystalicznej. Gatunki niskowęglowe (304L, 316L) są bardziej odporne na ten problem podczas spawania metodami z większym dopływem ciepła.
Krytyczne etapy przygotowania do spawania stali nierdzewnej
Niezależnie od wybranego procesu spawania, przygotowanie powierzchni i kontrola zanieczyszczeń nie podlegają negocjacjom podczas pracy ze stalą nierdzewną.
- Wyeliminuj zanieczyszczenia żelazem: Wszelkie cząsteczki żelaza lub stali na powierzchni stali nierdzewnej – ze szczotek drucianych stosowanych do stali węglowej, tarcz szlifierskich lub pyłu metalowego – osadzają się w stali nierdzewnej i powodują plamy rdzy. Używaj dedykowanych szczotek, tarcz szlifierskich i tarcz tnących ze stali nierdzewnej, które nigdy nie miały kontaktu ze stalą węglową.
- Dokładnie wyczyść wszystkie powierzchnie: Przed spawaniem usuń olej, smar i zgorzelinę walcowniczą z obszaru złącza za pomocą acetonu lub specjalnego odtłuszczacza do stali nierdzewnej. Nawet odciski palców mogą powodować miejscowe skażenie.
- Zapewnij zerowe szczeliny między złączami: Stal nierdzewna jest szczególnie podatna na przebicie, gdy pomiędzy powierzchniami złączy występują szczeliny. Trzymaj złącze blisko źródła światła — jeśli światło przechodzi, połączenie jest zbyt luźne.
- Mocno zacisnąć i sczepić spoinę: Ze względu na dużą rozszerzalność cieplną stali nierdzewnej, niezamocowane elementy mogą ulec znacznemu odkształceniu podczas spawania. Rozmieszczaj spoiny sczepne naprzemiennie i rozważ naprzemienne układanie sekwencji głównych spoin, aby równomiernie rozprowadzić ciepło.
- Kontroluj temperaturę międzyściegową: Pomiędzy przejściami poczekaj, aż strefa spoiny ostygnie. Utrzymujące się wysokie temperatury międzyściegowe zwiększają ryzyko uczulenia (wytrącanie się węglika chromu) i odkształcenia.
Bezpieczeństwo podczas stosowania gazów palnika do cięcia i spawania stali nierdzewnej
Cięcie tlenowe i spawanie stali nierdzewnej stwarzają szczególne zagrożenia bezpieczeństwa, które wymagają bezpośredniej uwagi.
Bezpieczeństwo butli z gazem i palnika
- Acetylen cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- Nigdy nie pobieraj acetylenu z szybkością przekraczającą jedną siódmą pojemności butli na godzinę — powoduje to wciągnięcie acetonu do węży i palnika, powodując uszkodzenia i potencjalne zagrożenie.
- Nigdy nie używaj acetylenu powyżej ciśnienia roboczego 15 psi — przy wyższych ciśnieniach staje się on wrażliwy na wstrząsy i może wybuchowo rozkładać się.
- Propan is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- Zawsze używaj węży, reduktorów i końcówek przystosowanych do konkretnego używanego paliwa gazowego. Propan z biegiem czasu chemicznie rozkłada materiały węży przeznaczone do acetylenu.
Zagrożenia związane z dymami spawalniczymi stali nierdzewnej
Spawanie stali nierdzewnej powoduje powstawanie dymów chromu (VI) – znanej substancji rakotwórczej dla ludzi – wraz ze związkami niklu i innymi niebezpiecznymi oparami metali. Opary te są bardziej niebezpieczne niż te powstające podczas spawania stali miękkiej i wymagają aktywnych środków kontroli. Lokalna wentylacja wyciągowa (LEV) umieszczona blisko łuku lub płomienia jest obowiązkowa w każdym środowisku zawodowym. Należy nosić sprzęt ochrony osobistej, w tym maskę spawalniczą zasilaną powietrzem lub co najmniej maskę filtrującą dymy o odpowiednich parametrach. Nie polegaj wyłącznie na ogólnej wentylacji sklepu. Limity narażenia na sześciowartościowy chrom są ściśle regulowane i wymagają monitorowania w środowiskach produkcyjnych, w których regularnie wykonuje się spawanie stali nierdzewnej.
Wybór odpowiedniego procesu: podsumowanie metody cięcia gazem i spawania
Dla cięcie stali , wybór paliwa gazowego zależy przede wszystkim od dostępnego budżetu, wymaganej prędkości cięcia i konstrukcji palnika. Acetylen zapewnia najszybszy czas przebijania i najbardziej intensywne ciepło wewnętrzne, dzięki czemu idealnie nadaje się do prac precyzyjnych, cienkich materiałów i sytuacji, w których liczy się czas konfiguracji. Propan i propylen zapewniają niższe koszty operacyjne i porównywalne prędkości cięcia grubszego materiału przy prawidłowej konfiguracji palnika iniekcyjnego. Gaz ziemny jest ekonomicznym wyborem dla zakładów cięcia przemysłowego o dużej wydajności, zasilanych rurociągami. Żaden gaz tlenowo-paliwowy nie jest skuteczny przy cięciu stali nierdzewnej, aluminium i metali nieżelaznych — w przypadku tych materiałów należy stosować cięcie plazmowe lub laserowe.
Dla spawanie stali nierdzewnej TIG jest preferowanym procesem wszędzie tam, gdzie priorytetem jest wygląd, odporność na korozję i wytrzymałość mechaniczna. Spawanie MIG jest odpowiednie w przypadku cięższych sekcji i prac produkcyjnych, gdzie liczy się szybkość. Spawanie stali nierdzewnej w atmosferze tlenowo-acetylenowej jest możliwe, ale wymagające, wymaga prawidłowego nałożenia topnika, precyzyjnego ustawienia płomienia i usunięcia topnika po spawaniu — lepiej nadaje się do napraw w terenie, gdzie nie jest dostępny elektryczny sprzęt spawalniczy. Niezależnie od zastosowanego procesu, kontrola zanieczyszczeń, właściwy dobór wypełniacza i zarządzanie ciepłem to trzy czynniki decydujące o tym, czy spoina stali nierdzewnej będzie działać zgodnie z zamierzeniami w dłuższej perspektywie.