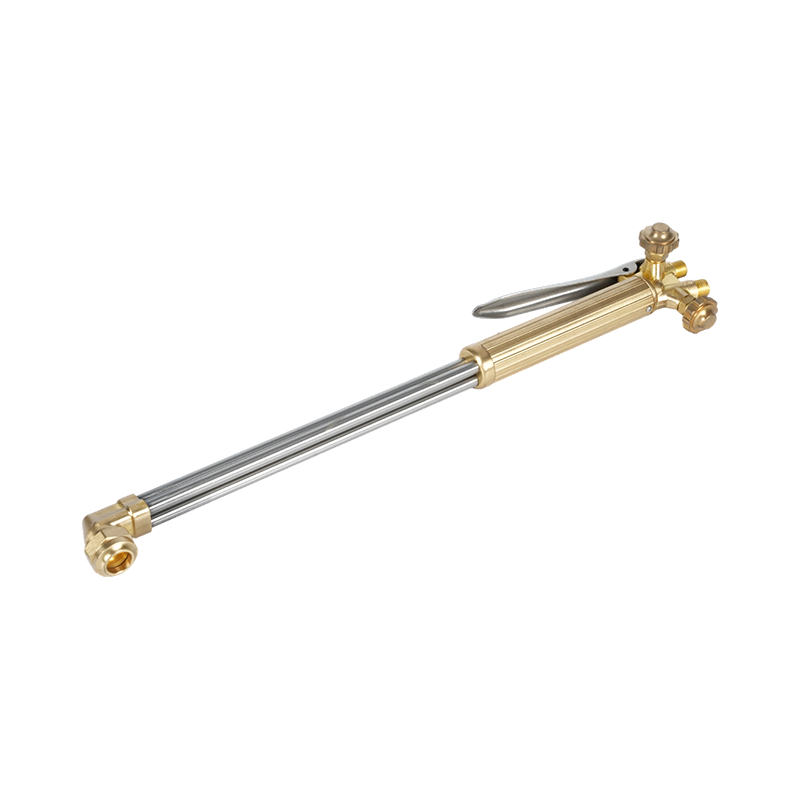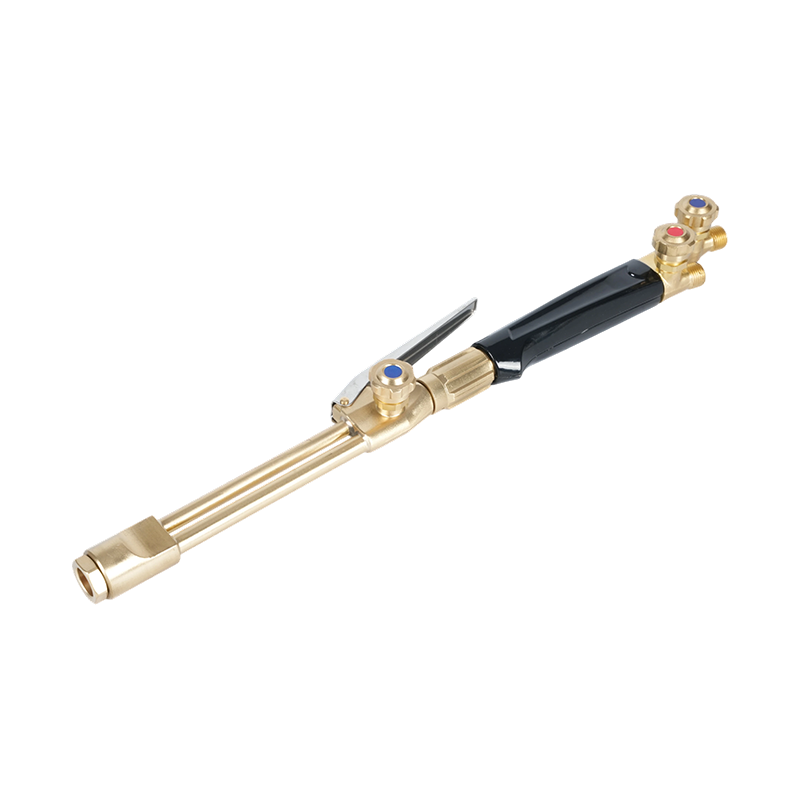
Jakie są wskazówki dotyczące cięcia tlenowego i dlaczego mają znaczenie
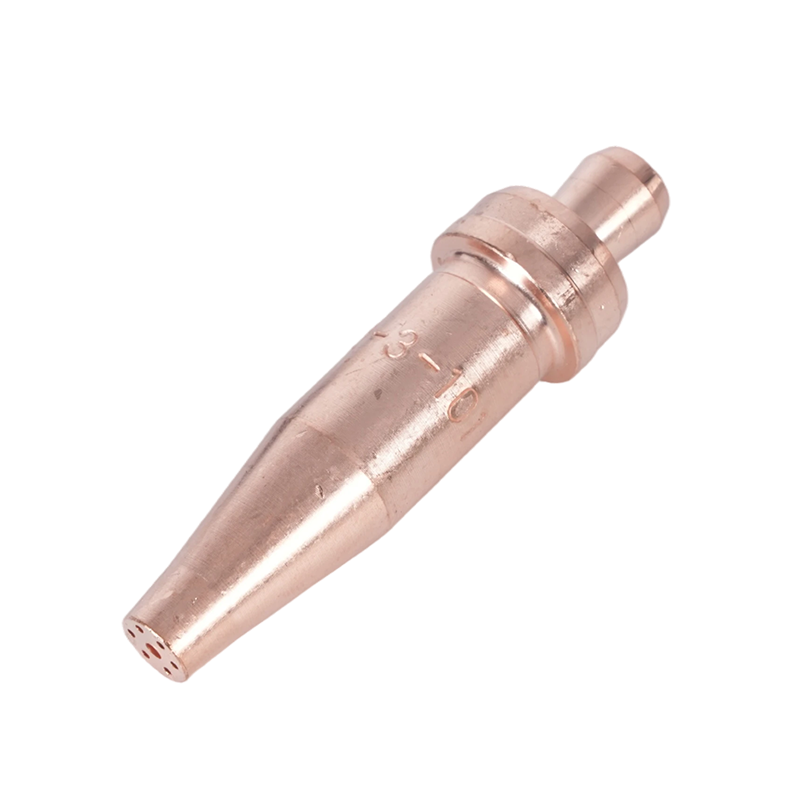
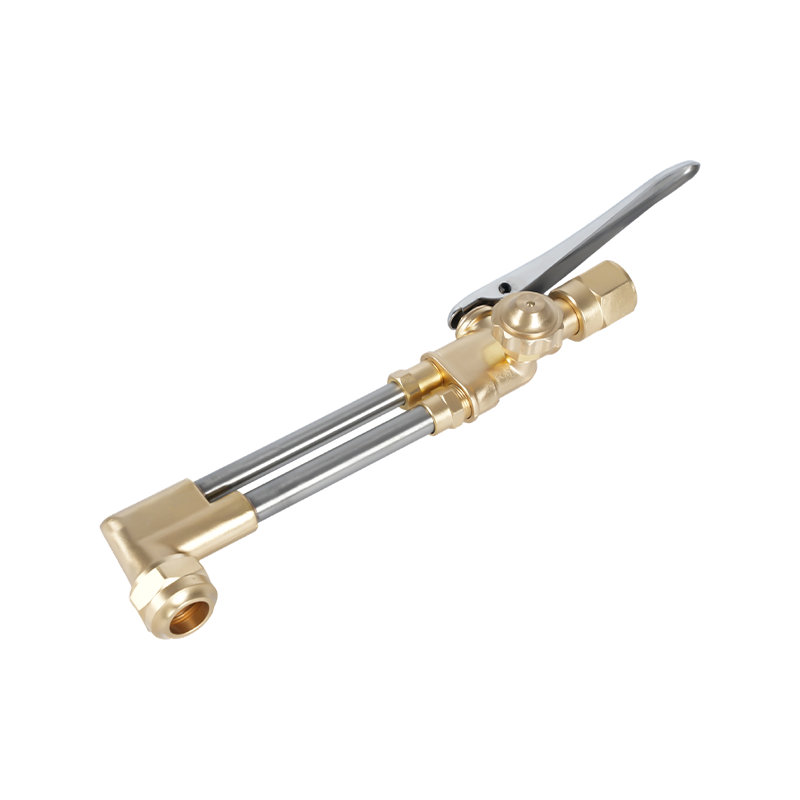
Cięcie tlenowe końcówki — zwane także końcówkami lub dyszami palnika tlenowego — to precyzyjne elementy biznesowej części palnika do cięcia tlenowego. Kontrolują dostarczanie zarówno płomienia podgrzewającego, jak i strumienia tlenu pod wysokim ciśnieniem, a ich wybór bezpośrednio wpływa na jakość cięcia, prędkość cięcia, zużycie gazu i bezpieczeństwo operatora. Wybór niewłaściwej końcówki do danego zastosowania jest jedną z najczęstszych przyczyn złej jakości cięcia, nadmiernego żużla, wypaczenia metalu i przedwczesnego zużycia sprzętu.
Cięcie tlenowo-paliwowe pozostaje najpowszechniej stosowaną metodą cięcia termicznego na świecie, pomimo rosnącego zastosowania procesów plazmowych i laserowych w niektórych zastosowaniach. Sprzęt jest przenośny, ekonomiczny i umożliwia cięcie stali miękkiej o grubości od około 3 mm (1/8 cala) do 300 mm (12 cali) — zakresu, któremu nie może dorównać żadna przecinarka plazmowa w standardowym przedziale cenowym. Koszt wprowadzenia kompletnej konfiguracji tlenowo-paliwowej jest skromny i wynosi zazwyczaj od 250 do 350 USD w przypadku wysokiej klasy sprzętu ręcznego, a podłączenie elektryczne nie jest wymagane, co pozwala na wykonywanie prac w lokalizacjach, w których zasilanie jest niedostępne.
Końcówki wykonane są z litej miedzi (konstrukcja jednoczęściowa) lub jako dwuczęściowa hybryda z mosiężną częścią wewnętrzną i miedzianą tuleją zewnętrzną. Jednoczęściowe końcówki są standardem w konfiguracjach tlen-acetylen, natomiast dwuczęściowe końcówki są zwykle używane z alternatywnymi gazami paliwowymi, takimi jak propan, gaz ziemny i propylen. Każdy gaz paliwowy pali się w różnych temperaturach i przy różnych charakterystykach płomienia, co wymaga końcówek zaprojektowanych specjalnie dla tego gazu, aby zoptymalizować proporcje dostarczania tlenu i paliwa.
Cztery kluczowe czynniki wpływające na wybór właściwej końcówki do cięcia tlenowego
Wybór właściwej końcówki do cięcia tlenowego wymaga oceny czterech głównych zmiennych. Uzyskanie któregokolwiek z tych niewłaściwych kompromisów wpływa na jakość cięcia lub bezpieczeństwo:
1. Zgodność palnika i typ gniazda
Przede wszystkim końcówka musi być kompatybilna z używanym modelem palnika. Gniazda końcówek — powierzchnia uszczelniająca, w miejscu której końcówka łączy się z korpusem palnika — znacznie się różnią w zależności od producenta, a nawet pomiędzy modelami tego samego producenta. Użycie niezgodnej końcówki powoduje niebezpieczną sytuację: łatwopalny gaz może wyciekać na złączu, powodując ryzyko pożaru i wybuchu. Przed zakupem końcówek zamiennych należy zawsze określić producenta i numer modelu palnika oraz sprawdzić zgodność z tabelą końcówek producenta lub instrukcją obsługi sprzętu.
2. Grubość metalu
Środkowy otwór końcówki tnącej — otwór, przez który wychodzi tlen tnący pod wysokim ciśnieniem — jest tak dobrany, aby zapewniał odpowiednią objętość i prędkość tlenu w określonym zakresie grubości. Wraz ze wzrostem grubości płyty średnica otworu musi się zwiększać, aby utrzymać odpowiedni strumień tlenu tnącego na większej odległości od dyszy do powierzchni cięcia. Użycie zbyt małej końcówki na grubym materiale skutkuje niepełną penetracją i szorstkim, ciągnącym się cięciem. Używanie zbyt dużej końcówki na cienkim materiale powoduje marnowanie tlenu, zwiększa szerokość szczeliny i powoduje nadmierne nagrzewanie, które może wypaczyć obrabiany przedmiot.
Poniższa tabela zawiera ogólne informacje dotyczące doboru końcówek do cięcia acetylenu według grubości metalu:
| Grubość metalu | Rozmiar końcówki (ogólne) | Ciśnienie tlenu (psi) | Ciśnienie gazu paliwowego (psi) | Prędkość skrawania (ipm) |
|---|---|---|---|---|
| 1/8" – 3/16" (3–5 mm) | 00 | 20 | 10 | 26–31 |
| 1/4" – 3/8" (6–10 mm) | 0 | 30–35 | 10 | 20–22 |
| 1/2" – 5/8" (13–16 mm) | 1 | 35–40 | 10 | 17–19 |
| 3/4" – 1" (19–25 mm) | 2 | 36–41 | 10 | 14–16 |
| 1-1/2" – 2" (38–51 mm) | 3 | 42–47 | 10 | 10–12 |
| 2-1/2" – 4" (64–102 mm) | 4 | 38–75 | 10 | 6–10 |
3. Rodzaj paliwa gazowego
Różne gazy paliwowe wymagają różnych konstrukcji końcówek, ponieważ ich właściwości spalania – temperatura płomienia, szybkość wydzielania ciepła i stosunek tlenu do paliwa – znacznie się różnią. Acetylen wytwarza najgorętszy płomień spośród wszystkich powszechnie stosowanych gazów palnych, spalając się w temperaturze od 5600°F do 5800°F i zapewnia najkrótszy czas wstępnego nagrzewania do cięcia i żłobienia. Jest to jednak najdroższa opcja paliwa i nie wolno jej nigdy stosować przy ciśnieniach przekraczających 15 psi, ponieważ powyżej tego progu staje się niestabilna. Propan i gaz ziemny spalają się w niższych temperaturach (około 4250°F w przypadku propanu) i wymagają dłuższego czasu podgrzewania wstępnego, ale są znacznie bardziej opłacalne w przypadku ogrzewania na dużą skalę i ogrzewania dużych powierzchni. Końcówki przeznaczone do alternatywnych gazów paliwowych posiadają dodatkowe otwory do podgrzewania wstępnego, aby skompensować niższą temperaturę płomienia.
4. Typ otworu: cylindryczny lub rozbieżny
Geometria otworu tlenu tnącego — centralnego kanału, przez który przepływa tlen pod wysokim ciśnieniem — ma duży wpływ na wydajność cięcia grubszych materiałów. Cylindryczne końcówki z otworami są standardem w przypadku cięcia ręcznego i maszynowego cieńszych materiałów (1/8 do 3/8 cala) i działają optymalnie przy ciśnieniu około 40 psi na wlocie palnika. Rozbieżne końcówki otworów, które rozszerzają się na zewnątrz w kierunku wylotu, utrzymują naddźwiękowy strumień tlenu wyższej jakości na większej odległości od dyszy, co czyni je preferowanym wyborem w przypadku płyt grubszych niż 3/8 cala. Rozbieżne końcówki do otworów działają przy wyższych ciśnieniach, zwykle od 75 do 100 psi, ale zapewniają większe prędkości skrawania i mniejsze zużycie tlenu na stopę cięcia w porównaniu z cylindrycznymi końcówkami do otworów o równoważnych grubościach.
Konserwacja końcówki tnącej tlenowej i typowe problemy
Końcówka tnąca w złym stanie jest jedną z najczęstszych przyczyn frustrujących problemów z jakością cięcia, nawet jeśli wszystkie pozostałe parametry są ustawione prawidłowo. Regularna kontrola i czyszczenie końcówek jest niezbędne dla zapewnienia stałej wydajności.
Czyszczenie końcówek należy wykonać za pomocą odpowiedniego środka do czyszczenia końcówek — zestawu pilników do drutu o rozmiarze dopasowanym do średnicy otworu. Końcówki jednoczęściowe wymagają innego środka czyszczącego niż końcówki dwuczęściowe. Proces czyszczenia polega na delikatnym przesuwaniu pilnika o odpowiednim rozmiarze przez każdy otwór w celu usunięcia osadów węglowych i odprysków bez powiększania otworu. Nadmierne czyszczenie lub użycie zbyt dużego pilnika uszkadza geometrię otworu, trwale pogarszając wydajność końcówki.
Poniżej przedstawiono typowe problemy z jakością cięcia i ich prawdopodobne przyczyny związane z końcówkami. Zaokrąglona górna krawędź nacięcia jest spowodowana nadmiernym nagrzaniem wstępnym — zazwyczaj zbyt dużą końcówką lub nadmiernym ciśnieniem paliwa gazowego. Linie przeciągające ustawione pod kątem do tyłu na powierzchni cięcia wskazują na niewystarczające ciśnienie tlenu tnącego lub końcówkę, która jest zbyt mała w stosunku do grubości materiału. Chropowata, nierówna powierzchnia cięcia z nadmierną przyczepnością żużla wskazuje na brudną lub uszkodzoną kryzę końcówki, nieprawidłową prędkość przesuwu lub zanieczyszczony dopływ tlenu. Kiedy pojawią się te objawy, sprawdź i wyczyść końcówkę przed regulacją ciśnienia gazu, ponieważ regulacja ciśnienia nie jest w stanie zrekompensować fizycznego uszkodzenia końcówki.
Spawanie otulone a MIG: zrozumienie zasadniczej różnicy
Spawanie elektrodowe — formalnie znane jako spawanie łukiem osłoniętym (SMAW) — i spawanie MIG (spawanie metalem w gazie obojętnym, zwane także spawaniem łukiem gazowym lub GMAW) to dwa najczęściej stosowane procesy spawania łukowego na świecie. Obydwa tworzą spoinę, wytwarzając łuk elektryczny, który topi elektrodę topliwą i metal nieszlachetny, tworząc złącze topione. Jednak sposób, w jaki każdy proces osiąga ten cel, oraz warunki, w jakich każdy z nich osiąga doskonałe wyniki, znacznie się różnią.
Podczas spawania elektrodą otuloną – „kijem” – mocuje się w uchwycie elektrody i podłącza do źródła prądu. Podczas spalania łuku topnik na elektrodzie wypala się, tworząc gaz osłonowy, który chroni roztopione jeziorko spawalnicze przed zanieczyszczeniami atmosferycznymi, tworząc jednocześnie warstwę żużla na stygnącej spoinie. Podczas spawania MIG elektroda z drutu litego jest podawana automatycznie i w sposób ciągły ze szpuli do uchwytu spawalniczego, podczas gdy oddzielny zbiornik gazu osłonowego — zazwyczaj argonu, CO₂ lub mieszanki argonu i CO₂ — jest dostarczany przez dyszę uchwytu, aby chronić jeziorko spawalnicze. Nie stosuje się powłoki topnikowej i nie wytwarza się żużel.
Podstawowa różnica praktyczna jest następująca: spawanie otulone jest bardziej przenośne, bardziej odporne na trudne powierzchnie i warunki zewnętrzne, a także tańsze; Spawanie MIG jest szybsze, czystsze i pozwala uzyskać spoiny wyższej jakości w kontrolowanych warunkach. Żaden proces nie jest uniwersalnie lepszy — właściwy wybór zależy całkowicie od zastosowania.
Spawanie otulone a MIG: bezpośrednie porównanie
| Kategoria | Spawanie elektrodowe (SMAW) | Spawanie MIG (GMAW) |
|---|---|---|
| Koszt sprzętu | Niższy — prosta konfiguracja, mniej komponentów | Wyższa — wymagany podajnik drutu, zbiornik gazu, regulator |
| Krzywa uczenia się | Łatwy do uruchomienia, trudniejszy do opanowania (zarządzanie długością łuku) | Najłatwiejszy proces łukowy do nauczenia; stałe podawanie drutu pomaga początkującym |
| Prędkość spawania | Wolniej — elektrodę należy często wymieniać | Szybciej — ciągłe podawanie drutu, minimalne przestoje |
| Czystość spoin | Żużel i odpryski wymagają odprysków i szlifowania po spawaniu | Minimalny żużel; wymagane jest niewielkie lub żadne czyszczenie po spawaniu |
| Użycie na zewnątrz | Doskonała — samoosłonowa, odporna na wiatr | Słaba pogoda na zewnątrz — wiatr zakłóca pokrycie gazem osłonowym |
| Wymagane przygotowanie powierzchni | Minimalne — można spawać rdzę, farbę i zgorzelinę walcowniczą | Wysoka — czysty, goły metal wymagany do uzyskania wysokiej jakości wyników |
| Grubość metalu Range | Najlepiej na 1/8" i grubszych; nie nadaje się do cienkich blach | Działa na materiałach o grubości od 26 do grubych płyt |
| Przenośność | Wysoce przenośny — kompaktowy, nie wymaga zbiornika gazu | Mniej przenośne — butla z gazem i podajnik drutu zwiększają objętość |
| Najlepsze aplikacje | Stal konstrukcyjna, naprawy terenowe, rurociągi, ciężki sprzęt | Motoryzacja, zakłady produkcyjne, środowiska produkcyjne |
Gdzie wygrywa każdy proces: rzeczywiste scenariusze zastosowań
Spawanie otulone: wybór do prac na zewnątrz, ciężkich i konserwacyjnych
Elektroda samoosłonowa do spawania metodą MMA oznacza, że wiatr i przeciągi nie pogarszają jakości spoin, co jest zdecydowaną zaletą na placach budowy, przy rurociągach na wolnym powietrzu i przy pracach naprawczych w rolnictwie. Proces ten radzi sobie z powierzchniami zardzewiałymi, malowanymi lub zgorzeliną znacznie lepiej niż MIG, znacznie skracając czas przygotowania powierzchni przed rozpoczęciem spawania. W przypadku prac ze stali konstrukcyjnej, naprawy ciężkiego sprzętu i spawania rurociągów spawanie otulone pozostaje profesjonalnym standardem w wielu gałęziach przemysłu. Głęboka penetracja łuku, jaką można uzyskać przy spawaniu elektrodowym, sprawia, że jest ona szczególnie skuteczna w przypadku grubszych odcinków stali i żeliwa. Kolejną ważną zaletą jest przenośność sprzętu: spawarkę można przenosić w odległe miejsce pracy bez konieczności stosowania oddzielnej butli z gazem, co czyni ją jedynym praktycznym wyborem w przypadku naprawdę zdalnych napraw w terenie.
Spawanie MIG: wybór ze względu na szybkość, czystość i cienkie materiały
W kontrolowanym warsztacie lub środowisku produkcyjnym spawanie MIG jest prawie zawsze bardziej produktywnym wyborem. Ciągłe podawanie drutu eliminuje potrzebę zatrzymywania i wymiany elektrod co kilka cali, radykalnie wydłużając czas potrzebny na układanie ściegu spoiny w porównaniu z czasem przestoju wymaganym w przypadku spawania elektrodowego. Metoda MIG wytwarza spoiny z minimalną ilością odprysków i bez żużla, co oznacza, że gotowe części wymagają niewielkiego lub żadnego szlifowania lub czyszczenia przed przejściem do następnego etapu produkcji. W przypadku produkcji samochodów, blacharstwa i mebli – zastosowań, w których liczy się wygląd spoiny i możliwości obróbki cienkich materiałów – metoda MIG jest niezmiennie preferowaną metodą. Jest to również powszechnie uważane za najłatwiejszy proces spawania łukowego dla początkujących, ponieważ automatyczne podawanie drutu utrzymuje bardziej spójny łuk niż ręcznie sterowana długość elektrody wymagana przy spawaniu elektrodą otuloną.
Kiedy stosować oba
Profesjonalni spawacze i zakłady produkcyjne często obsługują oba procesy. Powszechnie stosowany proces obejmuje stosowanie metody MIG w przypadku seryjnej produkcji standardowych komponentów w warsztacie oraz przejście na metodę MIG w przypadku napraw w terenie, prac konstrukcyjnych na istniejących konstrukcjach lub wszelkich innych prac, w których dostarczanie gazu osłonowego jest niepraktyczne. Najbardziej efektywnym podejściem do zamówień i szkoleń w zakresie spawania jest traktowanie elektrodą otuloną i metodą MIG jako narzędzi uzupełniających, a nie konkurencyjnych alternatyw — każdy obejmuje ograniczenia drugiego i razem spełniają praktycznie pełne spektrum wymagań w zakresie łączenia metali.
Względy kosztów: inwestycja początkowa a efektywność długoterminowa
Spawanie otulone konsekwentnie wygrywa pod względem kosztów początkowych. Podstawowa spawarka otulona odpowiednia do poważnych prac jest dostępna za znacznie mniej niż równoważny zestaw MIG, który wymaga nie tylko samej spawarki, ale także mechanizmu podajnika drutu, butli z gazem osłonowym, regulatora i zapasu szpul drutu. W przypadku okazjonalnych zastosowań hobbystycznych, drobnych napraw lub operacji o ograniczonym budżecie, niższa bariera wejścia na rynek w przypadku spawania elektrodowego jest prawdziwą zaletą.
Obraz kosztów zmienia się w przypadku środowisk produkcyjnych o dużej skali. Większe prędkości spawania MIG, krótszy czas pracy na spoinę i minimalne koszty czyszczenia po spawaniu mogą stosunkowo szybko zrekompensować wyższą inwestycję w sprzęt początkowy. Ciągłe podawanie drutu oznacza również, że operator MIG spędza więcej czasu na spawaniu, a mniej na zmianie położenia, wymianie elektrod i czyszczeniu żużla, co przekłada się bezpośrednio na wyższą wydajność na godzinę. W przypadku odbiorców przemysłowych i wykonawców prac spawalniczych realizujących duże kontrakty produkcyjne długoterminowa efektywność kosztowa spawania MIG często uzasadnia wyższe wymagania kapitałowe z góry.
Koszty materiałów eksploatacyjnych kształtują się podobnie. Elektrody sztyftowe są niedrogie pojedynczo, ale zużywają się w tempie uwzględniającym czas poza spawaniem poświęcony na ich wymianę. Drut MIG i gaz osłonowy wiążą się z wyższym powtarzalnym kosztem jednostkowym, ale koszt jednego cala spoiny w środowisku o wysokiej produkcji jest często konkurencyjny, jeśli uwzględni się wydajność pracy. Decyzja pomiędzy drążkiem a metodą MIG powinna zawsze uwzględniać całkowity koszt posiadania — sprzęt, materiały eksploatacyjne, robociznę i czas czyszczenia — a nie samą cenę zakupu.