Co to jest cięcie tlenowo-paliwowe i dlaczego bezpieczeństwo jest najważniejsze
Cięcie tlenowo-paliwowe to proces termiczny, który łączy gaz paliwowy z czystym tlenem w celu wytworzenia płomienia o wysokiej temperaturze, który jest w stanie przeciąć metale żelazne o grubości kilku cali. W przeciwieństwie do metod cięcia mechanicznego, technologia tlenowo-paliwowa nie wymaga prądu, sprawdza się w terenie lub w warsztacie i pozostaje jednym z najbardziej opłacalnych sposobów cięcia ciężkich blach stalowych, sekcji konstrukcyjnych i rur — dlatego od ponad stulecia stanowi podstawę procesów produkcyjnych, konstrukcyjnych, rozbiórkowych i ratowniczych.
Te same cechy, które sprawiają, że cięcie tlenowe jest tak wydajne, sprawiają również, że jest ono naprawdę niebezpieczne w przypadku nieprawidłowego obchodzenia się z nim. W procesie tym w pobliżu operatora znajdują się łatwopalne gazy pod ciśnieniem, czysty tlen, otwarty płomień, stopiony żużel metalowy i promieniowanie podczerwone. Zrozumienie trójkąta spalania – paliwa, tlenu i zapłonu – i kontrolowanie wszystkich trzech jest podstawą bezpiecznej praktyki tlenowo-paliwowej. Spalanie wymaga jednoczesnego stosowania wszystkich trzech elementów; usunięcie któregokolwiek z nich zatrzymuje reakcję. Każda zasada bezpieczeństwa dotycząca cięcia tlenowego ma na celu zarządzanie jednym lub większą liczbą boków tego trójkąta.
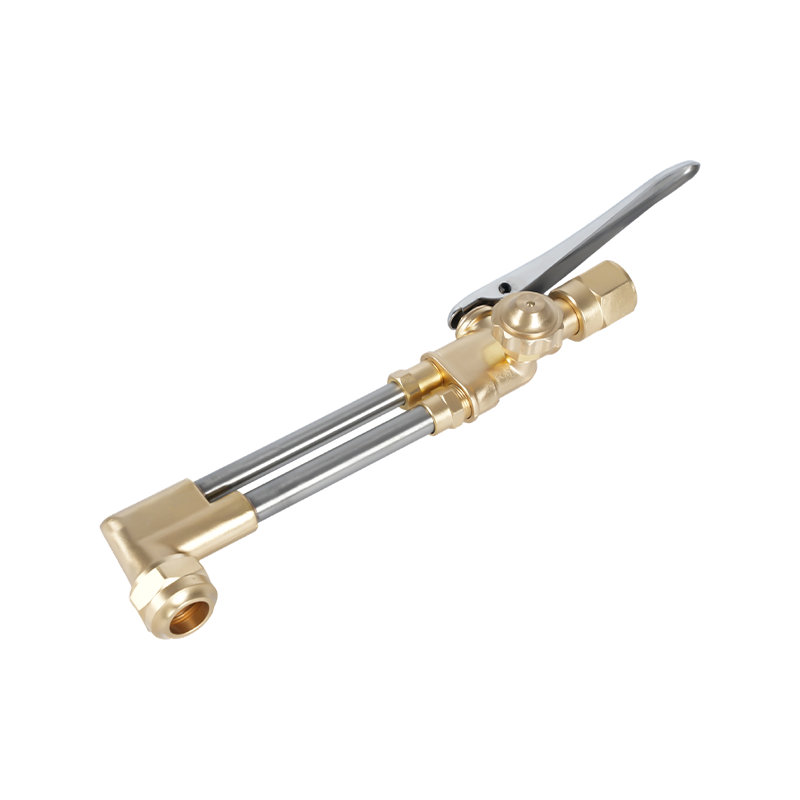
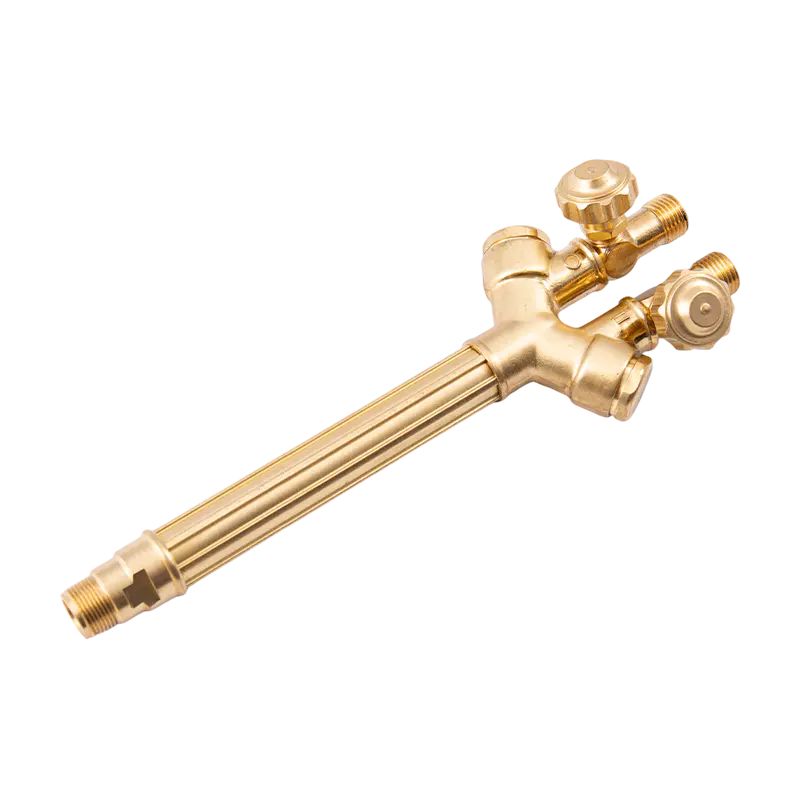
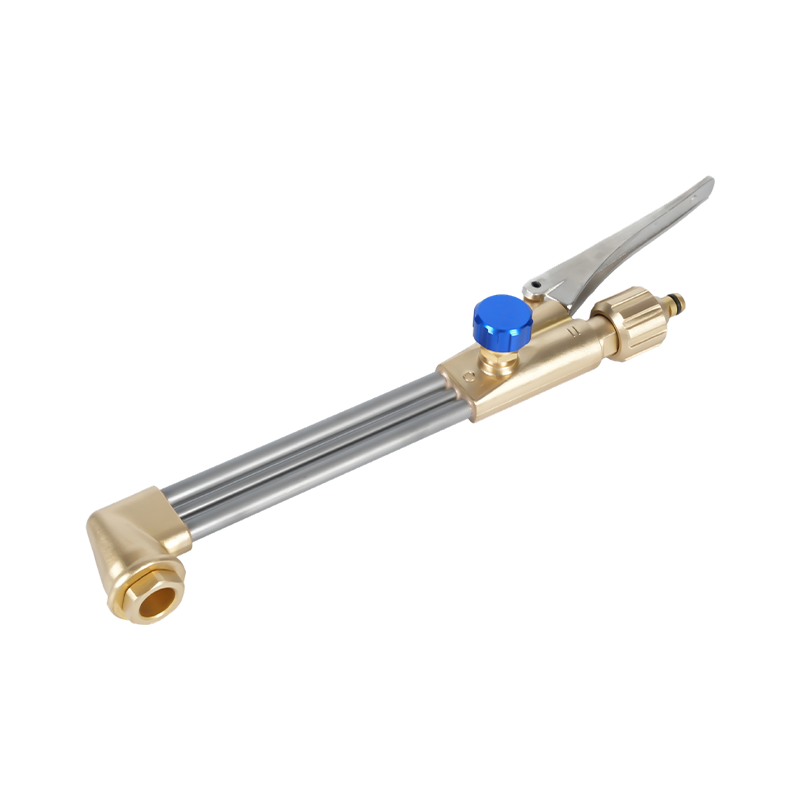
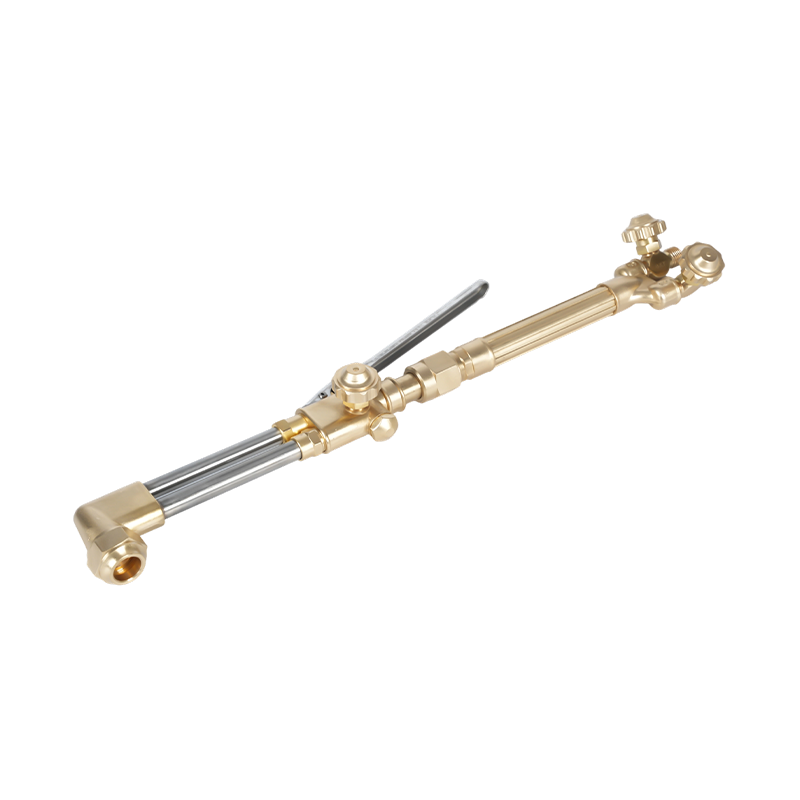
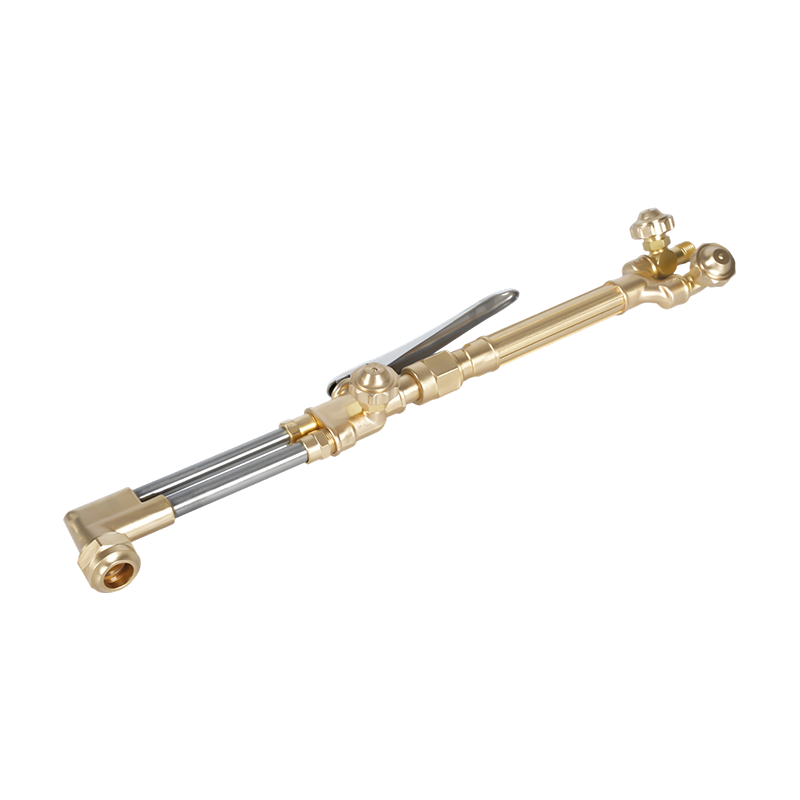
W tym przewodniku omówiono podstawowe gazy paliwowe stosowane w palniki do cięcia , ich charakterystykę płomienia i profile zagrożeń, a także podstawowe procedury bezpieczeństwa, które mają zastosowanie niezależnie od używanego paliwa.
Zrozumienie tlenu: środek utleniający, a nie paliwo
Krytyczny i często źle rozumiany punkt: tlen nie jest paliwem w cięciu tlenowo-paliwowym — jest środkiem utleniającym. Tlen chemicznie łączy się z paliwem gazowym, uwalniając ciepło podczas spalania, a oddzielny strumień tlenu pod wysokim ciśnieniem z centralnego otworu palnika do cięcia w rzeczywistości powoduje spalenie metalu i jego usunięcie ze szczeliny.
Czysty tlen używany do cięcia jest dostarczany o czystości 99,5% lub wyższej, znacznie powyżej 21% zawartości powietrza atmosferycznego. Przy tych stężeniach materiały, które normalnie są niepalne – w tym smar, olej, guma i niektóre metale – mogą zapalić się wybuchowo. Oto najważniejsza zasada bezpieczeństwa dotycząca obsługi butli z tlenem i automatu: olej i smar nie mogą w żadnym wypadku stykać się z żadnym sprzętem tlenowym, zaworem lub złączką. Nawet śladowe ilości smaru naftowego na zaworze regulatora tlenu mogą spowodować gwałtowny pożar lub eksplozję po otwarciu butli.
Butle z tlenem należy przechowywać w pozycji pionowej, zabezpieczyć przed przewróceniem i trzymać w odległości co najmniej 20 stóp (6 metrów) od butli z gazem paliwowym lub oddzielić ognioodporną barierą o wysokości co najmniej 5 stóp. Całkowicie otwórz zawory butli z tlenem, gdy są używane; częściowo otwarty zawór tlenowy wytwarza różnicę ciśnień na gnieździe, która przyspiesza zużycie i zwiększa ryzyko wycieku.
Gaz do palnika do cięcia: cztery podstawowe opcje paliwa
Zdecydowaną większość paliw stosowanych w palnikach do cięcia tlenowego stanowią cztery gazy: acetylen, propan, propylen i gaz MAPP. Każdy z nich ma inny skład chemiczny, temperaturę płomienia, rozkład mocy wyjściowej BTU, wymagania dotyczące stosunku tlenu do paliwa i powiązany profil bezpieczeństwa. Wybór odpowiedniego paliwa gazowego do zastosowania – i używanie sprzętu przystosowanego do tego konkretnego gazu – jest warunkiem wstępnym zarówno wydajności, jak i bezpieczeństwa.
Acetylen (C₂H₂): Najgorętszy płomień, najwyższe ryzyko
Acetylen jest najczęściej stosowanym gazem paliwowym do cięcia tlenowego i jedynym gazem paliwowym odpowiednim do spawania tlenowego. Wytwarza najgorętszy płomień ze wszystkich popularnych paliw do cięcia o temperaturze około 3160°C (5720°F) , przy czym większość ciepła — około 507 BTU — jest skoncentrowana w wewnętrznym stożku płomienia. To stężenie wewnętrznego stożka zapewnia acetylenowi dużą prędkość przebijania i minimalną strefę wpływu ciepła na krawędziach cięcia, co czyni go preferowanym wyborem do precyzyjnego cięcia, obróbki cienkich i średnich płyt oraz wszelkich zastosowań, w których liczy się jakość spoiny bezpośrednio przylegającej do cięcia.
Jednakże acetylen wiąże się z większymi ograniczeniami bezpieczeństwa niż jakikolwiek inny gaz paliwowy. Jest chemicznie niestabilny przy wyższych ciśnieniach 15 PSI (1 bar) ; przy wyższych ciśnieniach acetylen może rozkładać się wybuchowo bez obecności tlenu. Z tego powodu butle z acetylenem nie są puste w środku – są wypełnione porowatą masą nasyconą ciekłym acetonem, który rozpuszcza acetylen i utrzymuje go stabilnym. Jeśli butla zostanie położona na boku lub zbyt szybko wyjęta, ciekły aceton przedostanie się do węża i palnika, powodując kapanie płomienia z końcówki i płonący rozpuszczalnik.
Bezpieczna szybkość poboru z butli acetylenu nie może nigdy przekroczyć jedną siódmą całkowitej objętości cylindra na godzinę. Przekroczenie tej szybkości powoduje wyciągnięcie acetonu z porowatej masy wraz z gazem. Acetylen jest również bardzo podatny na cofanie się płomienia — stan, w którym płomień przemieszcza się z powrotem przez palnik i wąż w kierunku cylindra. Podczas pracy z acetylenem należy zawsze instalować ograniczniki płomienia zarówno na przewodach paliwowych, jak i tlenowych. Acetylen jest lżejszy od powietrza; w przypadku nieszczelności unosi się i może gromadzić się w przestrzeniach dachowych. Jego charakterystyczny zapach czosnku jest wyczuwalny w stężeniach poniżej 2%, na długo przed osiągnięciem dolnej granicy wybuchowości wynoszącej 2,5%.
Propan (C₃H₈): Ekonomiczny, o wysokim BTU, wolniejszy przebijanie
Propan jest najpopularniejszym paliwem alternatywnym do cięcia tlenowo-paliwowego, cenionym przede wszystkim ze względu na znacznie niższy koszt, szeroką dostępność i prostsze przechowywanie w porównaniu do acetylenu. Wytwarza płomień o temperaturze ok 2828°C (5122°F) — około 600°F chłodniejszy niż acetylen — ale o znacznie wyższej całkowitej wartości opałowej wynoszącej około 2600 BTU na stopę sześcienną. Co najważniejsze, propan dostarcza większość ciepła do wnętrza zewnętrzny stożek płomienia a nie stożek wewnętrzny. Odwraca to geometrię spalania acetylenu: propan doskonale nadaje się do wstępnego podgrzewania dużych mas i jest bardzo wydajny w zastosowaniach związanych z ogrzewaniem i zginaniem, ale wymaga dłuższych czasów początkowego podgrzewania wstępnego do cięcia i skutkuje mniejszą szybkością przebijania na początku cięcia.
Propan wymaga stosunku paliwa do tlenu wynoszącego około 1:4 (jedna część propanu na cztery części tlenu) w porównaniu do 1:1 w przypadku acetylenu. To wyższe zapotrzebowanie na tlen oznacza, że konfiguracje cięcia propanem zużywają tlen szybciej, co operatorzy muszą uwzględnić w planowaniu cylindrów w przypadku zadań cięcia na dużą skalę. Ponieważ propan jest cięższy od powietrza, w przypadku wycieku opada na poziom podłogi, stwarzając ryzyko gromadzenia się gazu w nisko położonych obszarach, odpływach podłogowych i piwnicach. Pomieszczenia magazynowe muszą być wentylowane na poziomie podłogi i utrzymywane z dala od źródeł zapłonu. Sprzęt zasilany propanem — regulatory, węże i końcówki palników — musi być przystosowany specjalnie do propanu; Węże i końcówki do acetylenu nie są wymienne.
Propylen (C₃H₆): środek
Propylen zajmuje pozycję wydajnościową pomiędzy acetylenem i propanem. Temperatura płomienia waha się od ok 4800°F do 5300°F i zapewnia całkowitą wartość opałową około 2400 BTU na stopę sześcienną. Podobnie jak propan, propylen oddaje większość ciepła do zewnętrznego stożka, ale z wyższą wartością BTU w stożku wewnętrznym niż propan, co zapewnia krótszy czas przebijania i profil cięcia, który bardziej przypomina acetylen niż propan. Propylen wymaga 3,5 części tlenu na część paliwa do całkowitego spalania, co jest nieco bardziej wydajne niż propan w stosunku 4:1.
Propylenowe końcówki tnące mają wgłębienie 1/16 cala na powierzchni czołowej, co pozwala na wolniejsze spalanie w porównaniu z acetylenem (13,5 stopy na sekundę w porównaniu do 29 stóp na sekundę w przypadku acetylenu). Używanie końcówki acetylenowej z propylenem powoduje niestabilny, nieefektywny płomień. Propylen jest ogólnie uważany za czystszy gaz palący się niż acetylen i wytwarza mniej żużla, co skraca czas czyszczenia po cięciu podczas prac związanych z cięciem konstrukcyjnym.
Gaz MAPP (metyloacetylen-propadien): zastosowania specjalne
Gaz MAPP — technicznie rzecz biorąc stabilizowany metyloacetylenem i propadienem) po zaprzestaniu produkcji oryginalnej formuły Dow Chemical — wytwarza temperaturę płomienia podobną do propylenu i całkowitą wartość opałową około 2400 BTU na stopę sześcienną, przy czym większość ciepła koncentruje się w stożku wtórnym. Wymaga 2,5 części tlenu na część paliwa. Podstawową przewagą MAPP nad innymi paliwami alternatywnymi jest jego wydajność zastosowania związane z cięciem zanurzeniowym pod wysokim ciśnieniem , takich jak podwodne rozbiórki, gdzie stabilność pod ciśnieniem zapewnia mu znaczącą przewagę. W przypadku standardowego cięcia powierzchniowego MAPP nie oferuje znaczących korzyści w zakresie wydajności w porównaniu z propylenem lub propanem i jest zazwyczaj droższy. Obecnie jego zastosowanie ogranicza się w dużej mierze do podgrzewania małych części, lutowania twardego i specjalistycznych prac podwodnych.
Porównanie paliwa gazowego w skrócie
| Gaz | Temperatura płomienia (°F) | Razem BTU/CF | Strefa szczytowego ciepła | O₂: Stosunek paliwa | Najlepsze zastosowanie |
|---|---|---|---|---|---|
| Acetylen | ~5720 | 1470 | Wewnętrzny stożek | 1:1 | Precyzyjne cięcie, spawanie, naprawy |
| Propan | ~5122 | 2600 | Zewnętrzny stożek | 4:1 | Ogrzewanie, gięcie, cięcie złomu |
| Propylen | 4800–5300 | 2400 | Zewnętrzny stożek | 3,5:1 | Ogólne cięcie, czystsze wykończenie |
| MAPP/MPS | ~5300 | 2400 | Zewnętrzny stożek | 2,5:1 | Cięcie pod wodą, lutowanie |
Bezpieczeństwo cylindrów i reduktorów: podstawa bezpieczeństwa paliw tlenowych
Większość incydentów związanych z paliwem tlenowym ma swój początek nie na końcówce palnika, ale na poziomie butli i reduktora, gdzie niewłaściwe obchodzenie się ze sprężonym gazem stwarza warunki do wycieków, pożarów i katastrofalnych awarii. Poniższe praktyki nie podlegają negocjacjom, niezależnie od tego, jakie paliwo gazowe jest stosowane.
Zawsze czytaj etykiety butli. Butle nie są powszechnie oznaczone kolorami — dostawcy mogą pomalować butle na dowolny kolor. Nigdy nie zakładaj zawartości butli wyłącznie na podstawie koloru. Każda butla ma numer identyfikacyjny Organizacji Narodów Zjednoczonych: UN 1072 dla tlenu, UN 1001 dla acetylenu, UN 1978 dla propanu i UN 1077 dla propylenu. Jeśli butla nie ma czytelnej etykiety, nie należy jej używać.
Butle przechowywać oddzielnie. Butle z paliwem gazowym i tlenem należy przechowywać w odległości co najmniej 20 stóp od siebie lub oddzielone ognioodporną ścianą. Obydwa należy przechowywać w pozycji pionowej i przymocować do stałej konstrukcji, aby zapobiec przewróceniu. Butle z acetylenem muszą zawsze znajdować się w pozycji pionowej – jeśli butla leżała na boku, należy ją ustawić pionowo i pozostawić na co najmniej godzinę przed użyciem, aby aceton mógł ponownie nasycić porowatą masę przed pobraniem gazu.
Przed każdym użyciem należy sprawdzić regulatory. Sprawdź zawory regulacyjne, gniazda i gwinty pod kątem oleju, smaru, zanieczyszczeń i uszkodzeń fizycznych. Każdy zanieczyszczony element musi zostać poddany profesjonalnej konserwacji przed użyciem. Otwierając zawór butli z tlenem, stań z boku – nie przed automatem – i całkowicie otwórz zawór. W przypadku acetylenu otwórz zawór butli nie więcej niż o trzy czwarte obrotu, co pozwala na szybkie zamknięcie zaworu w sytuacji awaryjnej. Zawory paliwa alternatywnego mogą być całkowicie otwarte.
Przed każdą sesją przeprowadzaj test szczelności pod ciśnieniem. Po podłączeniu regulatorów ustaw tlen na 10 PSI i zamknij zawór butli. Monitoruj oba wskaźniki przez dwie do trzech minut; jakikolwiek spadek ciśnienia wskazuje na nieszczelność, którą należy zlokalizować i naprawić przed zapaleniem latarki. Do lokalizowania nieszczelności na armaturach i połączeniach używaj roztworu wody z mydłem – nigdy otwartego płomienia. Powtórzyć test po stronie paliwa gazowego.
Procedury bezpieczeństwa węża, palnika i końcówki
Węże tlenowo-paliwowe są zgodnie z projektem oznaczone kolorami i gwintami, aby zapobiec niebezpiecznym połączeniom krzyżowym. Węże do acetylenu (i innego paliwa gazowego) są czerwone i mają gwint lewoskrętny , można rozpoznać po rowku wykonanym na nakrętce pasującej. Węże tlenowe są zielone i mają gwint prawoskrętny bez rowka. To zabezpieczenie techniczne oznacza, że prawidłowych połączeń nie można wykonać w odwrotnej kolejności — ale tylko wtedy, gdy operator użyje właściwych, niezmodyfikowanych węży dla każdego gazu. Nigdy nie zastępuj węży acetylenowych propanem lub innym paliwem alternatywnym; propan chemicznie rozkłada wewnętrzną wykładzinę węży z acetylenem, powodując jej łuszczenie się i potencjalne zablokowanie końcówki palnika lub regulatora.
Przed zapaleniem jakiejkolwiek pochodni przepłucz oba węże niezależnie. Ustaw regulator na około 5 PSI, otwórz na krótko zawór palnika, aby umożliwić przepływ gazu i wyparcie powietrza lub zanieczyszczeń, a następnie zamknij zawór. Płukanie eliminuje ryzyko powstania kieszeni z mieszanką gazu w wężu, która mogłaby spowodować zapłon wsteczny.
Przed każdym użyciem należy sprawdzić końcówki palnika. Końcówki acetylenowe mają płaską lub lekko wklęsłą powierzchnię czołową. Dysze do paliwa alternatywnego są stopniowo zagłębiane — propylen 1/16”, MAPP 1/32”, propan i gaz ziemny 3/32”. Użycie niewłaściwej końcówki do paliwa gazowego zmienia geometrię, wydajność i stabilność płomienia. Oczyść brudne lub zatkane końcówki specjalnymi środkami do czyszczenia końcówek; nigdy nie używaj drutu ani wierteł, które mogłyby powiększyć otwór.
Do zapalania pochodni zawsze używaj zapalniczki z iskrą cierną — nigdy zapałki, zapalniczki butanowej ani otwartego płomienia. Najpierw otwórz zawór paliwa (około ćwierć obrotu), natychmiast zapal, a następnie powoli wprowadzaj tlen, aby uzyskać neutralny płomień. Neutralny płomień, w którym wewnętrzny stożek jest dobrze zdefiniowany, bez upierzeń i nadmiaru tlenu, jest standardowym płomieniem tnącym. Płomień nawęglający (nadmiar paliwa) wskazuje na niewystarczającą ilość tlenu; Płomień utleniający (nadmiar tlenu) wytwarza mniejszy, spiczasty stożek wewnętrzny i należy go unikać w przypadku większości metali, ponieważ wprowadza on tlenki do cięcia.
Odwrotny strzał, retrospekcja i reakcja awaryjna
Dwie różne awarie palnika wymagają natychmiastowego rozpoznania i reakcji. A odwrotny skutek to chwilowe cofnięcie się płomienia z powrotem do końcówki palnika, któremu zwykle towarzyszy głośny trzask. Najczęściej jest to spowodowane dotknięciem końcówki przedmiotu obrabianego, pracą przy nieprawidłowym ciśnieniu lub zabrudzeniem końcówki. W większości przypadków płomień gaśnie samoczynnie i można go ponownie zapalić po ostygnięciu końcówki i sprawdzeniu. Odwrotny skutek jest sygnałem ostrzegawczym, a nie drobną uciążliwością — wskazuje na stan, który, jeśli nie zostanie skorygowany, może się nasilić.
A retrospekcja jest o wiele poważniejszy: płomień spala się z powrotem przez korpus palnika, do węża i w kierunku cylindra. Retrospekcję można rozpoznać po wysokim piskliwym lub syczącym dźwięku pochodni, utrzymującym się płomieniu na korpusie pochodni bez widocznego płomienia na końcówce lub niezwykle gorących rączkach palnika. W przypadku cofnięcia się płomienia: natychmiast zamknij zawór palnika tlenowego, a następnie zamknij zawór paliwa. Nie należy po prostu najpierw wyłączać paliwa — usunięcie paliwa podczas dalszego przepływu tlenu może spowodować dalsze cofnięcie płomienia. Po zamknięciu obu zaworów palnika zamknij oba zawory butli. Przed sprawdzeniem pod kątem uszkodzeń należy poczekać, aż cały sprzęt całkowicie ostygnie. Nie używaj ponownie żadnego sprzętu, który doświadczył flashbacku, dopóki nie zostanie profesjonalnie sprawdzony i certyfikowany.
Ograniczniki płomienia — instalowane na korpusie palnika lub na wylotach regulatora zarówno na przewodach paliwowych, jak i tlenowych — zawierają zawory zwrotne i termiczne wyłączniki zaprojektowane w celu zatrzymania płomienia zanim dotrze on do węży i cylindrów. Są one obowiązkowe w wielu jurysdykcjach w przypadku instalacji acetylenowych i są zdecydowanie zalecane w przypadku wszystkich konfiguracji tlenowo-paliwowych, niezależnie od rodzaju paliwa.
Wymagania dotyczące sprzętu ochrony osobistej i miejsca pracy
Cięcie tlenowe powoduje powstawanie iskier, stopionego żużla, promieniowania ultrafioletowego i podczerwonego, oparów metali i produktów ubocznych spalania. Sprzęt ochrony osobistej musi uwzględniać wszystkie te zagrożenia jednocześnie.
Ochrona oczu i twarzy nie podlega negocjacjom. Pełnotwarzowa przyłbica spawalnicza z soczewkami filtrów o odcieniu odpowiednim do cięcia — zazwyczaj w przypadku prac tlenowo-paliwowych o odcieniu od 3 do 6, w zależności od intensywności — zakładana na okulary ochronne zapewnia zarówno wymaganą ochronę optyczną, jak i ochronę przed rozpryskami żużla. W procesie tym wytwarzane jest promieniowanie podczerwone w ilościach wystarczających do spowodowania uszkodzenia rogówki w wyniku powtarzającego się narażenia na działanie substancji bez zabezpieczenia.
Do ochrony ciała preferowane są ciasno tkane włókna naturalne, a nie syntetyczne. Wełna jest naturalnie trudnopalna; dżins zapewnia rozsądną ochronę. Tkaniny syntetyczne — poliester, nylon, akryl — topią się, a nie zwęglają, co znacznie pogarsza ryzyko poparzeń. Skórzana lub ognioodporna kurtka spawalnicza, skórzane rękawice i skórzane buty bez odsłoniętych sznurówek zapewniają warstwową ochronę odpowiednią do prac związanych z cięciem. Unikaj podwiniętych mankietów koszul, otwartych kołnierzyków koszul i nogawek spodni ze ściągaczami – działają one jako punkty gromadzenia spadających iskier i żużla.
Miejsce pracy musi być zawsze dobrze wentylowane. Cięcie tlenowe stali powlekanej, ocynkowanej lub malowanej powoduje powstawanie dymów metalicznych zawierających tlenki cynku, związki ołowiu i inne toksyczne produkty uboczne, w zależności od materiału podstawowego i powłoki. Podczas cięcia materiałów powlekanych wymagana jest lokalna wentylacja wyciągowa lub przynajmniej maska oddechowa odporna na opary metali. Przed rozpoczęciem cięcia należy oczyścić obszar pracy z materiałów łatwopalnych w promieniu co najmniej 10 metrów (35 stóp) we wszystkich kierunkach, a obserwator pożaru powinien pozostać na miejscu przez co najmniej 30 minut po zakończeniu cięcia, ponieważ żużel może zapalić materiały palne, które nie są bezpośrednio widoczne z miejsca cięcia.