Dwie role, jakie odgrywa każdy gaz tnący
Każdy płomień do cięcia gazowego działa w oparciu o partnerstwo dwóch oddzielnych strumieni gazu wykonujących dwa różne zadania, a nie jeden gaz uniwersalny. Gaz paliwowy miesza się z małym strumieniem tlenu, tworząc płomień podgrzewania wstępnego, który podnosi metal do temperatury zapłonu. Po osiągnięciu tej temperatury przez środek końcówki wystrzeliwuje znacznie większy, oddzielny strumień czystego tlenu, który reaguje z gorącym metalem, utleniając się i wydmuchując stopiony żużel z miejsca cięcia.
Mylenie tych dwóch ról jest źródłem większości błędów konfiguracyjnych. Dodanie większej ilości paliwa gazowego nie powoduje szybszego cięcia — po prostu zmienia podgrzewanie wstępne. Strumień tlenu wykonuje faktyczne cięcie, a jego czystość i natężenie przepływu tak naprawdę decydują o tym, jak czyste i szybkie będzie cięcie. Zrozumienie tego podziału jest punktem wyjścia do rozsądnego wyboru gazów, a nie przyzwyczajenia.
Opcje paliwa gazowego: acetylen, propan, gaz ziemny, MAPP i propylen
Pięć gazów paliwowych pokrywa przeważającą większość prac związanych z cięciem tlenowo-paliwowym, a każdy z nich w inny sposób porównuje temperaturę płomienia z kosztami i obsługą.
Acetylen pali się goręcej niż którykolwiek z alternatywnych rozwiązań, osiągając w płomieniu tlenowo-acetylenowym temperaturę około 5800–6000°F. Ciepło to jest skupiane w wąskim, intensywnym stożku, co pozwala na wstępne podgrzanie metalu do temperatury cięcia szybciej niż w przypadku jakiegokolwiek innego paliwa gazowego — dlatego pozostaje rozwiązaniem domyślnym podczas spawania, lutowania twardego i cięcia grubych blach, gdzie liczy się szybkość przebijania. Kompromisem jest koszt na stopę sześcienną i bardziej rygorystyczne wymagania dotyczące przechowywania butli. A głębsze porównanie acetylenu z propanem do cięcia dokładnie określa, gdzie ten kompromis kosztów się opłaca, a gdzie nie.
Propan i gaz ziemny spala się zauważalnie chłodniej, bliżej 5200°F i rozprowadza ciepło w szerszym płomieniu, a nie w ciasnym stożku acetylenu. Szerszy płomień jest w rzeczywistości zaletą przy ogrzewaniu dużych powierzchni lub podgrzewaniu grubej płyty pod powierzchnią. Jednak tym, co przyciąga większość sklepów do propanu, nie jest wydajność – lecz ekonomia. Propan jest tańszy w napełnieniu, a zasady jego przechowywania są mniej restrykcyjne niż w przypadku acetylenu, dlatego też składowiska złomu i sklepy z palnikami godzinami bez przerwy często go nie stosują.
Gaz MAPP (mieszanina metyloacetylenu i propadienu) znajduje się pomiędzy, wytwarzając płomień gorętszy niż propan o temperaturze około 2976°C z wydzielaniem ciepła bliższym acetylenowi w stożku głównym. Może również pracować pod wyższym ciśnieniem niż acetylen bez takiego samego ryzyka dysocjacji na składniki wybuchowe, co czyni go wykonalną opcją do cięcia podwodnego w głębokich wodach — niszowa, ale autentyczna zaleta, której nie mają inne gazy palne.
Propylen , produkt na bazie ciekłego gazu naftowego, ma temperaturę płomienia bliską MAPP, ale ma takie same wymagania jak propan, wysoki stosunek tlenu do paliwa, co oznacza, że do wydajnego spalania potrzebuje proporcjonalnie większego przepływu tlenu. Jest to mniej powszechny wybór, ale pojawia się w sklepach optymalizujących określoną równowagę ciepła i kosztów, której acetylen i propan nie do końca osiągają.
Żaden z tych gazów paliwowych nie jest najlepszym, uniwersalnym wyborem. Wybór odpowiedniego zależy od grubości blachy, częstotliwości pracy palnika i tego, czy warsztat spawa również, a nie tylko tnie, przy tym samym zasilaniu gazem.

Dlaczego czystość tlenu zmienia wszystko
Większość uwagi skupia się na paliwie gazowym, ale to strumień tlenu tnącego tak naprawdę decyduje o jakości i szybkości cięcia. Czystość tlenu poniżej 99,5% ma nadmierny wpływ: spadek czystości o zaledwie 1% zwykle spowalnia prędkość cięcia o około 25% i zwiększa zużycie gazu w podobnym stopniu, ponieważ zanieczyszczenia osłabiają reakcję utleniania, która zachodzi w procesie cięcia.
Konstrukcja dyszy i końcówki również ma tutaj znaczenie, ponieważ źle zaprojektowana końcówka pozwala powietrzu z otoczenia zmieszać się ze strumieniem tlenu, zanim dotrze on do metalu, skutecznie obniżając czystość w najważniejszym punkcie. Jest to jeden z powodów, dla których końcówki palnika nie są komponentami uniwersalnymi — geometria przejścia wewnątrz dobrze zaprojektowanej końcówki chroni strumień tlenu przed tego rodzaju rozcieńczeniem.
Dopasowywanie wskazówek, regulatorów i sprzętu zabezpieczającego do Twojego gazu
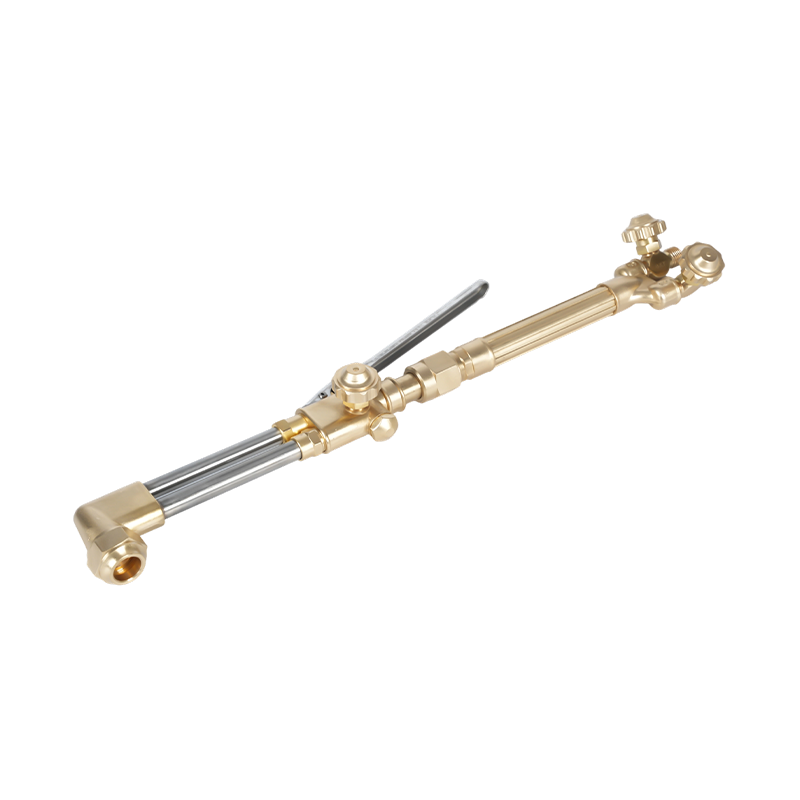
Każdy element dodatkowego wyposażenia palnika do cięcia jest zbudowany w oparciu o konkretny przepływający przez niego gaz, a zamiana gazów palnych bez zmiany dopasowanego sprzętu jest początkiem większości problemów z konfiguracją.
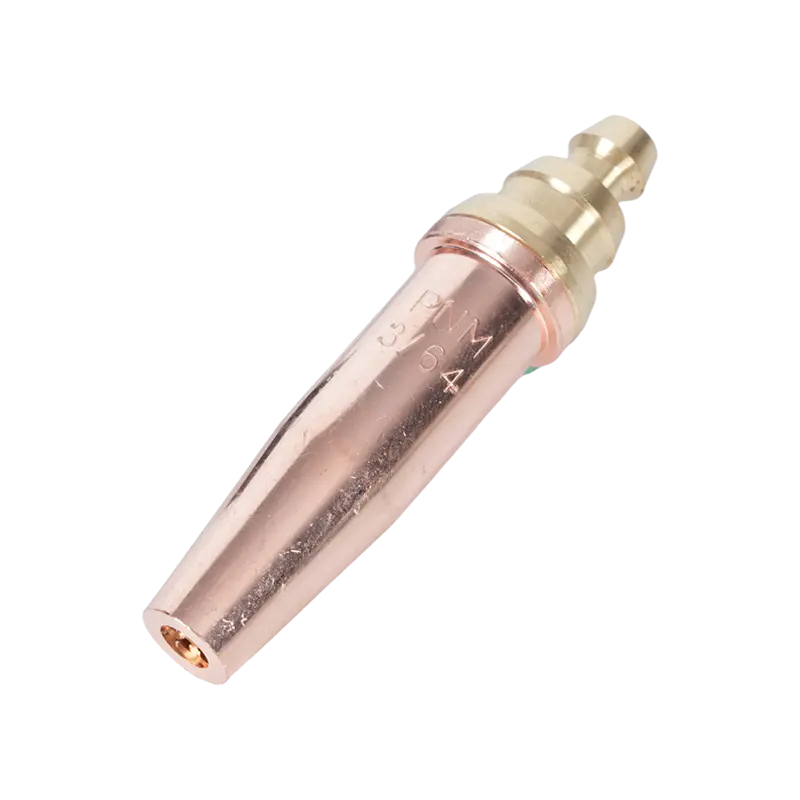
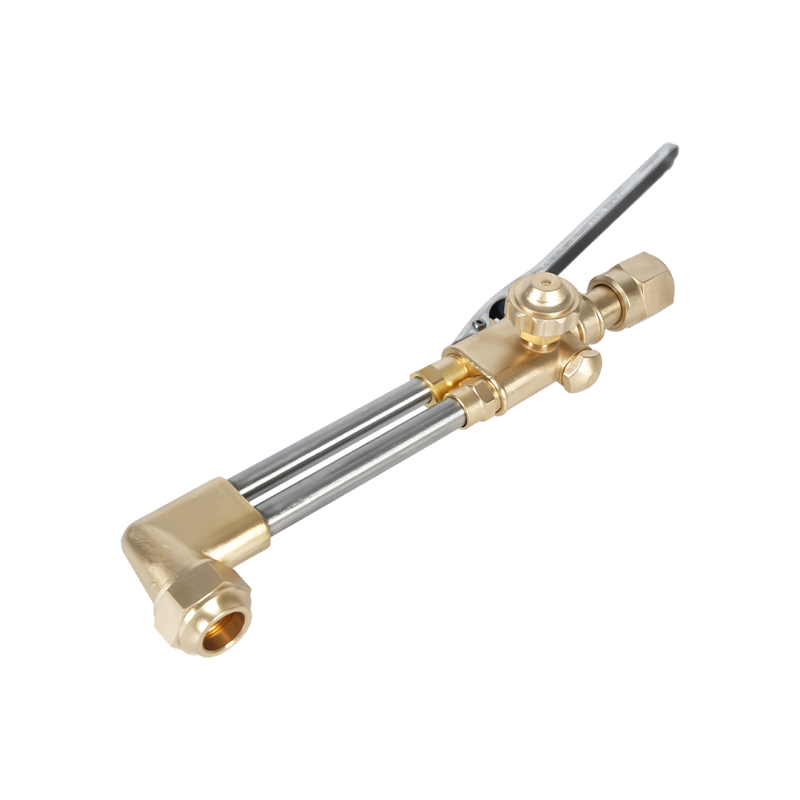
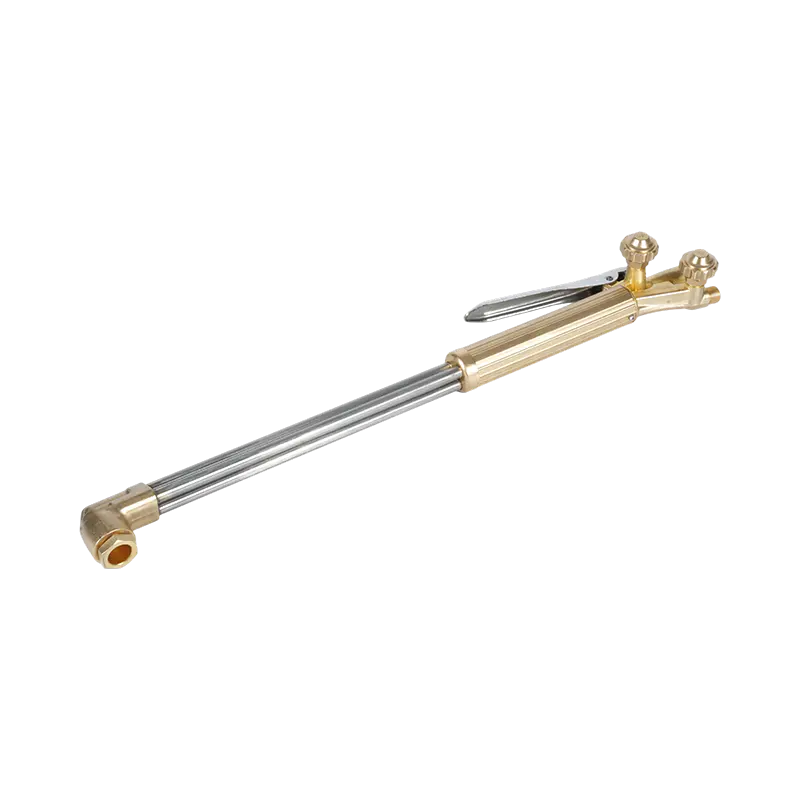
Końcówki palnika są najwyraźniejszym przykładem. Dysze acetylenowe wykorzystują konstrukcję premiksu, mieszającą paliwo i tlen wewnątrz końcówki, zanim płomień wyjdzie przez blisko rozmieszczone otwory. Zamiast tego w końcówkach propanu i gazu ziemnego zastosowano konstrukcję postmix, mieszając gazy tuż poza powierzchnią końcówki przez szersze gniazdo, ponieważ gazy te wymagają większej objętości tlenu w stosunku do paliwa i dodatkowej odległości mieszania, aby się ustabilizować. Acetylen cutting torch tips engineered for premix flame delivery i Końcówki palnika do cięcia propanem przeznaczone do mieszania płomieniowego w stylu postmixu odzwierciedlają tę różnicę strukturalną, a nie są wymiennymi wariantami tej samej części.
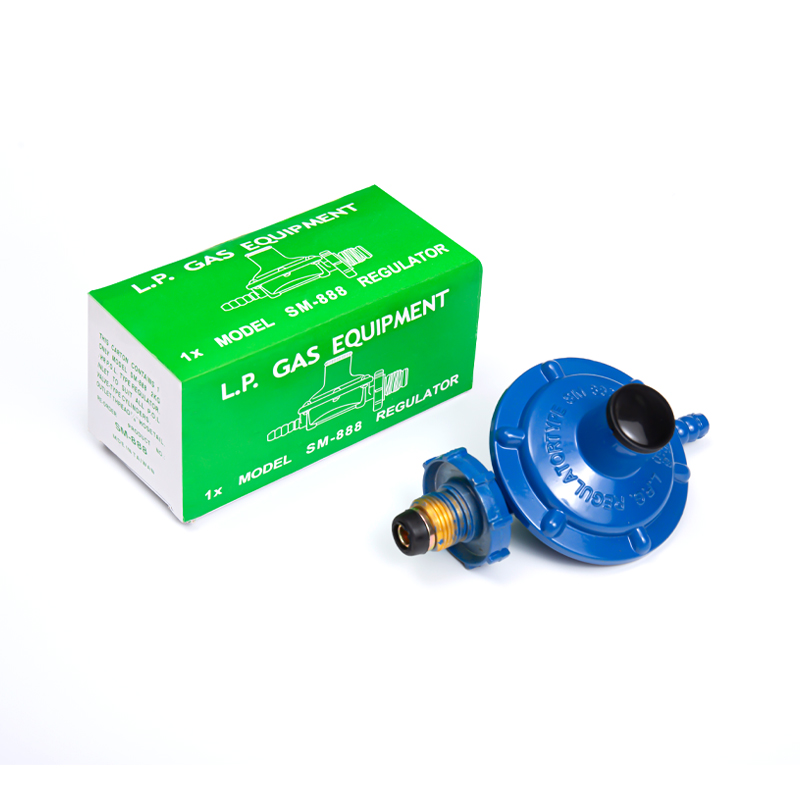
Organy regulacyjne kierują się tą samą logiką specyficzną dla gazu. Każdy z nich jest skalibrowany pod kątem określonego zakresu ciśnień gazu i standardu montażu, a przepuszczenie niewłaściwego gazu przez niedopasowany reduktor stwarza ryzyko wytworzenia ciśnienia, dla którego nigdy nie oceniano wyposażenia końcowego. Reduktory ciśnienia gazu dopasowane do konkretnego rodzaju paliwa gazowego uwzględnij te różnice w dopasowaniu.
Ograniczniki flashbacku podlegają tej samej zasadzie. Ponieważ gazy paliwowe różnią się zakresem palności i szybkością, w jakiej czoło płomienia może przemieszczać się do tyłu w wężu, bezpieczniki gazowe przystosowane do aktualnie używanego gazu należy umieścić zarówno na końcu linii, jak i na regulatorze i palniku. Bliższe spojrzenie na dane dotyczące temperatury płomienia i charakterystyki spalania dla każdego gazu palnego pokazuje, jak odmiennie zachowują się te gazy po zapaleniu, i właśnie dlatego zbudowany wokół nich sprzęt nie jest wymienny. The federalna norma bezpieczeństwa spawania i cięcia tlenowego określa podstawowe wymagania dotyczące przechowywania butli i specyfikacji węży, które mają zastosowanie niezależnie od tego, jakim gazem pracuje warsztat.
Wybór właściwej kombinacji gazów dla Twojego sklepu
Nie ma jednej prawidłowej odpowiedzi na pytanie, jaki gaz do cięcia powinien używać warsztat — decyzja sprowadza się do kilku praktycznych czynników, które same w sobie przeważają nad temperaturą płomienia.
- Grubość płyty i prędkość przebijania : Gruba płyta i cięcie produkcyjne sprzyjają skoncentrowanemu ciepłu acetylenu i krótszym czasom przebijania.
- Cykl pracy : W sklepach korzystających z palnika przez dłuższy czas często stwierdza się, że propan lub gaz ziemny są tańsze w utrzymaniu przez całą zmianę.
- Istniejąca infrastruktura : Sklep z podłączonym gazem już skłania się ku gazowi ziemnemu, aby uniknąć logistyki butli.
- Zastosowanie dwustronne : W warsztatach zajmujących się zarówno spawaniem, jak i cięciem zazwyczaj znajduje się acetylen, ponieważ propan i gaz ziemny nie mogą zastąpić spawania tlenowego.
W wielu sklepach stosuje się więcej niż jedną konfigurację paliwa gazowego i przełączanie w zależności od wykonywanego zadania. Ważniejsze niż wybranie jednego zwycięzcy jest upewnienie się, że każda końcówka, regulator i zabezpieczenie przed cofnięciem płomienia na palniku pasują do niezależnie od tego, który gaz jest faktycznie podłączony — źle dobrany sprzęt to początek problemów z jakością płomienia i zagrożeń bezpieczeństwa.