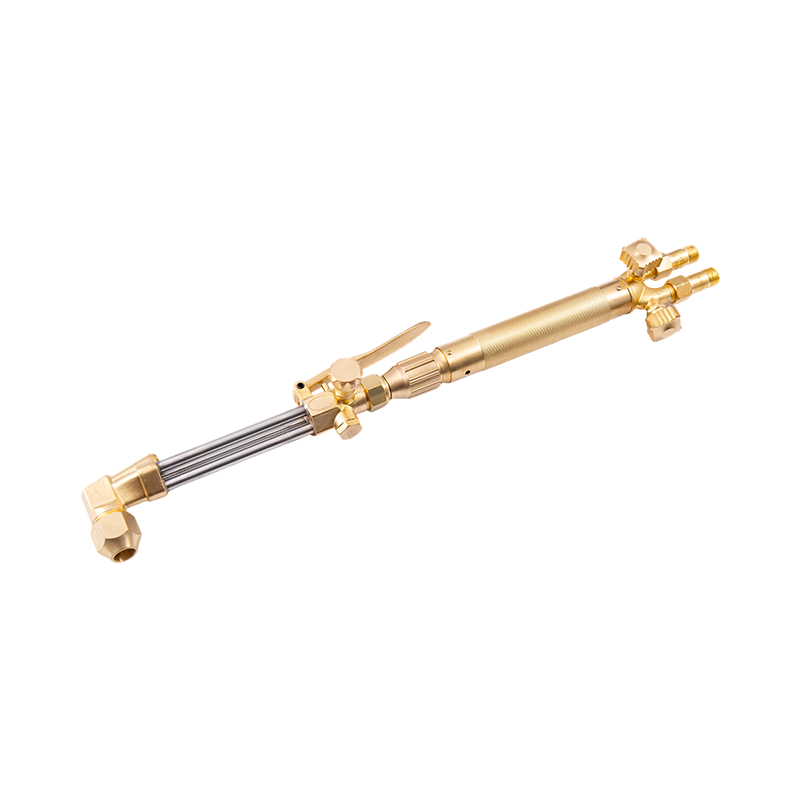
Co właściwie robi palnik spawalniczy tlenowo-acetylenowy
Płomień pochodni spalający acetylen w czystym tlenie sięga mniej więcej 6000°F wystarczająco gorące, aby w ciągu kilku sekund stopić stal, żeliwo i większość stopów metali nieżelaznych. Ciepło pochodzi z dwuetapowego procesu spalania: wewnętrzny stożek pali się najgoręcej, gdy tlen i paliwo mieszają się na końcu, natomiast zewnętrzna powłoka kończy spalanie w otaczającym powietrzu. W tym wewnętrznym stożku odbywa się faktyczne spawanie — pręt wypełniający topi się, tworząc wspólny basen stopionego materiału, gdy operator przesuwa palnik wzdłuż złącza.
W przeciwieństwie do procesów łukowych, nie ma w tym udziału żadnego obwodu elektrycznego. Właśnie dlatego sprzęt ten sprawdza się na placach budowy bez dostępu do prądu, w mobilnych samochodach naprawczych oraz w warsztatach zajmujących się lutowaniem lub obróbką metali, gdzie kontrola płomienia jest ważniejsza niż szybkość osadzania. Kompromisem jest wielkość strefy wpływu ciepła — acetylen tlenowy rozgrzewa się bardziej i jest wolniejszy niż łuk MIG lub TIG, dlatego nadaje się do cieńszych przekrojów i zapewnia lepsze prace naprawcze niż spawanie produkcyjne na dużą skalę.
Anatomia latarki: uchwyt, końcówki i mocowania
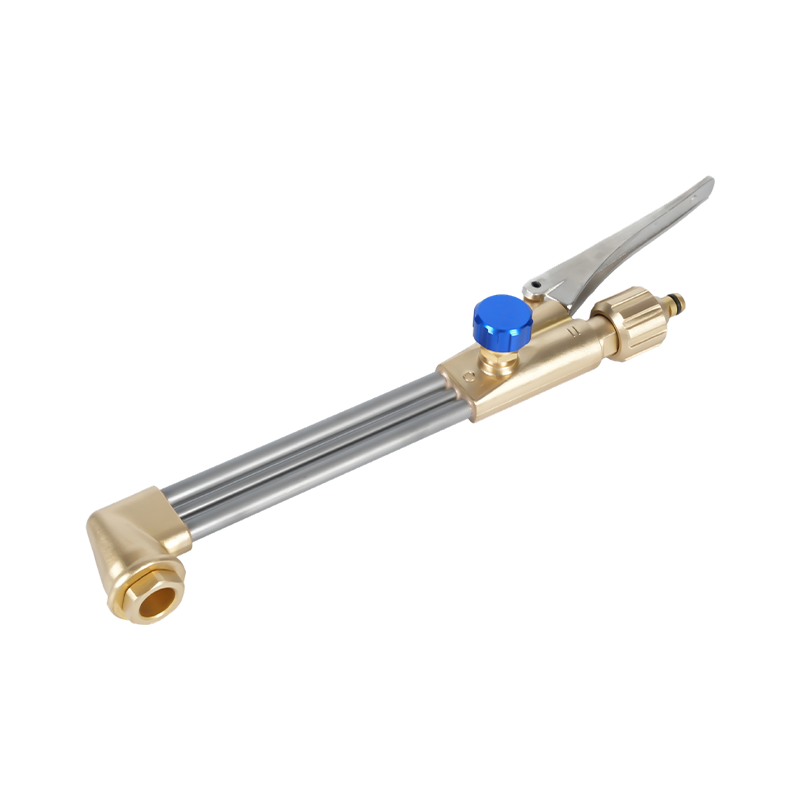
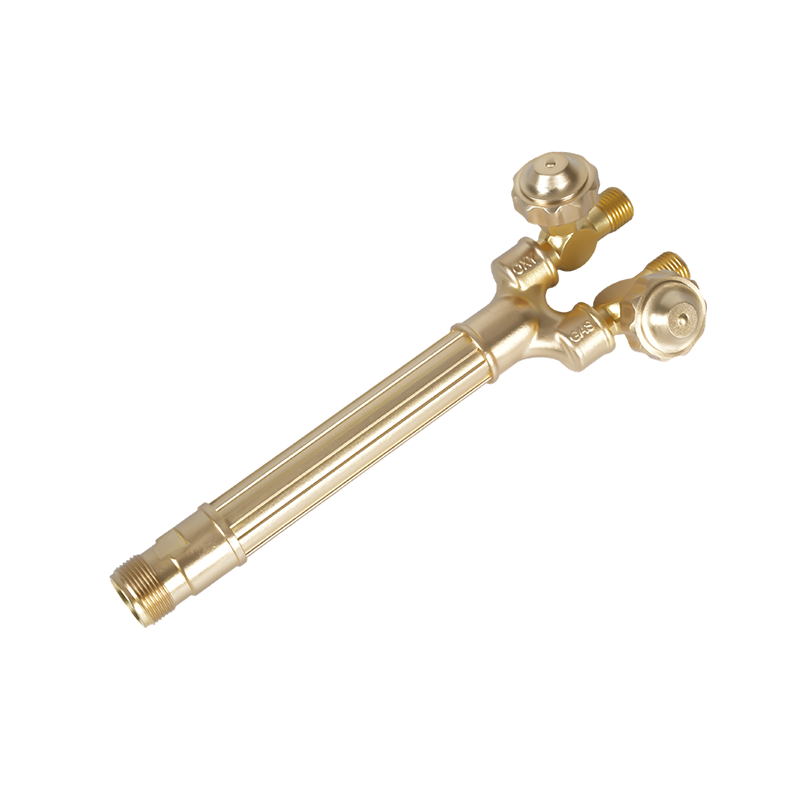
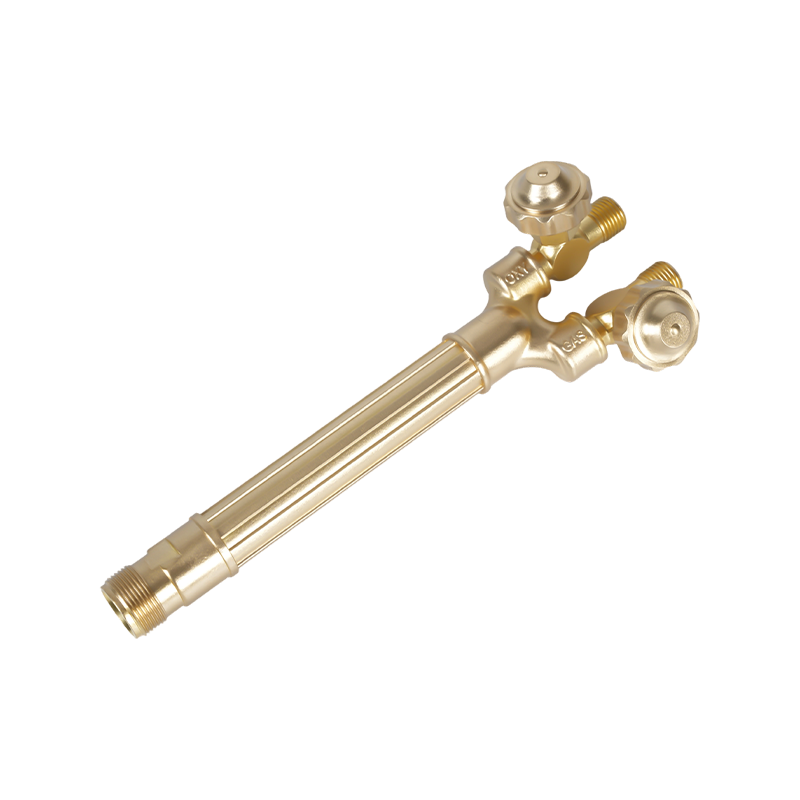
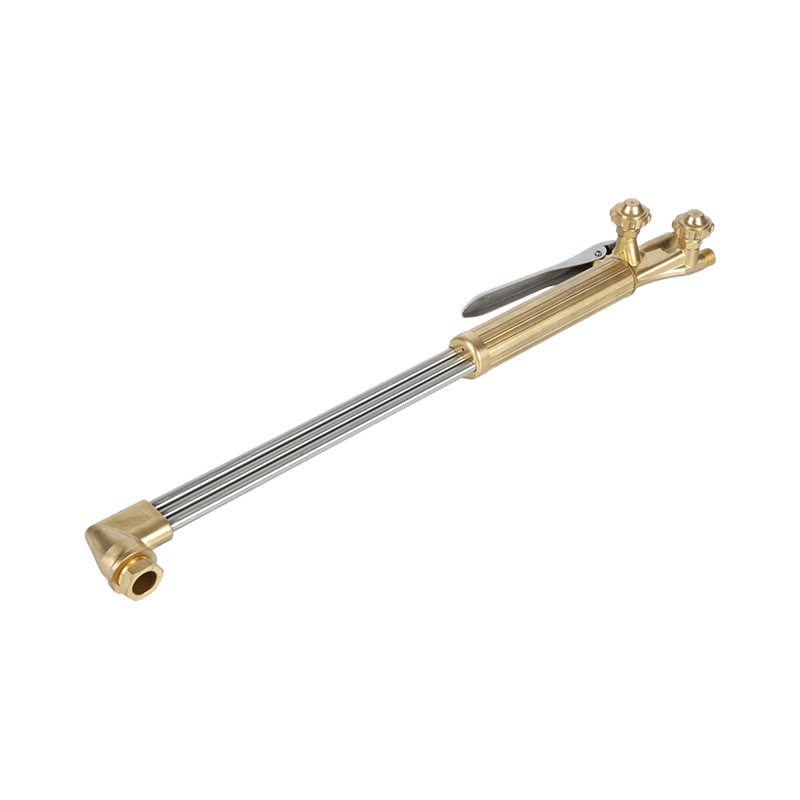
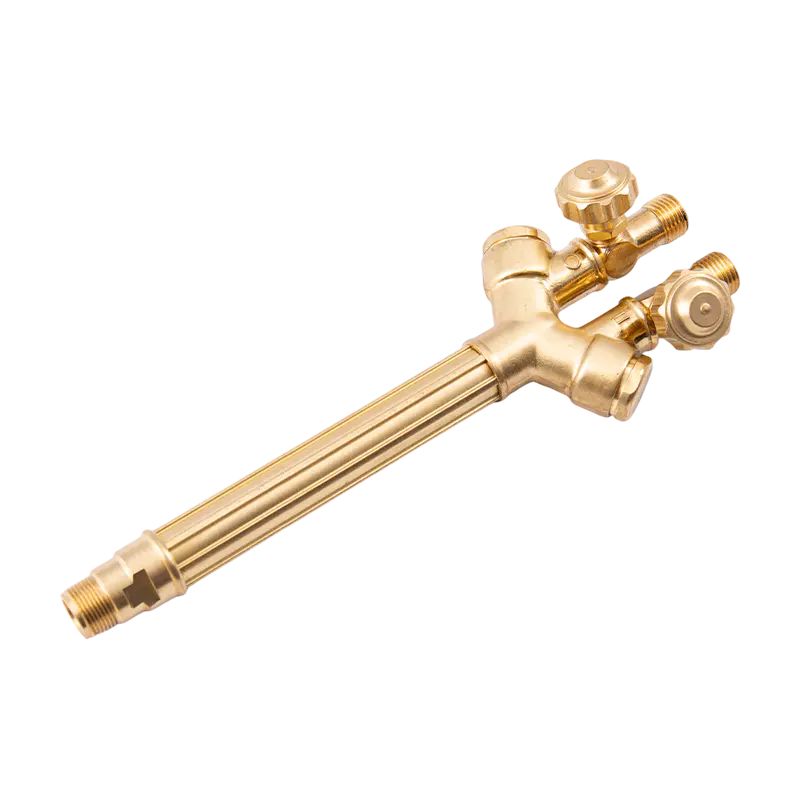
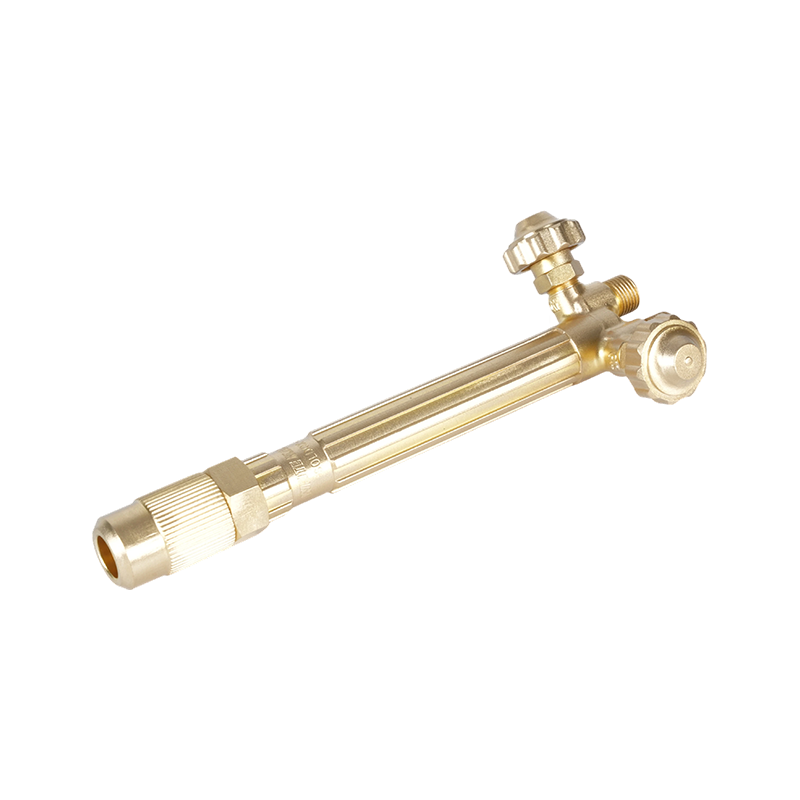
Każde ustawienie rozpoczyna się od rączki palnika – korpusu, który miesza tlen i acetylen, zanim dotrą one do końcówki. Rękojeści są dostępne w klasach lekkich, średnich i ciężkich, a ocena powinna odpowiadać zakresowi grubości, który faktycznie tniesz lub spawasz — rękojeść o mniejszym rozmiarze dławi przepływ gazu w grubym materiale, podczas gdy rękojeść o dużych rozmiarach marnuje paliwo podczas drobnych prac. Konstrukcja mosiężna jest standardem, ponieważ jest odporna na korozyjne działanie acetylenu lepiej niż większość alternatywnych rozwiązań i odprowadza ciepło z dłoni operatora podczas długotrwałego użytkowania.
W przypadku sklepów oferujących złącza o różnych rozmiarach w ramach tej samej konfiguracji, mosiężne uchwyty palnika spawalniczego przeznaczone do ciągłego stosowania acetylenu wytrzymują lepiej w przypadku powtarzających się cykli zapłonu niż lżejsze alternatywy, ponieważ gniazda zaworów ulegają mniejszemu zużyciu w miarę upływu czasu.
Nasadki można zamontować na uchwycie w celu zmiany funkcji: końcówka spawalnicza do fuzji, nasadka tnąca ze spustem tlenu lub końcówka w kształcie pączka róży do ogrzewania dużego obszaru. Każda nasadka jest gwintowana na tym samym korpusie uchwytu, dzięki czemu jeden uchwyt może wykonywać prace związane ze spawaniem, cięciem i podgrzewaniem przy wymianie części, a nie zmianie sprzętu.
Wybór właściwej końcówki palnika do danego zadania
Rozmiar końcówki określa natężenie przepływu gazu, a natężenie przepływu gazu określa, ile ciepła dociera do przedmiotu obrabianego. Producenci nie mają jednego obowiązującego w branży systemu numeracji, więc rozmiary końcówek są zazwyczaj dopasowywane na podstawie grubości metalu, a nie uniwersalnej liczby — tabela dostawcy przelicza grubość na prawidłowy rozmiar kryzy dla tej konkretnej rodziny końcówek. Użycie końcówki zbyt małej w stosunku do materiału powoduje utratę ciepła przez spoinę i słabe stopienie; użycie zbyt dużego powoduje przegrzanie cienkiego bulionu i jego przepalenie.
- Cienki arkusz (poniżej 1/16 cala): najmniejsza dostępna końcówka, niższe ciśnienie robocze
- Płyta średnia (1/16" do 1/4"): końcówka średniego zasięgu, umiarkowane ciśnienie obu gazów
- Gruba płytka (ponad 1/4"): największa końcówka dostosowana do rękojeści, większy przepływ tlenu
Materiał końcówki i konstrukcja kryzy również wpływają na stabilność płomienia. Wytrzymałe końcówki palnika spawalniczego zaprojektowane z myślą o stabilnej kontroli płomienia są odporne na pękanie i strzelanie wsteczne, na które podatne są zbyt małe lub zużyte końcówki, szczególnie podczas dłuższych przebiegów spawania, gdzie najważniejsza jest konsystencja płomienia.
W przypadku lutowania twardego, wstępnego podgrzewania zardzewiałych elementów złącznych lub materiału do gięcia dedykowany palnik grzewczy ma lepszą wydajność niż standardowa końcówka spawalnicza, ponieważ jest zbudowany z myślą o szerszym płomieniu o mniejszej prędkości, a nie skoncentrowanym strumieniu cięcia lub stapiania. A kompaktowy palnik grzewczy odpowiedni do lutowania twardego i podgrzewania wstępnego zapewnia bardziej równomierną dystrybucję ciepła na większym obszarze niż zmiana przeznaczenia końcówki spawalniczej do tego samego zadania.
Bezpieczne konfigurowanie i zapalanie latarki
Zanim cokolwiek podłączy się do palnika, należy na krótko otworzyć zawór każdej butli, aby wydmuchać kurz z wylotu. Zamocuj regulatory za pomocą klucza, nigdy szczypiec, i sprawdź, czy złącza węży są całkowicie osadzone — złączki tlenowe i acetylenowe mają różne kierunki gwintów, szczególnie aby zapobiec połączeniom krzyżowym.
Ciśnienie regulatora należy ustawić zgodnie z tabelą producenta końcówki, a nie zgadywać. Ciśnienie robocze w przypadku tlenu i acetylenu jest niższe, niż spodziewa się większość operatorów, a acetylen w żadnych okolicznościach nie powinien przekraczać 15 psig — zwiększanie go powoduje ryzyko rozkładu wewnątrz samej butli. Stabilny dwustopniowy regulator utrzymuje to ustawienie pomimo spadków ciśnienia w miarę opróżniania butli, co w przypadku długich prac ma większe znaczenie, niż większość operatorów zdaje sobie sprawę. dwustopniowe regulatory zbudowane w celu stabilnej kontroli ciśnienia tlenu i acetylenu zmniejszyć pełzanie ciśnienia, które powoduje dryf płomienia w połowie spawania.
Aby zapalić palnik: otwórz lekko zawór acetylenu, zapal za pomocą wybijaka (nigdy zapalniczki lub zapałek trzymanych blisko końcówki), a następnie powoli otwieraj zawór tlenu, regulując przepływ acetylenu, aż płomień przestanie wydzielać czarny dym. Prawidłowo dostrojony neutralny płomień ma ostry, dobrze zdefiniowany stożek wewnętrzny bez piórka na krawędzi — jest to płomień, którym spawa się większość wyrobów stalowych.
Backfire kontra Flashback: poznaj różnicę
Te dwa terminy są używane zamiennie na placach budowy, ale opisują różne awarie o różnych konsekwencjach. A odwrotny skutek to chwilowe trzaśnięcie lub trzaśnięcie końcówki — płomień gaśnie lub natychmiast zapala się ponownie, zwykle spowodowane dotknięciem przedmiotu przez końcówkę, częściowo zablokowanym otworem lub nieprawidłowym ciśnieniem. Jest to zaskakujące, ale generalnie nie jest niebezpieczne, jeśli płomień ponownie pojawi się normalnie.
A retrospekcja jest o wiele poważniejszy: płomień przemieszcza się z powrotem do korpusu palnika, węża lub regulatora, często wytwarzając wysoki gwizd lub syczący dźwięk. Dzieje się tak, gdy wewnętrzna prędkość gazu spada poniżej prędkości spalania płomienia, umożliwiając rozprzestrzenianie się spalania w górę strumienia. Pozostawione bez kontroli, retrospekcja może spowodować zapalenie węża lub dotrzeć do samego cylindra. Podstawową obroną są ograniczniki płomienia zwrotnego — same zawory zwrotne zatrzymują wsteczny przepływ gazu, ale nie zatrzymują frontu płomienia, więc oba urządzenia służą różnym celom w zgodnej konfiguracji.
retrospekcja arrestors that block reverse flame travel into the hose powinien znajdować się na końcu regulatora zarówno przewodów tlenu, jak i paliwa i gazu, a nie tylko przy uchwycie palnika, aby zapewnić pełną ochronę na całej długości węża.
Dopuszczalne wartości ciśnienia acetylenu i wymagania dotyczące wyposażenia ochronnego dla instalacji tlenowo-paliwowych są określone w: federalne przepisy dotyczące spawania i cięcia gazem tlenowym , które sklepy powinny traktować jako podstawę konfiguracji i szkolenia, a nie opcjonalne odniesienie.
Konserwacja wydłużająca żywotność palnika
Większość problemów z palnikiem ma swoje źródło w brudnej lub uszkodzonej końcówce. Rozpryski i osady węgla zwężają otwór i zniekształcają kształt płomienia na długo przed całkowitym uszkodzeniem końcówki, dlatego czyszczenie jej za pomocą środka do czyszczenia końcówki o odpowiednim rozmiarze – a nie wiertła, które powiększa i zaokrągla otwór – powinno odbywać się regularnie, a nie tylko wtedy, gdy płomień wygląda wyraźnie nieprawidłowo.
Oprócz samej końcówki trzy nawyki sprawiają, że latarka działa niezawodnie przez lata:
- Przed i po każdym użyciu należy oczyścić węże z resztek gazu, aby zapobiec gromadzeniu się zanieczyszczeń
- Sprawdź węże pod kątem pęknięć lub miękkich miejsc, szczególnie w pobliżu złączek, w których zużywają się koncentraty elastyczne
- Przechowuj palnik i regulatory w suchym pomieszczeniu z zamkniętymi zaworami i zwolnionym ciśnieniem, a nie tylko wyłączonym
Palnik pielęgnowany w ten sposób utrzymuje kalibrację znacznie dłużej, co ma znaczenie, ponieważ dryfujący płomień jest często mylony z problemem ciśnienia, podczas gdy w rzeczywistości jest to zużyte gniazdo lub częściowo zatkana końcówka.
Acetylen tlenowo-acetylenowy a inne metody spawania
Acetylen tlenowy sprawdza się tam, gdzie przenośność i kontrola płomienia są ważniejsze niż prędkość. Nie wymaga zasilania elektrycznego, radzi sobie z naprawami cienkowarstwowymi z większą wybaczalnością niż procesy łukowe i może również służyć jako narzędzie do podgrzewania i lutowania bez konieczności wymiany sprzętu. W przypadku napraw w gospodarstwie, mobilnej produkcji i ogólnych prac w warsztacie trudno jest dopasować tę wszechstronność.
Brakuje szybkości produkcji i rodzaju metalu. Aluminium i stal nierdzewna nie reagują dobrze na płomień tlenowo-paliwowy w taki sam sposób, jak w przypadku TIG lub plazmy, ponieważ oba utleniają się, zanim płomień prawidłowo stopi złącze. W przypadku blach o grubości ponad dwóch cali cięcie plazmowe i laserowe zapewnia czystsze krawędzie przy większej prędkości, a spawanie MIG przewyższa acetylenowo-tlenowy w każdym zadaniu, w którym objętość ma większe znaczenie niż precyzja płomienia.
Praktyczna zasada, na której opiera się większość warsztatów: stosuj instalację tlenowo-acetylenową do napraw stali, lutowania i podgrzewania stali oraz sięgnij po sprzęt łukowy lub plazmowy, gdy praca wymaga aluminium, stali nierdzewnej, grubych płyt lub dużej wydajności.