Wytwórca przygotowujący się do cięcia blachy stalowej o grubości 25 mm ma praktyczne pytanie: jak gorący jest palnik acetylenowy? Przydatna odpowiedź to około 3150 do 3330°C (5700 do 6030°F), gdy acetylen spala się z tlenem w prawidłowo ustawionym palniku. Jest to maksymalna temperatura płomienia, a nie temperatura metalu czy średnia temperatura całego płomienia. Najgorętszy obszar to mała strefa tuż przed jasnym stożkiem wewnętrznym.
Acetylen spalany w powietrzu jest znacznie chłodniejszy i ma temperaturę około 2400–2500°C. Jest to wciąż wystarczająco gorąco, aby można było lutować i wykonywać drobne prace związane z ogrzewaniem, ale nie jest to płomień używany do poważnego cięcia stali. Po dodaniu tlenu temperatura płomienia gwałtownie wzrasta, a palnik może szybko ciąć, spawać, lutować lub podgrzewać metal. Liczba zmienia się wraz ze stosunkiem gazu, rozmiarem końcówki, czystością tlenu i ciśnieniem roboczym, dlatego każdą pojedynczą liczbę należy traktować jako zakres roboczy, a nie stałą laboratoryjną.
Krótka odpowiedź: jak gorąca jest latarka acetylenowa?
W neutralnym płomieniu tlenowo-acetylenowym maksymalna temperatura jest powszechnie podawana jako 3150°C. Inne wiarygodne źródła podają, że pik jest bliższy 3300°C. Różnica wynika z metody pomiaru, czystości tlenu, konstrukcji końcówki i dokładnego punktu, w którym mierzona jest temperatura. Przy planowaniu sklepu zakres temperatur od 3150 do 3330°C jest praktyczny i uczciwy.
Płomień ma dwie główne strefy. Wewnętrzny stożek to miejsce, w którym acetylen i tlen zaczynają reagować. Zewnętrzna powłoka to miejsce, w którym pozostałe gazy spalają się z otaczającym powietrzem. Najwyższa temperatura nie występuje na czubku pyska ani na długim zewnętrznym piórze. Znajduje się tuż za stożkiem wewnętrznym, gdzie spalanie pierwotne jest najbardziej kompletne. Dlatego spawacz reguluje płomień na oko: długość i kształt wewnętrznego stożka mówią więcej o koncentracji ciepła niż sam odczyt miernika.
Dlaczego płomień tlenowo-acetylenowy osiąga tak wysoką temperaturę
Acetylen to C2H2, zwarty węglowodór o wysokim cieple spalania. Kiedy reaguje z czystym tlenem, w reakcji pierwotnej uwalnia się duża ilość energii w bardzo małej objętości. Płomień ma również dużą prędkość płomienia, więc reakcja pozostaje stabilna na końcu i wytwarza skoncentrowane źródło ciepła.
Propan, gaz ziemny i gaz MAPA mogą ciąć stal w połączeniu z tlenem, ale ich temperatura płomienia jest niższa. Niższa temperatura nie jest automatycznie wadą. Propan jest często tańszy i bezpieczniejszy w przechowywaniu, a także zapewnia szerszy rozkład ciepła, który może być przydatny do ogrzewania. W przypadku szybkiego podgrzewania wstępnego, wąskich szczelin oraz spawania lub lutowania w wysokiej temperaturze acetylen pozostaje wzorcowym gazem paliwowym.
Porównanie temperatury płomienia dla typowych gazów paliwowych
| Gaz paliwowy z tlenem | Typowa szczytowa temperatura płomienia | Praktyczna uwaga |
|---|---|---|
| Acetylen | 3150–3330°C (5700–6030°F) | Najwyższa temperatura; szybkie podgrzewanie i skoncentrowany płomień |
| Propan | 2800–2900°C (5070–5250°F) | Niższa temperatura; dobre do podgrzewania i wolniejszego cięcia |
| MAPP | 2900–3000°C (5250–5430°F) | Średni zakres; często stosowany tam, gdzie przechowywanie acetylenu jest ograniczone |
| Gaz ziemny | 2700–2800°C (4890–5070°F) | Najniższy z tej grupy; wygodne tam, gdzie dostępna jest instalacja gazowa |
| Acetylen in air | 2400–2500°C (4350–4530°F) | Nieużywany do ciężkiego cięcia; małe ogrzewanie i lutowanie |
Do cięcia płomień nie musi topić stali. Należy doprowadzić mały punkt do temperatury rozpalania, około 870°C dla stali miękkiej, po czym strumień tlenu spala żelazo. Gorętszy płomień acetylenu szybciej osiąga ten punkt i powoduje oddanie mniejszej ilości ciepła do płyty, co pomaga kontrolować zniekształcenia.
 Końcówka palnika acetylenowego do cięcia metalu serii 1502 Acetylen cutting tip for professional metalworking, positioned where preheat efficiency and flame control affect cut quality and distortion. Zobacz produkt →
Co zmienia rzeczywistą temperaturę na końcówce
O tym, czy płomień zachowuje się jak narzędzie o temperaturze 3150°C, czy rozczarowujące 2800°C decyduje kilka zmiennych. Są to te same zmienne, które decydują o jakości cięcia, zużyciu gazu i bezpieczeństwie.
- Czystość tlenu: 99,5% tlenu daje ostrzejszy, gorętszy płomień niż tlen o niższej czystości lub zanieczyszczony materiał.
- Stosunek gazu: Neutralny płomień ma przezroczysty, zaokrąglony stożek wewnętrzny. Płomień utleniający jest krótszy i głośniejszy; płomień nawęglania zawiera pierzasty nadmiar acetylenu. Do większości cięć stosuje się wyłącznie płomień neutralny lub lekko utleniający.
- Rozmiar i stan końcówki: Zużyta, powiększona lub zablokowana kryza zmienia prędkość gazu i kształt płomienia. Końcówka dostosowana do grubości płytki utrzymuje koncentrację ciepła.
- Ciśnienie i przepływ regulatora: Zbyt mały przepływ powoduje miękki płomień. Zbyt duży przepływ może podnieść płomień lub gaz odlotowy bez dodawania użytecznego ciepła.
- Czyszczenie końcówki i odpryski: Brud, żużel i olej zakłócają mieszaninę gazów. Czyste końcówki tną szybciej i bezpieczniej.
- Technika: Prędkość przemieszczania się, odstęp i czas podgrzewania decydują o tym, ile ciepła płomienia dociera do metalu.
Palnik odpowiednio dopasowany do zadania zapewnia stabilny stożek wewnętrzny i stały strumień tlenu tnącego. Jeśli płomień zmieni kształt po naciśnięciu dźwigni tnącej, oznacza to, że końcówka lub ustawienie nacisku jest nieprawidłowe, a efektywne ciepło w miejscu cięcia spadnie.
Jak wysoka jest temperatura wystarczająca do cięcia, spawania i podgrzewania?
Cięcie
W przypadku cięcia acetylenowo-tlenowego płomień podgrzewa stal do temperatury zapłonu, zwykle około 870°C (1600°F) w przypadku stali miękkiej. W tym momencie strumień tlenu reaguje z żelazem i wydmuchuje stopiony tlenek z nacięcia. Temperatura płomienia wynosząca 3000°C lub więcej daje duży margines, więc prędkość cięcia zależy bardziej od wydajności podgrzewania wstępnego i przepływu tlenu niż od temperatury surowego płomienia.
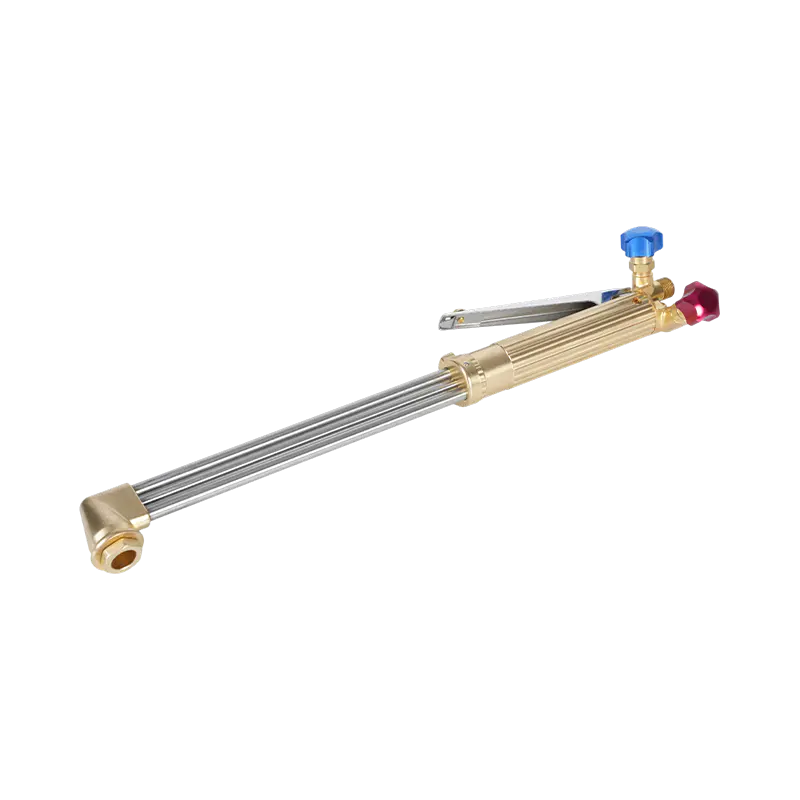
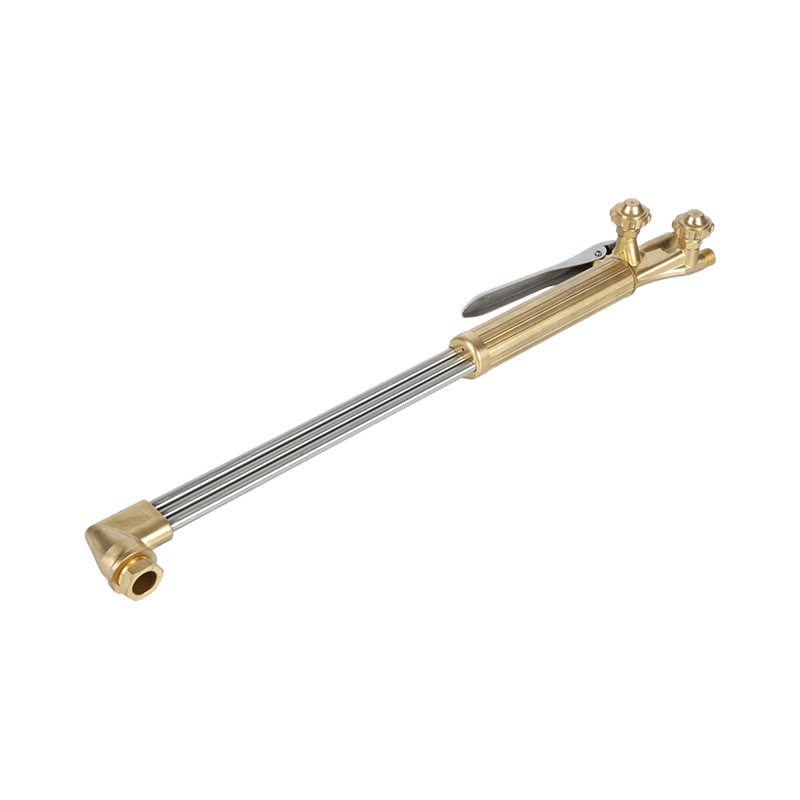
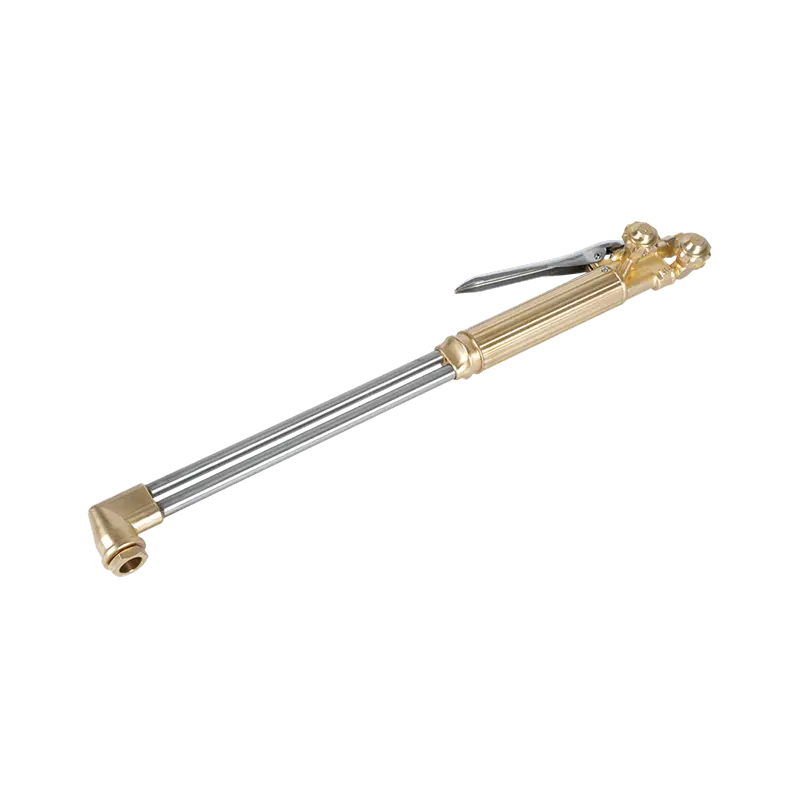
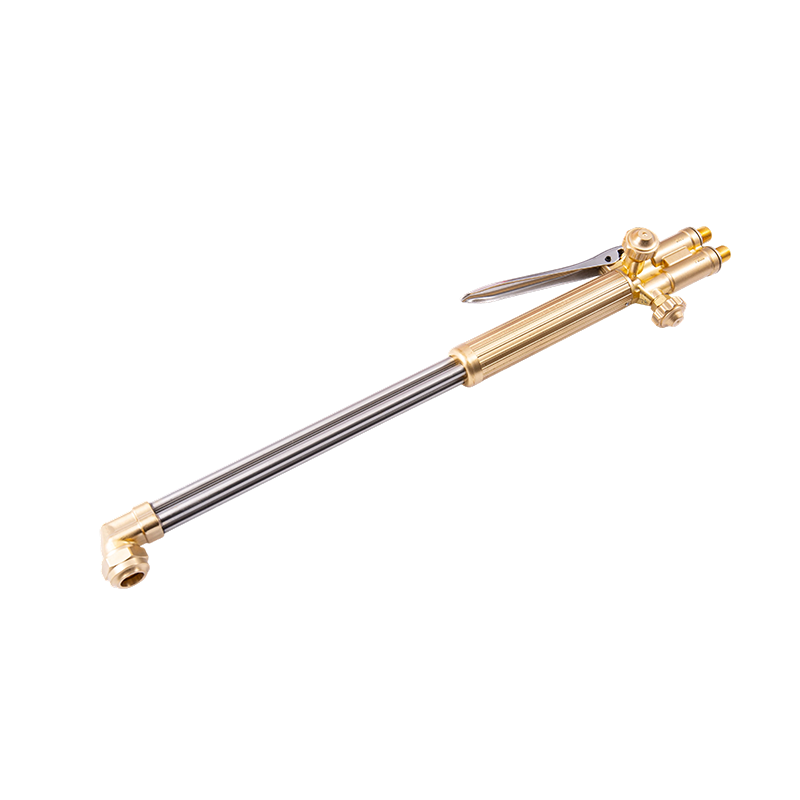
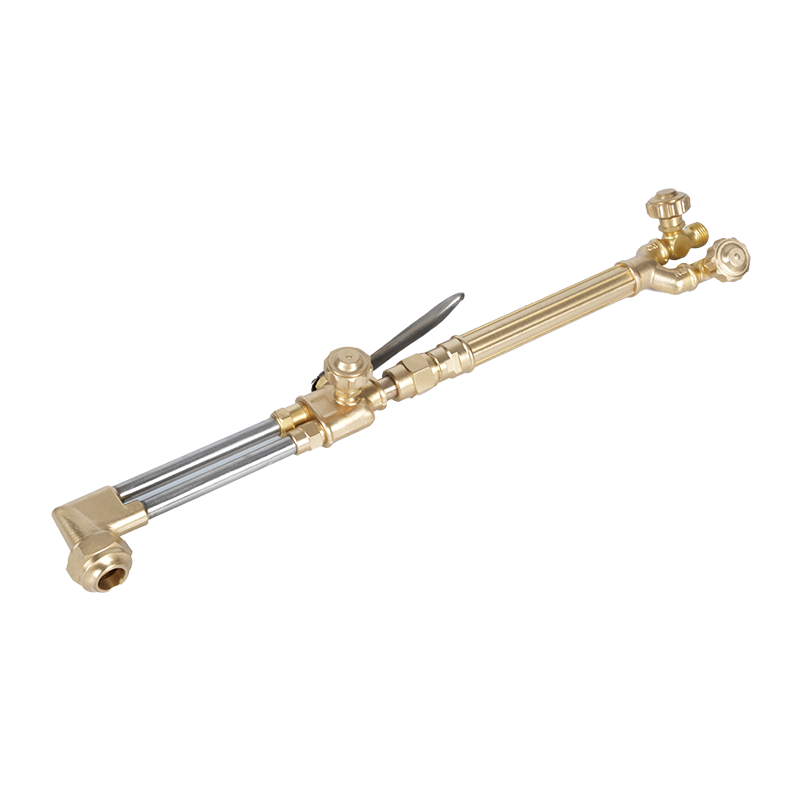
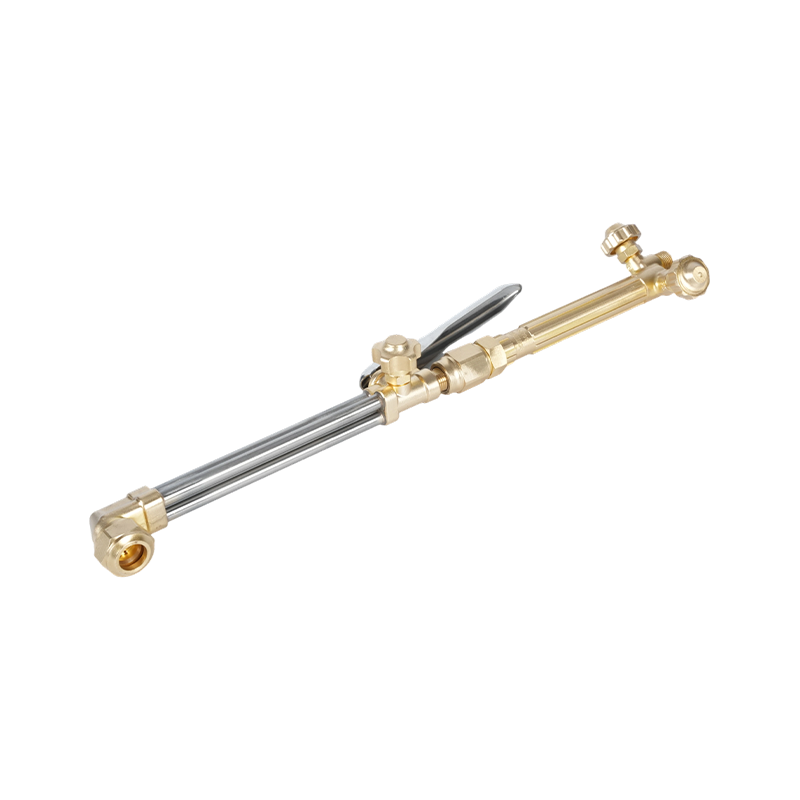
 Ręczny palnik acetylenowy E250 o dużej wytrzymałości do profesjonalnego cięcia Wytrzymały palnik ręczny do cięcia acetylenem lub propanem, z uchwytem ze stali nierdzewnej, zaworami iglicowymi i średnicą do 250 mm. Zobacz produkt →
Spawanie i lutowanie
Stal topi się w temperaturze około 1370–1530°C, w zależności od stopu. Płomień tlenowo-acetylenowy z łatwością przekracza tę wartość, dlatego może spawać stal, lutować stopy miedzi i połączenia lutowane srebrem. Ryzyko to przegrzanie. Płomień, który jest zbyt gorący dla wypełniacza i metalu nieszlachetnego, może spalić pierwiastki stopowe, spowodować porowatość lub wypaczyć cienkie części.
Ogrzewanie
Ogrzewanie jobs often need a softer, broader flame. A large heating tip or rosebud spreads heat over a wider area, but it still uses the same acetylene-oxygen chemistry. If the flame is set too oxidizing, the metal may scale heavily before it reaches temperature.
Wybór bezpieczeństwa i sprzętu mający wpływ na temperaturę
Temperatura jest również problemem związanym z magazynowaniem energii. Płomień palnika o temperaturze powyżej 3000°C może zapalić pobliskie materiały, uszkodzić węże i zamienić niewielki pożar w cofnięcie się płomienia. Ograniczniki płomienia, zawory zwrotne i prawidłowe ustawienia regulatora nie obniżają temperatury płomienia, ale zapobiegają przedostawaniu się płomienia z powrotem do węża lub cylindra.
Używaj ograniczników płomienia zarówno na przewodach tlenu, jak i paliwa i gazu. Trzymaj węże z dala od gorącego metalu i żużla. Sprawdzaj szczelność wodą z mydłem, nigdy płomieniem. Oczyść przewody zgodnie z procedurą producenta palnika. Jeśli płomień wyskakuje, piszczy lub zmienia kolor podczas pracy, wyłącz palnik i znajdź przyczynę przed kontynuowaniem. Te nawyki mają większe znaczenie niż jakakolwiek pojedyncza ocena temperatury.
 Ogranicznik płomienia palnika acetylenowego serii C588 Mosiężny ogranicznik płomienia do spawania i cięcia acetylenem, zapewniający bezpieczne dostarczanie gazu i ochronę przed przepływem wstecznym podczas prac produkcyjnych, konstrukcyjnych i konserwacyjnych. Zobacz produkt →
Bardziej szczegółową listę kontrolną znajdziesz w tym przewodniku środki ostrożności podczas korzystania z palnika do cięcia .
Praktyczne uwagi dotyczące zakupu palników acetylenowych
Porównując palniki i końcówki acetylenowe, nie kupuj wyłącznie na podaną temperaturę szczytową. Zwróć uwagę na usługę gazową, obciążenie i sposób obróbki końcówki. Wytrzymały uchwyt z mosiężnym korpusem wytrzymuje wielokrotne nagrzewanie i jest bardziej odporny na zużycie gwintu niż lekki uchwyt. Końcówka tnąca z czystym otworem o odpowiednim rozmiarze zapewnia stabilny płomień i wąskie nacięcie.
Dopasuj końcówkę do grubości płytki i gazu palnego. Dysze acetylenowe nie są wymienne z końcówkami propanowymi, ponieważ różnią się kryzą i charakterystyką przepływu. Normy regionalne również mają znaczenie: w połączeniach palników amerykańskich, australijskich, brytyjskich i japońskich stosowane są różne gwinty i kąty gniazd. Jeśli wymieniasz palnik na istniejącym rozdzielaczu, przed złożeniem zamówienia potwierdź rodzaj połączenia.
Dla producentów i dużych wytwórców spójność jest problemem w łańcuchu dostaw. Dostawca, który we własnym zakresie wykuwa własne uchwyty i końcówki maszyn, może zachować tolerancje kryzy i jakość stopu w każdej partii. Jeśli palnik musi pasować do istniejącego rysunku lub panelu gazowego, przed rozpoczęciem produkcji należy przesłać dostawcy rysunek, typ gazu i ciśnienie robocze. Możesz skontaktuj się z producentem w celu potwierdzenia zgodności i czasu realizacji.
Podsumowując: palnik acetylenowy z tlenem osiąga w najgorętszym punkcie temperaturę około 3150–3330°C, a ciepło to koncentruje się tuż za wewnętrznym stożkiem. Dokładna liczba w Twoim sklepie zależy od czystości tlenu, proporcji gazu, stanu końcówki i ustawień ciśnienia. Ustaw neutralny płomień, użyj właściwej końcówki i traktuj urządzenia zabezpieczające jako część systemu kontroli temperatury. Zrób to, a płomień będzie ciąć, spawać lub nagrzewać w przewidywalny sposób, a nie tylko palić się gorąco.