Prawidłowo wyregulowany palnik tlenowo-acetylenowy wytwarza na końcu wewnętrznego stożka neutralny płomień o temperaturze około 3300°C (6000°F), a normalne wartości robocze mieszczą się w zakresie 3100–3300°C (5600–6000°F). To sprawia, że jest to najgorętszy praktyczny płomień gazowy w obróbce metali, wyraźnie wyprzedzający płomienie tlenowo-propanowe lub tlenowo-MAPP.
To ciepło jest powodem, dla którego sprzęt tlenowo-acetylenowy pozostaje domyślnym sprzętem do spawania gazowego, cięcia, lutowania twardego i lokalnego ogrzewania po ponad stu latach użytkowania przemysłowego. W poniższych sekcjach wyjaśniono, skąd bierze się temperatura, jak rozkłada się ona w płomieniu i co to oznacza przy wyborze, ustawianiu i obsłudze palnika.
Co dokładnie mierzymy, gdy mówimy o temperaturze płomienia
„Pochodnia acetylenowa” w języku sklepowym to palnik tlenowo-acetylenowy: paliwo acetylenowe zmieszane z tlenem zamiast z powietrzem atmosferycznym. Płomień nie jest jedną jednorodną bryłą ciepła. Posiada trzy strefy o bardzo różnych temperaturach, a wiedza, która strefa jest mierzona, ma znaczenie w przypadku każdego zadania.
| Strefa płomieni | Przybliżona temperatura | Rola w pracy |
|---|---|---|
| Stożek wewnętrzny (płomień pierwotny) | 3100–3300°C (5600–6000°F) | Najgorętsza strefa; używany do spawania i cięcia, podgrzewanie wstępne |
| Środkowa koperta (płomień wtórny) | 1800–2800°C (3300–5100°F) | Bardziej miękka powierzchnia grzewcza do lutowania twardego i podgrzewania wstępnego |
| Zewnętrzna krawędź płomienia | 500–1200°C (900–2200°F) | Ekranowanie; rozprowadza ciepło na większym obszarze |
W przypadku większości operacji cięcia i spawania liczba, która ma znaczenie, to temperatura wewnętrznego stożka, ponieważ to jest punkt, w który celujesz w metal. Chłodniejsza zewnętrzna powłoka jest nadal wystarczająco gorąca, aby wstępnie podgrzać przedmioty i lutować. Trzy ustawienia płomienia zmieniają obraz:
- Neutralny płomień — zrównoważony tlen i acetylen; zapewnia najwyższe czyste ciepło robocze i jest właściwym ustawieniem dla praktycznie wszystkich zastosowań związanych z cięciem i spawaniem.
- Płomień nawęglający — nadmiar acetylenu; działa chłodniej, wytwarza sadzę i dodaje węgla. Używaj go tylko w specjalnych przypadkach, takich jak hartowanie płomieniowe.
- Płomień utleniający — nadmiar tlenu; pali się z ostrzejszym sykiem i może być nieco gorętszy, ale utlenia metal spoiny i jest zarezerwowany dla kilku prac z brązu.
Kiedy więc ktoś podaje temperaturę palnika acetylenowego, ma na myśli wewnętrzny stożek płomienia neutralnego. Ponieważ neutralny płomień jest punktem odniesienia, w dalszej części tego artykułu wykorzystano go, chyba że zaznaczono inaczej.
Dlaczego acetylen wytwarza najgorętszy płomień gazu
Acetylen (C2H2) podczas spalania uwalnia dużą ilość ciepła na jednostkę gazu, ale nie tylko z tego powodu wygrywa. Decydującą właściwością jest prędkość płomienia. Reakcja acetylen-tlen przebiega znacznie szybciej niż reakcje propanu czy MAPP, więc uwolniona energia koncentruje się w małej, intensywnej strefie zamiast się rozprzestrzeniać. Propan dostarcza więcej całkowitej energii na kilogram paliwa, ale jego płomień jest szerszy i chłodniejszy, ponieważ reakcja jest wolniejsza.
| Gaz paliwowy | Przybliżona maksymalna temperatura z tlenem |
|---|---|
| Acetylen (C2H2) | 3100–3300°C (5600–6000°F) |
| Gaz MAPP | 2900–3000°C (5300–5400°F) |
| Propan (C3H8) | około 2800°C (5100°F) |
| Gaz ziemny (metan) | około 2700°C (4900°F) |
W przypadku stosowania acetylenu ze zwykłym powietrzem temperatura spada do około 2400°C (4400°F), dlatego do cięcia stali nie używa się powietrza warsztatowego. Wysoka temperatura w połączeniu ze skoncentrowanym wydzielaniem ciepła jest również powodem, dla którego acetylen pozostaje preferowanym gazem do spawania stali, a nie tylko do ogrzewania.
Co oznacza 3300°C (6000°F) w praktyce
Temperatura pełnego płomienia nie topi stali podczas cięcia. Cięcie tlenowe polega na doprowadzeniu stali węglowej do temperatury zapłonu w strumieniu tlenu, wynoszącej około 870–980°C (1600–1800°F), w zależności od stopu. Płomień palnika wykonuje wstępne podgrzewanie; dźwignia tlenu następnie spala gorące żelazko i wydmuchuje je. Dlatego gruba płyta wymaga dłuższego rozgrzania wstępnego, ale cięcie przebiega wtedy ze stałą prędkością.
- Cięcie — rozgrzej krawędź do jaskrawoczerwonej, a następnie uruchom strumień tlenu; temperatura wewnętrznego stożka pozostawia duży margines nawet w zimnych warsztatach.
- Spawanie fuzyjne — stożek wewnętrzny topi metal nieszlachetny na tyle szybko, że pręt wypełniający i metal nieszlachetny łączą się w jedną kałużę, nie przegrzewając otaczającego obszaru.
- Lutowanie twarde i lutowanie srebrem — kontrolowany płomień zewnętrzny szybko nagrzewa współpracujące części, utrzymując metal wypełniający poniżej jego zakresu topnienia, dopóki nie będzie potrzebny.
- Ogrzewanie, zginanie i prostowanie — szeroka powłoka płomienia pomaga w kurczeniu i prostowaniu wałów i płyt, gdzie powolne, równomierne nagrzewanie ma większe znaczenie niż temperatura szczytowa.
Krótko mówiąc, wysoka temperatura szczytowa zapewnia szybkość i kontrolę. Płomień o niższej temperaturze, taki jak propan, może nadal ciąć stal, jeśli operator jest cierpliwy, ale zakłady produkcyjne wybierają tlen-acetylen, ponieważ ciepło dociera szybko i można je precyzyjnie skierować.
Dlaczego prawdziwy płomień jest gorętszy lub chłodniejszy niż wartość książkowa
Producenci podają idealne temperatury płomienia mierzone w laboratorium. Na prawdziwej ławce kilka rzeczy odciąga wartość roboczą od tej liczby:
- Stosunek gazu — odejście od ustawienia neutralnego zmienia charakter płomienia; płomień nawęglania chłodzi strefę i pokrywa miejsce pracy sadzą.
- Rozmiar końcówki — końcówka wybrana do cienkiej blachy wytwarza mały płomień, który pozbawia grubą płytę ciepła; końcówka zbyt duża w stosunku do zadania powoduje hałas i odpady.
- Stan końcówki — osady węgla, odpryski lub uszkodzone gniazdo zniekształcają stożek płomienia i gwałtownie zmniejszają efektywne przekazywanie ciepła.
- Odległość robocza — stożek wewnętrzny powinien wystawać w odległości około 2–4 mm od przedmiotu obrabianego; zbyt daleko z tyłu i większość ciepła jest tracona do powietrza.
- Jakość dostaw gazu — wilgoć, nieszczelności lub niedopasowane ustawienia ciśnienia powodują rozpryskiwanie się płomienia i nierównomierne chłodzenie strefy.
Żaden z tych problemów nie oznacza, że palnik nie może osiągnąć temperatury znamionowej. Oznaczają, że ustawienie i stan sprzętu decydują o tym, co faktycznie uzyskasz z przedmiotu obrabianego.
Wybór końcówki i palnika, które dostarczają ciepło
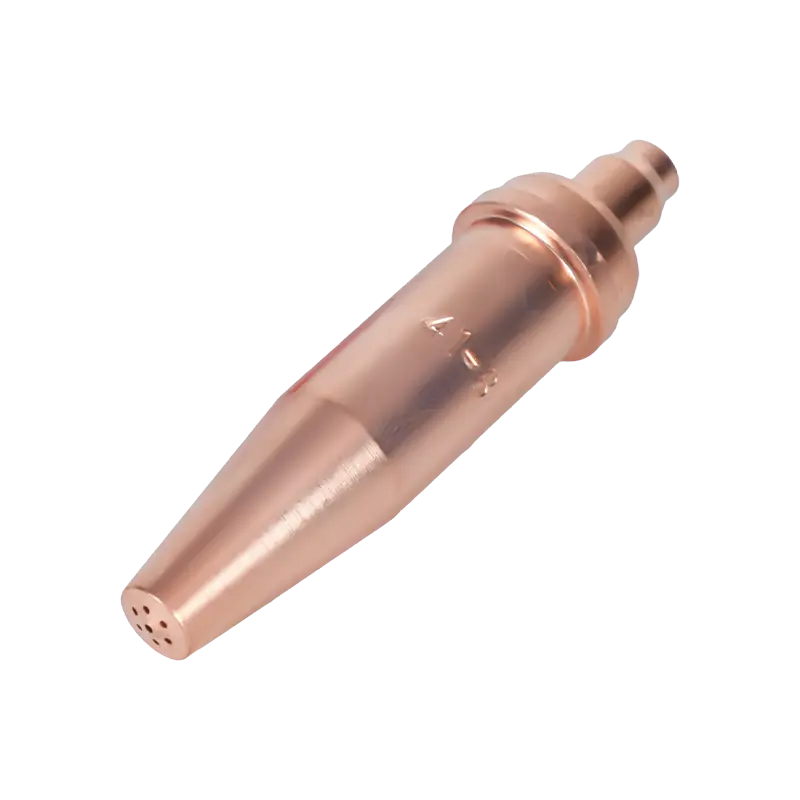
Najprostszym sposobem na utratę większości teoretycznej przewagi temperaturowej acetylenu jest użycie niewłaściwej dyszy. Końcówki do cięcia acetylenem mają mniejsze kanały gazowe niż końcówki do cięcia propanu i nie można ich wymieniać pomiędzy rodzajami paliwa. W przypadku każdego zadania dopasuj trzy elementy: serię końcówek do palnika, rozmiar końcówki do grubości płyty i osprzęt tnący do klasy uchwytu (lekki, średni lub ciężki). Z naszej własnej produkcji wynika, że niedopasowany zestaw prawie zawsze jest powodem, dla którego sklep zgłasza, że jego latarka „nie nagrzewa się wystarczająco”.
Końcówki acetylenowe produkowane są w wielu numerowanych seriach, dostosowanych do różnych marek palników i standardów regionalnych. Jeśli zakładasz stację, warto przeczytać wskazówki dotyczące wyboru i konserwacji końcówek i dysz palnika do cięcia dzięki czemu już za pierwszym razem zamówisz odpowiedni rozmiar gniazda i wiercenie gazowe.
 Końcówki do palników acetylenowych do cięcia serii 1-101 Te znormalizowane końcówki acetylenowe o średnicy 76 mm pasują do wielu modeli palników i obsługują stal o średnicy od 5 do 200 mm, co czyni je praktycznym wyborem przy wyborze odpowiedniego rozmiaru końcówki dla danego stanowiska. Zobacz produkt →
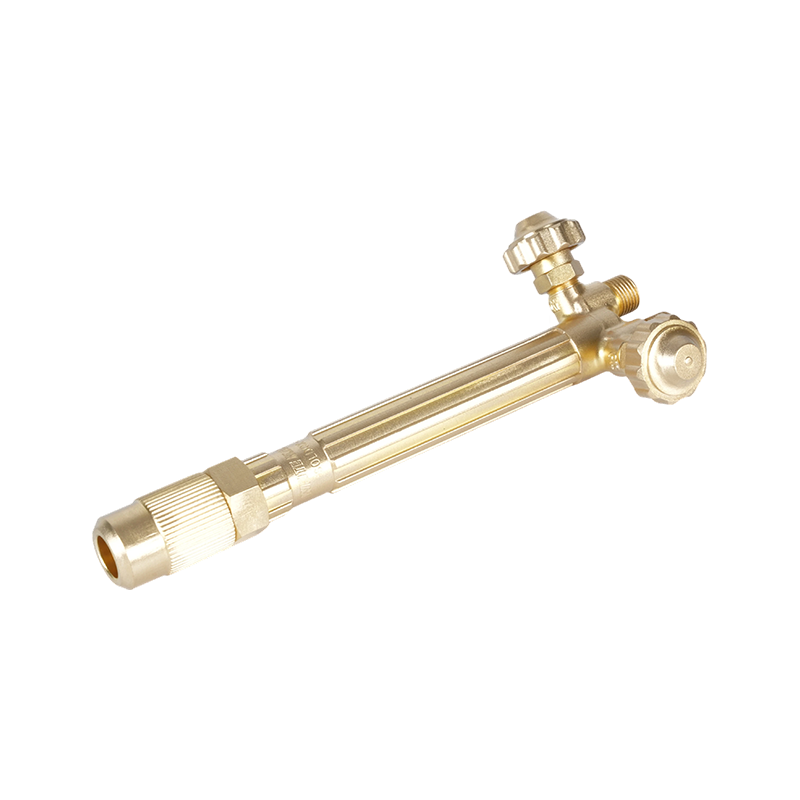
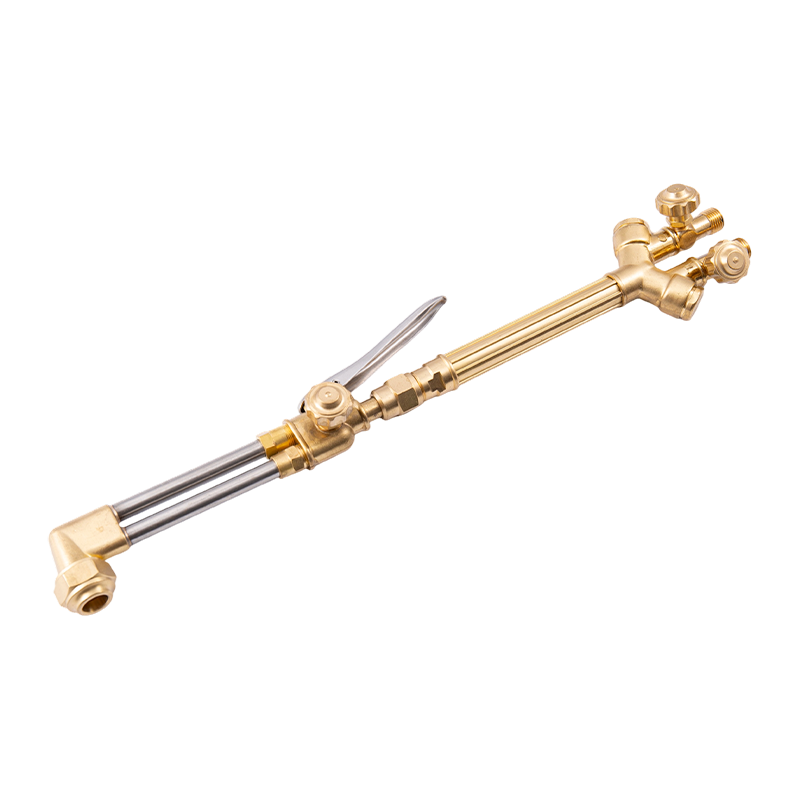
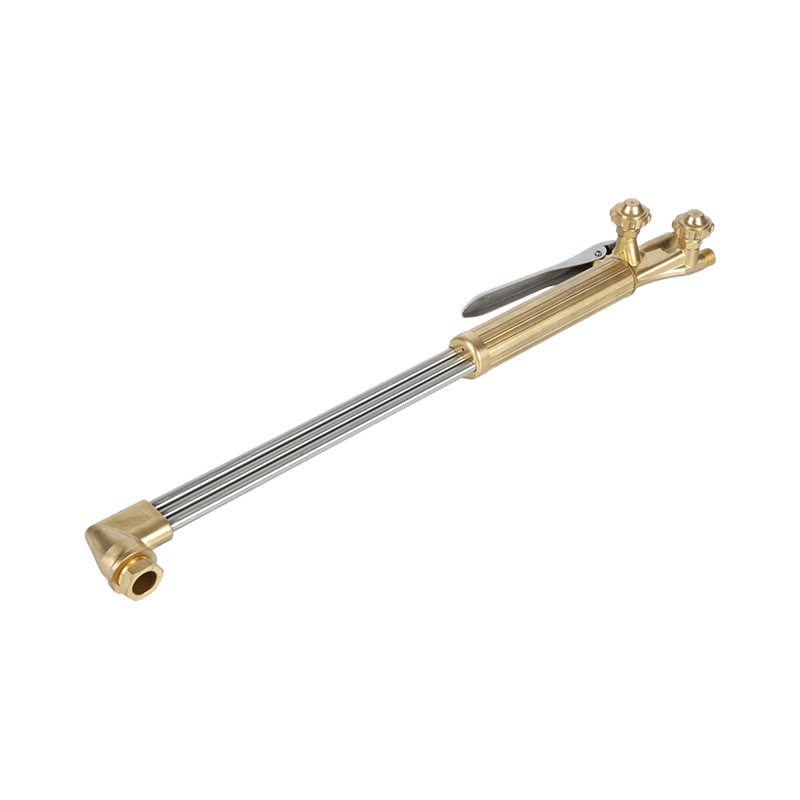
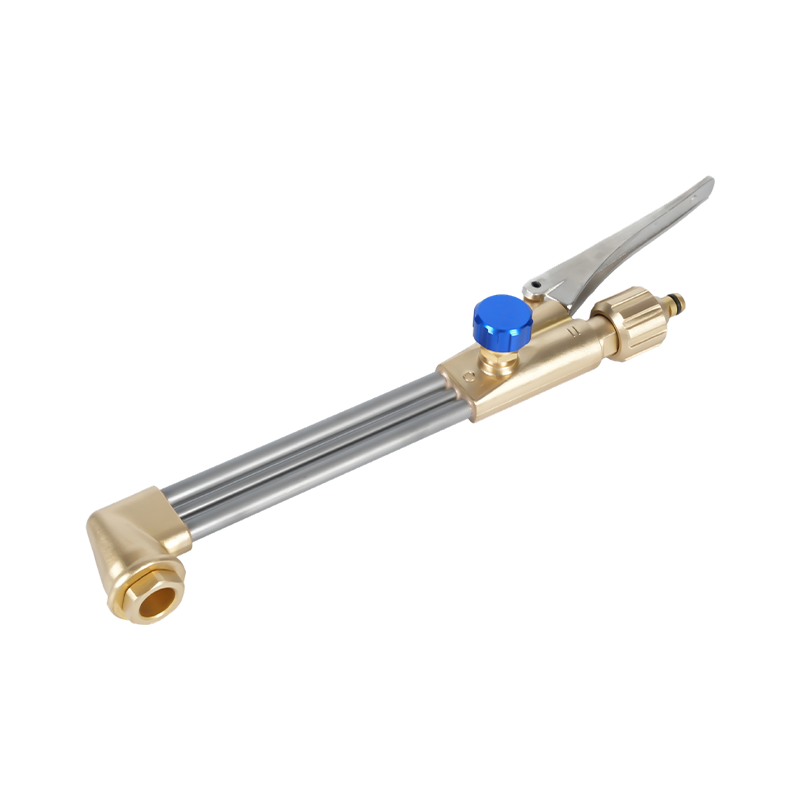
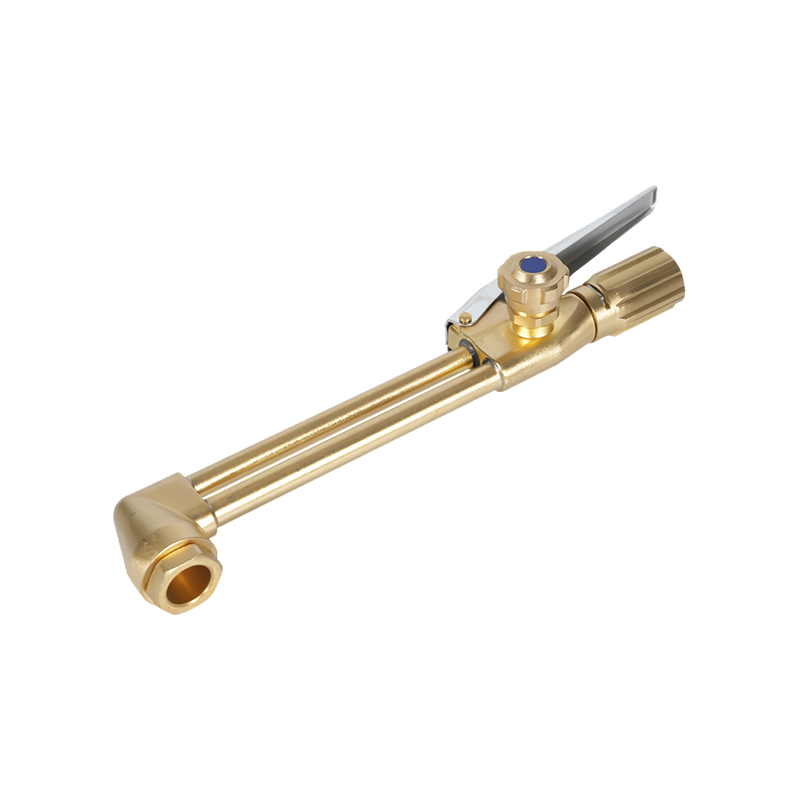
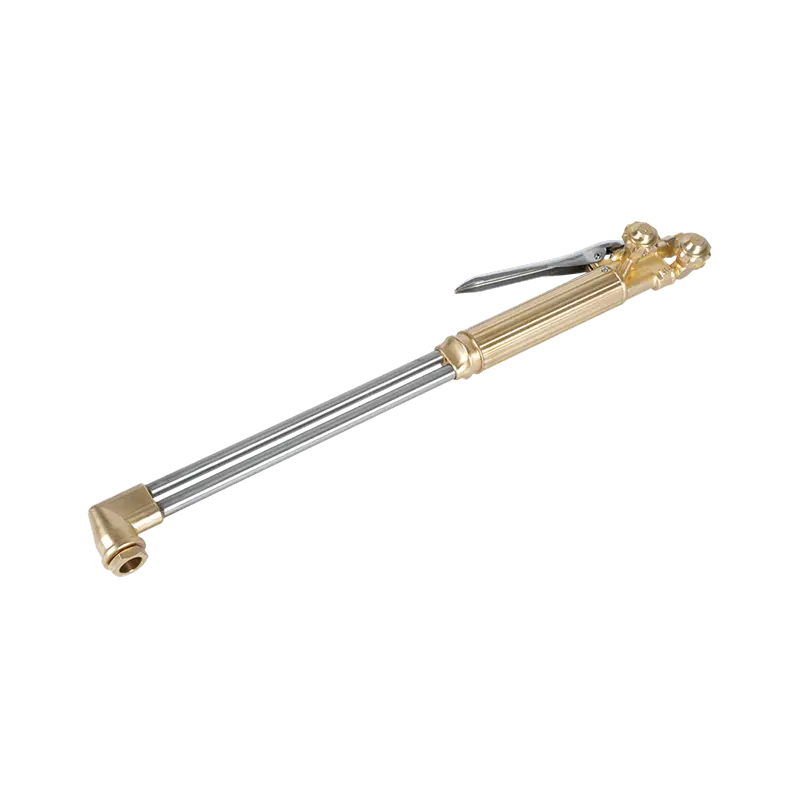
Jeśli chodzi o palnik, palnik do cięcia o dużej wytrzymałości stanowi właściwą podstawę do codziennego cięcia stali: mocno trzyma osprzęt, zapewnia równomierny przepływ gazu i radzi sobie z grubszymi blachami przy krótszym czasie nagrzewania wstępnego. Dla użytkowników pracujących zarówno z tlenem, acetylenem, jak i propanem, praktycznym rozwiązaniem będzie palnik zaprojektowany do przełączania między dwoma gazami, pod warunkiem, że nasadka i końcówki będą wymieniane razem.
 Zestaw palnika do cięcia tlenowo-acetylenowo-propanowego A217 o dużej wytrzymałości Ten wytrzymały zestaw łączy nasadkę A212 z rękojeścią A211, zapewniając płynną kontrolę przepływu gazu podczas cięcia, lutowania twardego lub podgrzewania. Jest odpowiedni dla użytkowników potrzebujących solidnej, wszechstronnej latarki. Zobacz produkt →
Przed zakupem komponentów sprawdź także styl regionalny: palniki i końcówki w stylu amerykańskim, australijskim, brytyjskim i japońskim nie są wymienne. Kupuj od producenta spełniającego lokalne standardy, aby końcówki zamienne były dostępne przez cały okres użytkowania palnika.
Bezpieczna praca w tych temperaturach
Przy temperaturze 3300°C prawdziwym zagrożeniem nie jest sam płomień, ale wszystko wokół niego. Cofanie się płomienia do węża lub miksera powoduje cofanie się płomienia, które w ciągu milisekund może spowodować rozerwanie linii lub uszkodzenie palnika. Standardowym zabezpieczeniem jest zabezpieczenie przed cofnięciem płomienia zamontowane na palniku i reduktorze oraz zawór zwrotny, jeśli wymagają tego przepisy.
 Ogranicznik płomienia tlenowo-acetylenowego serii B288 Zaprojektowany, aby zapobiegać cofaniu się płomieni i wstecznemu przepływowi gazu, ten ogranicznik zapewnia niezbędną ochronę palnika i automatu. Pomaga chronić przewody gazowe podczas prac związanych z cięciem w wysokiej temperaturze. Zobacz produkt →
- Ciśnienie acetylenu — nigdy nie ustawiać regulatora acetylenu powyżej 15 psi (około 1,0 bar); Acetylen staje się niestabilny i może rozkładać się przy wyższych ciśnieniach.
- Obsługa cylindra — trzymaj butle z acetylenem w pozycji pionowej, zabezpiecz je i przechowuj z dala od źródeł ciepła.
- Złączki i węże — dbaj o to, aby złączki tlenowe były wolne od oleju i smaru, a przed każdą ciężką pracą sprawdzaj węże pod kątem pęknięć.
- Wentylacja i środki ochrony indywidualnej — pracować w wentylowanym pomieszczeniu i nosić rękawice spawalnicze oraz zacienione okulary ochronne, odpowiednie do pracy z gazem.
Nic z tego nie jest opcjonalne w tych temperaturach. Ogranicznik płomienia kosztuje niewiele w porównaniu z chronioną przez niego linią, a ta sama logika dotyczy prawidłowo oczyszczonej końcówki: każdy element ścieżki gazu ma wpływ na wydajność narzędzia.
Jeśli konfigurujesz stację i szukasz jednej niezawodnej odpowiedzi: neutralny płomień tlenowo-acetylenowy osiąga w stożku wewnętrznym około 3100–3300°C (5600–6000°F), a temperatura robocza zależy od rozmiaru końcówki, jej stanu i odległości trzymania płomienia od metalu. Paliwo nie jest czynnikiem ograniczającym; dopasowanie palnika, końcówki, sprzętu ciśnieniowego i zabezpieczającego.
Jeśli kupujesz korpusy palnika, osprzęt tnący lub zamienne końcówki, skontaktuj się z naszym zespołem z grubością blachy, paliwem gazowym i normą regionalną, zgodnie z którą pracujesz, i możesz uzyskać komponenty dopasowane do temperatury płomienia, której faktycznie potrzebujesz.