Zapal odpowiednio ustawiony palnik tlenowo-acetylenowy, a końcówka wewnętrznego stożka będzie miała temperaturę pomiędzy 5600°F a 6300°F (3100–3480°C). To sprawia, że acetylen spalany czystym tlenem jest najgorętszym spośród powszechnie stosowanych gazów palnych stosowanych w ręcznym sprzęcie do spawania i cięcia. Te liczby to nie tylko ciekawostki. Informują, jakie metale można spawać za pomocą palnika, jak szybko może przeciąć blachę i dlaczego przewód gazowy powinien być wyposażony w zabezpieczenie przed cofnięciem się płomienia.
Gdzie właściwie jest najwyższa temperatura
Płomień palnika tlenowo-acetylenowego nie jest jedną jednorodną kulą ciepła. Ma ostry stożek wewnętrzny, w którym acetylen i tlen mieszają się i reagują jako pierwsze, oraz większą powłokę zewnętrzną, która jest chłodniejsza. Temperatura na końcu wewnętrznego stożka to wartość, którą ludzie podają, twierdząc, że palnik acetylenowy osiąga temperaturę około 5600°F. Ta skoncentrowana strefa to miejsce, w którym ustawiasz pracę, gdy chcesz uzyskać maksymalny dopływ ciepła.
Trzy typowe ustawienia płomienia dają nieco różne temperatury:
- Neutralny płomień (w przybliżeniu równe tlenowi i acetylenowi): około 5600°F (3100°C). Najlepszy do większości procesów spawania i lutowania, ponieważ nie dodaje węgla ani nadmiaru tlenu do jeziorka spawalniczego.
- Płomień nawęglający (nadmiar acetylenu): około 5000–5400°F. Pozostawia strefę bogatą w węgiel, przydatną do napawania, ale nie do czystych spoin stali.
- Płomień utleniający (nadmiar tlenu): może osiągnąć górną część zakresu, do około 6300°F. Spala się mocniej, ale dodaje tlenu; stosuje się go głównie do obróbki mosiądzu i brązu oraz niektórych operacji cięcia.
Czysty acetylen spalający się w powietrzu, bez butli z tlenem, osiąga temperaturę zaledwie około 2200°C (4000°F). Dopływ tlenu powoduje, że płomień przekracza 5000°F, dlatego też platforma całkowicie tlenowo-acetylenowa jest standardem w przypadku poważnego cięcia i spawania.
Porównanie acetylenu z innymi gazami paliwowymi
Acetylen nie jest jedynym paliwem, które można włożyć do palnika, ale wytwarza on najwyższą temperaturę płomienia przy ustawieniu neutralnym. Jeśli porównujesz acetylen z tańszym paliwem, takim jak propan lub propylen, różnica temperatur wyjaśnia większość różnic w wydajności.
| Gaz paliwowy | Temperatura płomienia tlenowo-paliwowego (w przybliżeniu) | Typowe zastosowanie |
|---|---|---|
| Acetylen | 3100–3480°C (5600–6300°F) | Cięcie, spawanie, lutowanie, podgrzewanie |
| Propan | ~4100°F (2250°C) | Cięcie, podgrzewanie, lutowanie |
| Propylen | ~5200°F (2870°C) | Cięcie, podgrzewanie |
| Gaz MAPP | ~2930°C (5300°F) | Lutowanie, lekkie cięcie |
| Powietrze-acetylen | ~4000°F (2200°C) | Lekkie lutowanie, prace związane z HVAC |
Propan znajduje się około 1500°F poniżej acetylenu, gdy oba są spalane tlenem. Nadal można ciąć blachę stalową propanem, ale nagrzewanie wstępne trwa dłużej, prędkość cięcia spada i potrzebne są końcówki przeznaczone do propanu. Acetylen wytwarza również bardziej skoncentrowaną strefę cieplną, dlatego monterzy wracają do niego, gdy liczy się jakość i szybkość spawania.
Co te temperatury oznaczają dla metalu
Temperatura płomienia ustala sufit; to, co się faktycznie stanie, zależy od tego, ile ciepła dociera do przedmiotu obrabianego. Oto przybliżone temperatury topnienia w porównaniu z tym, co może zapewnić palnik:
| Materiał | Temperatura topnienia (w przybliżeniu) | Wynik tlenowo-acetylenowy |
|---|---|---|
| Aluminium | ~1220°F (660°C) | Łatwo się topi; Palnik używany do lutowania i cienkich prac |
| Mosiądz / brąz | ~ 1700–1900°F | Topi się; powszechnie lutowane płomieniem utleniającym |
| Miedź | ~1980°F (1084°C) | Topi się; palnik używany do lutowania i podgrzewania |
| Żeliwo | ~2200°F (1200°C) | Topi się; można spawać z prętami żeliwnymi |
| Stal węglowa | ~1370–1540°C (2500–2800°F) | Łatwo się spawa i tnie |
| Wolfram | ~6170°F (3410°C) | Nie można stopić za pomocą ręcznego palnika |
Tabela zawiera również odpowiedzi na często pojawiające się pytanie: jeśli płomień osiąga temperaturę 6300°F, a wolfram topi się w temperaturze około 6170°F, dlaczego palnik nie może stopić wolframu? Ponieważ przedmiot obrabiany nigdy nie osiąga szczytowej temperatury płomienia. Gorący stożek wewnętrzny jest mały, a ciepło jest stale tracone do otaczającego powietrza, korpusu palnika i przewodzenia przez sam metal. Przepuść płomień o temperaturze 6000°F nad blokiem wolframu, a powierzchnia stanie się bardzo gorąca, ale nie będzie w stanie zgromadzić wystarczającej energii, aby osiągnąć temperaturę topnienia, zanim ciepło się rozproszy.
Do cięcia stali nie ma potrzeby topienia całej płyty. Palnik podgrzewa stal do temperatury około 1600–1800°F, aż zacznie świecić na jaskrawoczerwono, a następnie dźwignia tlenu wydmuchuje na miejsce czysty tlen. Stal pali się, w sensie szybkiego utleniania, a stopiony tlenek wydmuchuje się przez szczelinę. Właśnie dlatego palnik do cięcia ma oddzielny podmuch tlenu i dlatego konstrukcja końcówki tnącej ma takie samo znaczenie jak temperatura płomienia.
Rzeczywiste czynniki zmieniające dostarczane ciepło
Dwa identyczne palniki mogą zachowywać się bardzo różnie w zależności od ustawień materiałów eksploatacyjnych i gazu. Jeśli końcówka tnąca ma niewłaściwy rozmiar, gniazdo jest wyszczerbione lub ciśnienie jest niskie, płomień może wyglądać normalnie, a przedmiot obrabiany nigdy nie nagrzewa się wystarczająco.
- Rozmiar i stan końcówki. Końcówka dostosowana do grubej płyty ma większe porty i zapewnia więcej ciepła. Zużyta lub brudna końcówka zniekształca płomień i spowalnia cięcie.
- Ciśnienie gazu. Zbyt niski i płomień wyskakuje lub cofa się; za wysoko i unosi się nad czubkiem. Obydwa warunki zmniejszają ciepło faktycznie przekazywane do metalu.
- Odległość od pracy. Najgorętsza strefa znajduje się około 1/8 do 1/4 cala za wewnętrzną końcówką stożka. Trzymanie palnika dalej od obiektu powoduje zaskakująco szybki spadek temperatury.
- Masa przedmiotu obrabianego. Ciężki odlew odprowadza ciepło szybciej niż cienki arkusz. Kompensujesz to większą końcówką lub dłuższym podgrzewaniem wstępnym.
- Czystość tlenu. Tlen powinien wynosić co najmniej 99,5%. Zanieczyszczony gaz obniża temperaturę płomienia i pozostawia nierówną krawędź cięcia.
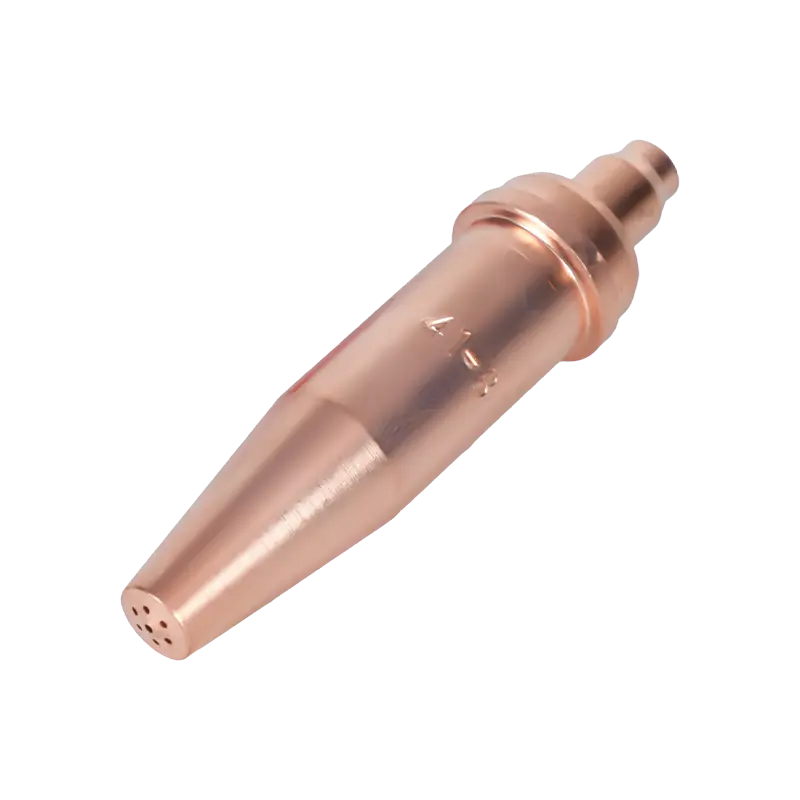
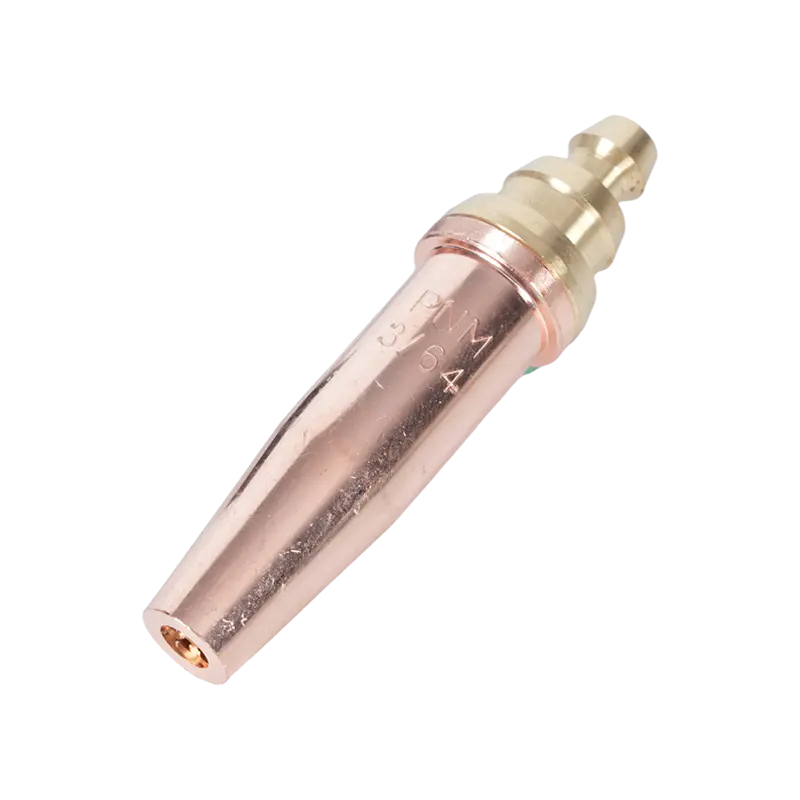
Te zmienne są powodem, dla którego sklepy trzymają w szufladzie różne rozmiary końcówek. W przypadku ciężkiego cięcia czystej stali końcówka acetylenowa o odpowiednim rozmiarze, zgodna ze standardem amerykańskim, taka jak seria 6290, zapewnia przepływ strumienia wstępnego podgrzewania i cięcia wymagany w danym zadaniu.
 Dysza do cięcia acetylenu serii 6290 do palników typu amerykańskiego Ta końcówka acetylenowa pokrywa grubość cięcia od 1 mm do 300 mm i pasuje do palników A735 i A623, co czyni ją uniwersalnym wyborem dla warsztatów potrzebujących jednej dyszy do różnorodnych konstrukcji stalowych. Zobacz produkt →
Wybór palnika, który utrzymuje spójny płomień
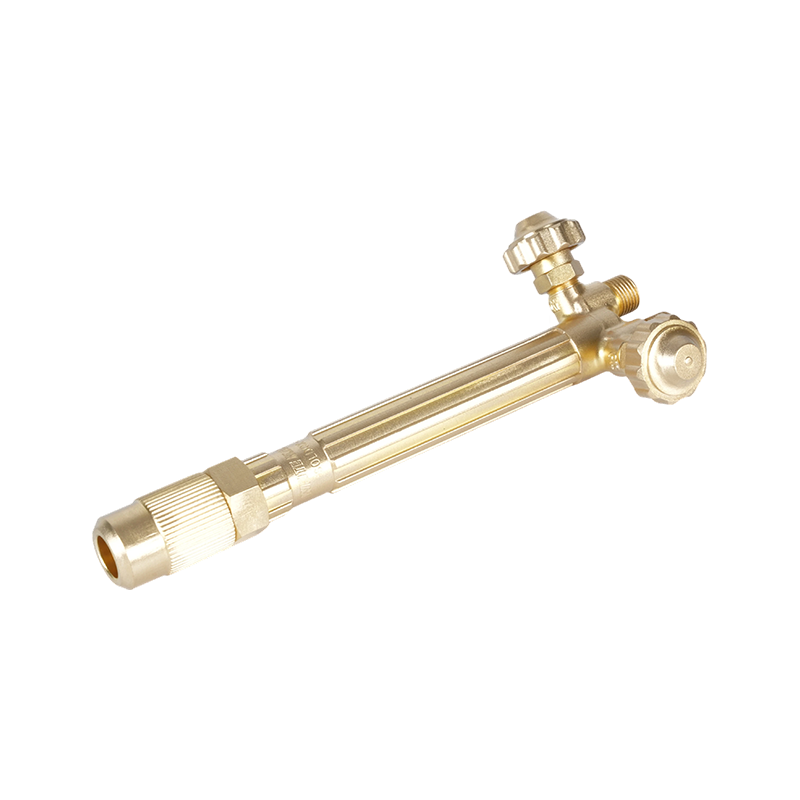
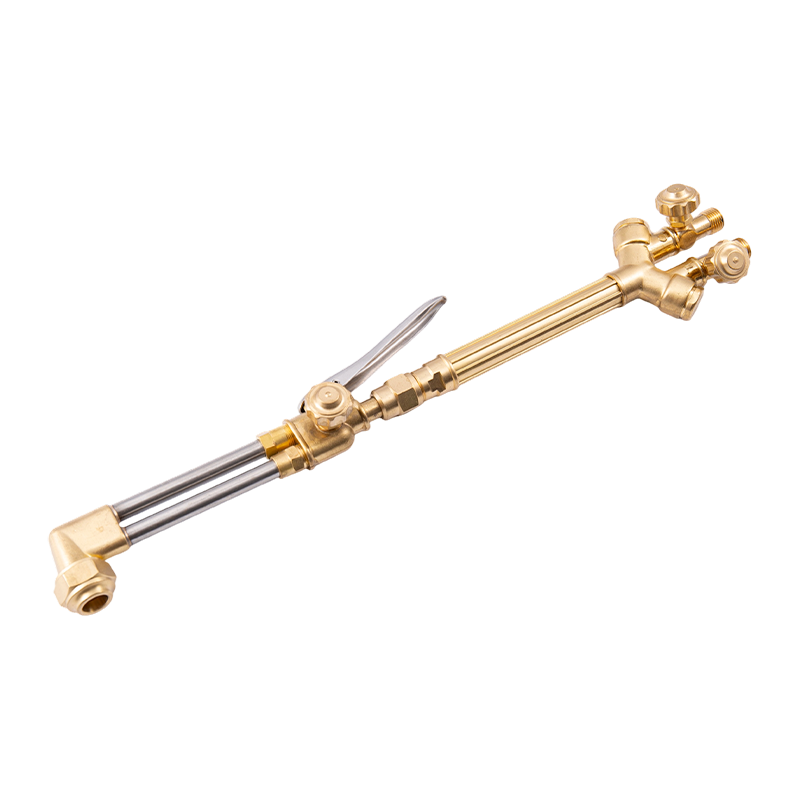
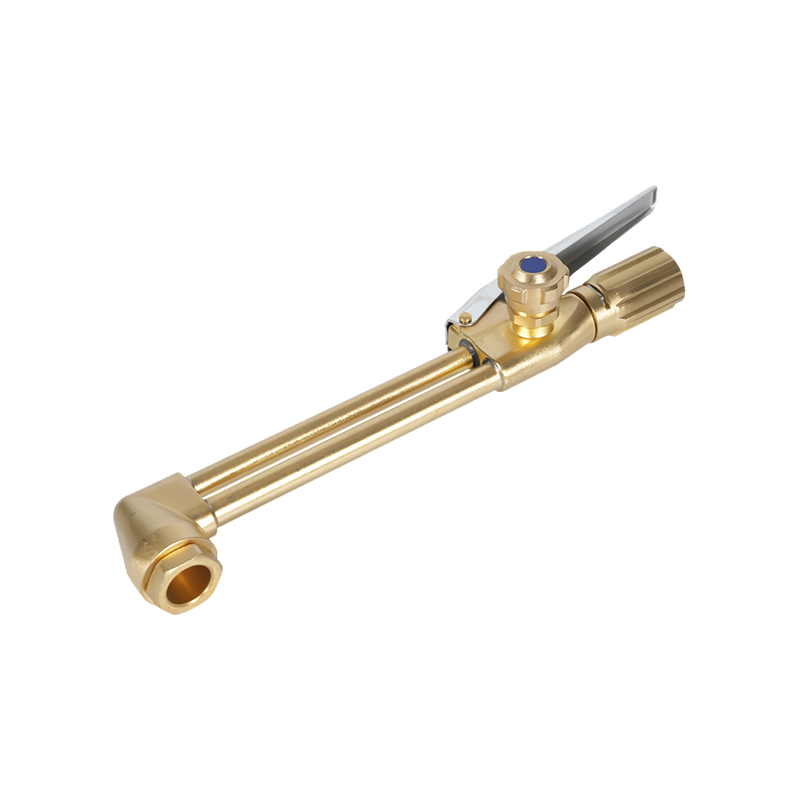
Korpus palnika i uchwyt odpowiadają za mieszanie gazów w odpowiednich proporcjach i utrzymywanie stałego płomienia. Dobrze zbudowany palnik ręczny prawidłowo uszczelnia zawory, mocno trzyma końcówkę i zapewnia tę samą charakterystykę płomienia przez lata. Do ręcznego cięcia, napraw i prac konserwacyjnych wytrzymały ręczny palnik tlenowo-acetylenowy klasy B400 zapewnia wygodną długość rękojeści i przepływ gazu wymagany w większości warsztatów.
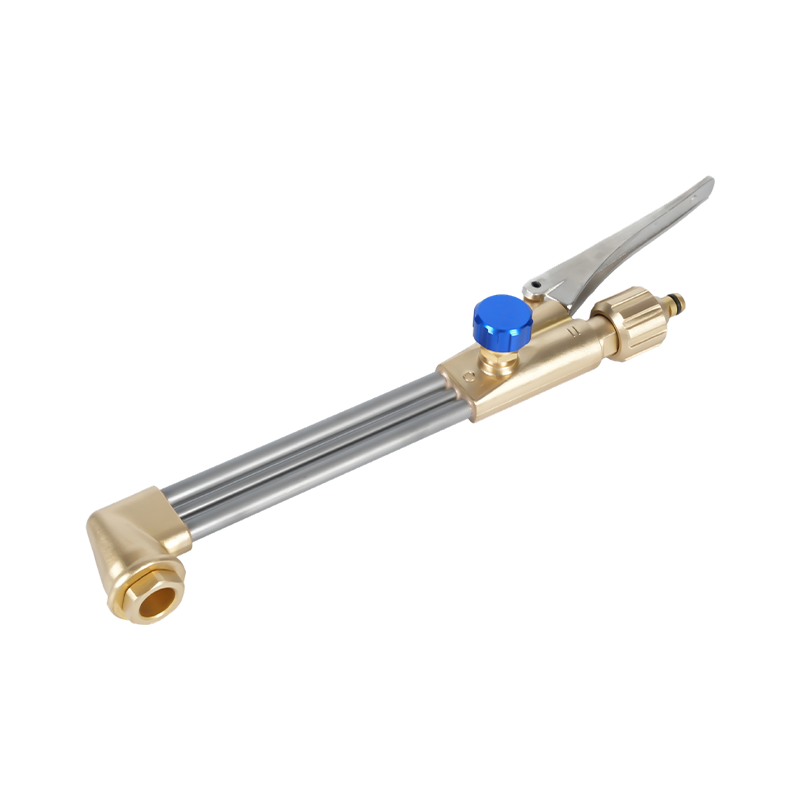
 Ręczny palnik do cięcia tlenowo-acetylenowego B400 o dużej wytrzymałości Głowica z kutego mosiądzu i konstrukcja z dwiema rurkami umożliwiają cięcie stali o grubości do 300 mm, z wymiennymi dyszami do acetylenu i propanu, co zapewnia elastyczne, ciężkie użytkowanie. Zobacz produkt →
Niezależnie od tego, jaki palnik wybierzesz, materiały eksploatacyjne powinny być dopasowane do zadania. Nasadka tnąca i palnik ręczny mogą obsługiwać tę samą rodzinę końcówek, ale ich wewnętrzne kanały gazowe różnią się, dlatego należy korzystać z tabeli końcówek producenta. Tę samą zasadę wyboru i pielęgnacji końcówek opisano bardziej szczegółowo w wybór i konserwacja końcówek palnika do cięcia .
Bezpieczeństwo cieplne i wsteczne
Temperatury w zakresie 6000°F nie tylko tną stal. Zapalają wszystko, co jest łatwopalne w pobliżu i powodują, że retrospekcje stają się realnym ryzykiem. Cofanie się płomieni ma miejsce, gdy płomień znika z powrotem w końcówce i pali się wewnątrz korpusu palnika lub węża, co może w ciągu kilku sekund zniszczyć sprzęt i zranić operatora. Najbardziej bezpośrednią ochroną jest bezpiecznik gazowy instalowany pomiędzy palnikiem a regulatorem. W przypadku pracy z tlenem i acetylenem wysokiej jakości model, taki jak seria B288, zatrzymuje przepływ wsteczny i gaśnie płomień, zanim przesunie się w górę linii.
 Ogranicznik płomienia tlenowo-acetylenowego serii B288 Zainstalowany pomiędzy palnikiem a regulatorem, ten ogranicznik zapobiega przemieszczaniu się płomienia i wstecznemu przepływowi gazu, zapewniając niezbędne bezpieczeństwo podczas operacji cięcia acetylenowo-tlenowego i spawania. Zobacz produkt →
Traktuj każdą butlę jako źródło wysokiego ciśnienia: otwórz zawór acetylenu na około trzy czwarte obrotu, przeczyść węże przed zapaleniem i nigdy nie używaj oleju ani smaru w pobliżu złączy tlenowych. Jeśli palnik wielokrotnie zapala się odwrotnie, wyłącz wszystko i sprawdź końcówkę, gniazdo i węże przed ponownym zapaleniem. Postępuj krok po kroku zgodnie ze standardowymi środkami ostrożności dotyczącymi palnika do cięcia i miej gaśnicę w zasięgu ręki.
Palnik acetylenowy w połączeniu z tlenem nagrzewa się wystarczająco gorąco, około 5600–6300°F, aby spawać większość popularnych metali, ciąć blachy stalowe oraz wykonywać prace związane z lutowaniem i podgrzewaniem, z którymi narzędzia elektryczne nie są w stanie łatwo sobie poradzić. Prawdziwą umiejętnością jest przekształcenie temperatury płomienia w ciepło użyteczne przedmiotu obrabianego: odpowiednia końcówka, prawidłowe ustawienia gazu oraz palnik i linka zabezpieczająca, którym można zaufać, wspierane przez producenta, który buduje sprzęt do spawania i cięcia w domu.