Dlaczego stal nierdzewna wymaga innego podejścia
Stal nierdzewna jest odporna na korozję ze względu na zawartość chromu — zwykle 10% lub więcej — który tworzy na powierzchni pasywną warstwę tlenku. Ta sama warstwa sprawia, że jest bezlitosna w spawalni. Głównym problemem jest ciepło: stal nierdzewna przewodzi ciepło mniej więcej o jedną trzecią skuteczniej niż stal miękka, co oznacza, że energia łuku zamiast się rozpraszać, koncentruje się w pobliżu strefy spawania. Rezultatem jest szybkie gromadzenie się ciepła, zwiększone ryzyko wypaczenia i – jeśli temperatura jest zbyt wysoka – zjawisko zwane uczuleniem, podczas którego węgliki chromu wytrącają się na granicach ziaren, a metal traci swoją odporność na korozję dokładnie tam, gdzie jest to najbardziej potrzebne.
Zanieczyszczenie to druga główna zmienna. Szczotka druciana ze stali węglowej, tarcza szlifierska, która wcześniej dotykała stali miękkiej lub olej pozostawiony gołymi rękami na metalu nieszlachetnym, mogą wprowadzić ciała obce do strefy spawania, powodując zaszczepienie porowatości lub ewentualną rdzę. Spawanie stali nierdzewnej to proces, w którym przygotowanie ma największy wpływ na ostateczną jakość spoiny — opanowanie ciepła i zanieczyszczeń przed zajarzeniem łuku jest tym, co odróżnia czyste, odporne na korozję spoiny od spoin, które ulegają awariom.
Dobra wiadomość jest taka, że tego procesu można się nauczyć. Spawanie metodą TIG, MIG i elektrodą otuloną jest możliwe w przypadku stali nierdzewnej, a każda z nich jest dostosowana do różnych grubości materiału i kontekstu zastosowania. Zrozumienie, jakiego procesu użyć — i dlaczego — jest pierwszą właściwą decyzją.
Wybór odpowiedniego procesu spawania
W praktyce spawanie stali nierdzewnej dominują trzy procesy. Każdy ma określony słodki punkt.
Spawanie TIG (GTAW) to precyzyjny wybór. Nietopliwa elektroda wolframowa wytwarza łuk, podczas gdy pręt wypełniający jest podawany ręcznie, co daje spawaczowi pełną niezależną kontrolę nad doprowadzanym ciepłem i szybkością nanoszenia wypełniacza. Pracując na DCEN (elektroda prądu stałego ujemna) ze 100% osłoną argonu, TIG zapewnia najczystsze spoiny na stali nierdzewnej — praktycznie bez odprysków, doskonały wygląd ściegu i minimalną strefę wpływu ciepła, gdy technika jest dobra. Jest to standard w przypadku cienkich blach (poniżej 3 mm), rurociągów, sprzętu do kontaktu z żywnością i wszelkich zastosowań, w których widoczna będzie gotowa spoina. Kompromisem jest szybkość: TIG jest powolny, a wymagana zręczność manualna wymaga praktyki.
Spawanie MIG (GMAW) pasuje do cięższych sekcji i większych wielkości produkcji. Drut podawany jest w sposób ciągły, co znacznie zwiększa wydajność stapiania w porównaniu do TIG. W przypadku stali nierdzewnej technika pchania jest standardem — trzymanie pistoletu pod kątem około 90 stopni i kątem przesuwu 5–15 stopni — co zapewnia lepsze pokrycie kałuży gazem. Wybór gazu osłonowego jest bardziej złożony niż w przypadku stali węglowej: czysty CO₂ jest szkodliwy dla stali nierdzewnej, a czysty argon wytwarza zimny, powolny łuk. Najpopularniejszymi gazami roboczymi są mieszanka składająca się z 90% helu, 7,5% argonu i 2,5% CO₂ do przenoszenia zwarciowego lub mieszanka 98% argonu i 2% tlenu do przenoszenia łukiem natryskowym. Nieprawidłowy skład mieszanki gazów jest jedną z najczęstszych przyczyn słabych wyników spawania metodą MIG ze stali nierdzewnej.
Spawanie elektrodowe (SMAW) jest najbardziej wyrozumiałym ze wszystkich trzech pod względem przygotowania powierzchni i nadaje się do prac w terenie lub na grubszych odcinkach, gdzie sprzęt TIG lub MIG jest niepraktyczny. Elektrody (E308, E316 lub E309 w przypadku połączeń z różnych metali) zawierają topnik, który generuje własne ekranowanie, eliminując potrzebę stosowania gazu zewnętrznego. Dopływ ciepła jest wyższy i trudniejszy do kontrolowania niż w przypadku metody TIG, co sprawia, że wypaczenie cienkich odcinków stanowi realne ryzyko. W przypadku napraw konstrukcyjnych i ciężkiej produkcji sztyft jest praktyczną i skuteczną opcją.
| Proces | Najlepszy zakres grubości | Gaz osłonowy | Kontrola ciepła | Poziom umiejętności |
|---|---|---|---|---|
| TIG (GTAW) | Cienki do średniego (idealnie <3 mm) | 100% argonu | Doskonały (pedał nożny / puls) | Wysoka |
| MIG (GMAW) | Średnio do grubego (3 mm) | Tri-mix lub mieszanka Ar/O₂ | Dobra (prędkość drutu / napięcie) | Umiarkowane |
| Kij (SMAW) | Grube sekcje / naprawy w terenie | Brak (ekranowany strumieniowo) | Ograniczona | Umiarkowane |
Przygotowanie powierzchni i kontrola zanieczyszczeń
Przygotowanie do spawania stali nierdzewnej jest bardziej rygorystyczne niż w przypadku stali węglowej, a zasady warto traktować jako niepodlegające negocjacjom. Pierwsza to segregacja narzędzi: trzymaj dedykowany zestaw szczotek, szlifierek i zacisków wyłącznie do stali nierdzewnej. Gdy szczotka druciana lub tarcza ścierna zetknie się ze stalą węglową, przenosi zanieczyszczenia żelazem, które po zetknięciu przeniosą się na stal nierdzewną, osadzając cząstki, które powodują korozję i osłabiają warstwę pasywną. Oznacz narzędzia i konsekwentnie egzekwuj separację.
Przed spawaniem samą powierzchnię należy oczyścić z oleju, smaru, farby, śladów atramentu i utleniania. Aceton lub dedykowany odtłuszczacz do stali nierdzewnej nałożony na czystą szmatkę usuwa zanieczyszczenia organiczne. W przypadku utleniania lub zgorzeliny na krawędziach cięcia należy używać materiału ściernego niezawierającego żelaza lub tarczy listkowej przeznaczonej do stali nierdzewnej – nigdy tarczy, która miała kontakt ze stalą węglową. Metoda cięcia również ma znaczenie: w przypadku stali nierdzewnej preferowane jest cięcie plazmowe i laserowe, a nie cięcie tlenowo-acetylenowe, ponieważ pozwala to uniknąć zanieczyszczenia węglem na krawędzi cięcia. Jeśli nie da się uniknąć cięcia acetylenowo-tlenowego, przed spawaniem należy ponownie zeszlifować krawędź.
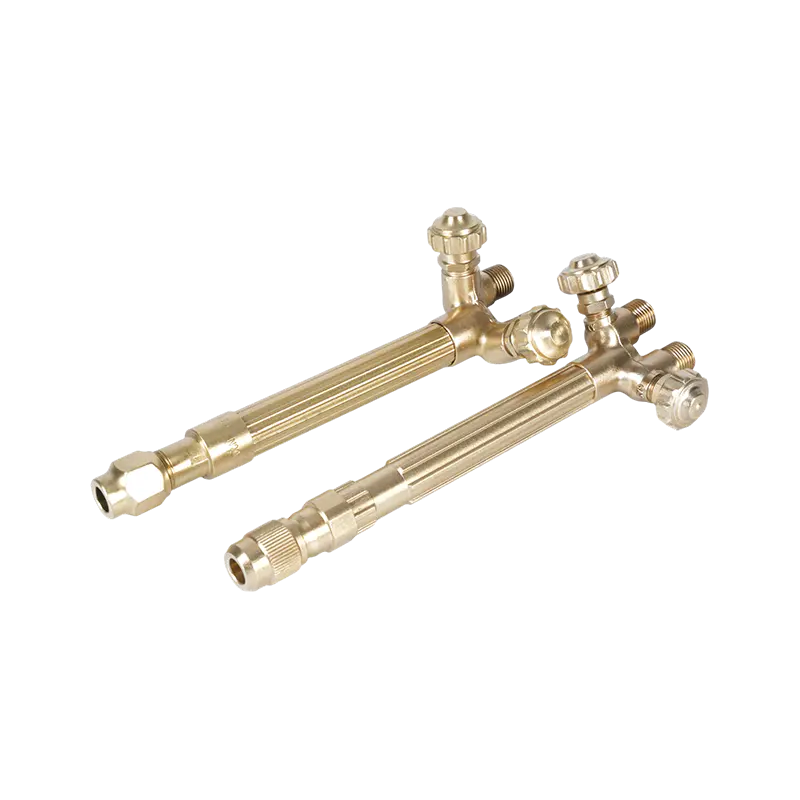
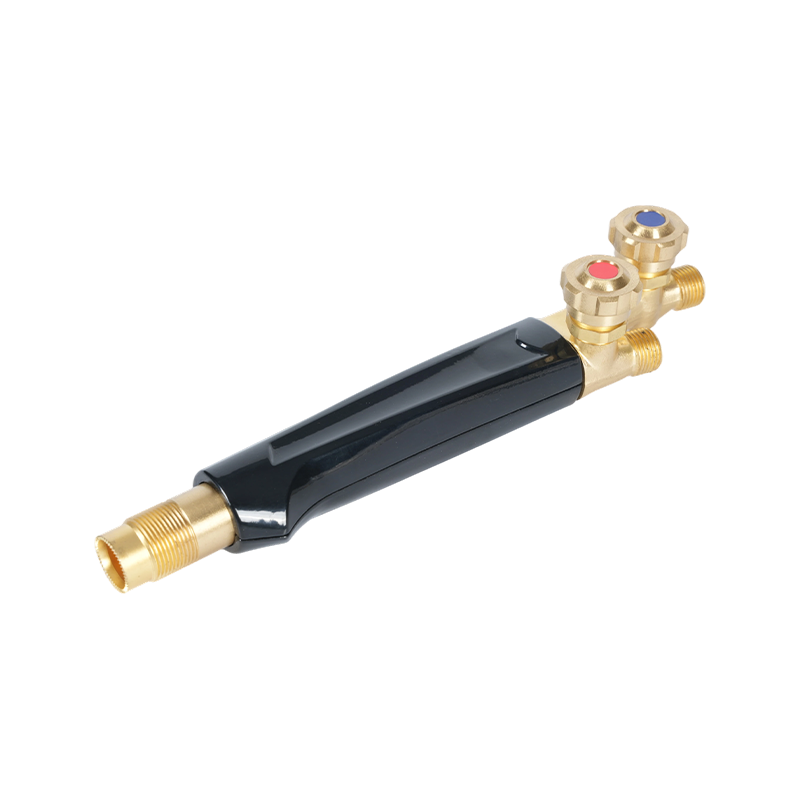
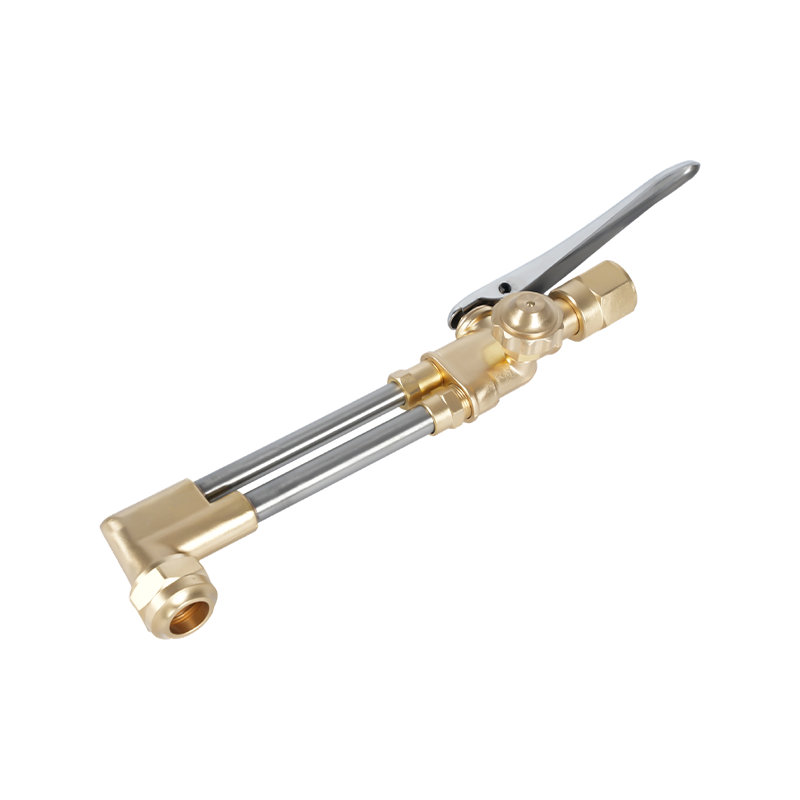
Łączenie powinno być ciasne. Szczeliny korzeniowe przekraczające 1,5 mm zwiększają ryzyko przepaleń i nierównomiernego wnikania korzeni, szczególnie w przypadku cienkiego materiału. Spoiny sczepne w odstępach co 50 mm lub mniejszych utrzymują złącze w odpowiednim położeniu i zmniejszają odkształcenia podczas głównego przebiegu spoiny. A osprzęt tnący i system uchwytu palnika przystosowany do precyzyjnej kontroli gazu to odpowiednie narzędzie do wszelkich prac związanych z cięciem tlenowym lub podgrzewaniem wstępnym poprzedzających spawanie stali nierdzewnej, zapewniające równomierne dostarczanie płomienia bez zanieczyszczania strefy cięcia.
Kontrola ciepła: podstawowe wyzwanie techniczne
Zarządzanie ciepłem podczas spawania stali nierdzewnej sprowadza się do dwóch celów: osiągnięcia pełnego stopienia bez przegrzania metalu podstawowego oraz równomiernego rozprowadzania ciepła, aby zapobiec odkształceniom. Obydwa wymagają przemyślanej techniki, a nie polegania na kompensacji maszyny.
Temperatura międzyściegowa jest kluczową zmienną sterującą w przypadku spoin wielościegowych. Maksymalna temperatura międzyściegowa dla austenitycznych stali nierdzewnych (najczęściej spotykane gatunki 304 i 316) zwykle wynosi 150°C (300°F). Przekroczenie tej wartości grozi wytrąceniem się węglików i uczuleniem. W przypadku TIG ustawienie impulsu zmniejsza średni dopływ ciepła bez utraty penetracji — prąd szczytowy powoduje stopienie, podczas gdy prąd tła pozwala na lekkie ochłodzenie metalu pomiędzy impulsami. W przypadku metody MIG regulacja prędkości podawania drutu i napięcia daje podobny efekt; węższa średnica drutu zmniejsza również wymagany prąd dla danej głębokości penetracji.
W przypadku dłuższych przebiegów spawania, spawanie pomijane (okresowe przechodzenie do innej części złącza zamiast spawania ciągłego w jednym kierunku) powoduje bardziej równomierne rozprowadzanie ciepła i zmniejszenie gradientu termicznego powodującego wypaczenie. Spawanie wsteczne — spawanie krótkich odcinków w kierunku przeciwnym do całkowitego postępu spoiny — to kolejna skuteczna technika zarządzania gromadzeniem się ciepła w zamkniętych sekcjach. Listwy chłodzące, miedziane płyty nośne i radiatory umieszczone w sąsiedztwie strefy spawania również pochłaniają nadmiar energii i utrzymują temperatury międzyściegowe w odpowiednim zakresie.
Dokładne ciśnienie gazu na reduktorze jest równie ważne jak sama technika spawania. Niewystarczający przepływ gazu osłonowego pozostawia jeziorko spawalnicze niezabezpieczone, powodując utlenianie i porowatość. Nadmierny przepływ powoduje turbulencje, które wciągają powietrze atmosferyczne do osłony. Kalibrowany regulator ciśnienia gazu dostosowany do procesu spawania i wymagań przepływu stanowi podstawową kontrolę pozwalającą na utrzymanie stałego pokrycia gazem w całej spoinie.
Podstawowe wyposażenie: latarki, wskazówki i bezpieczeństwo
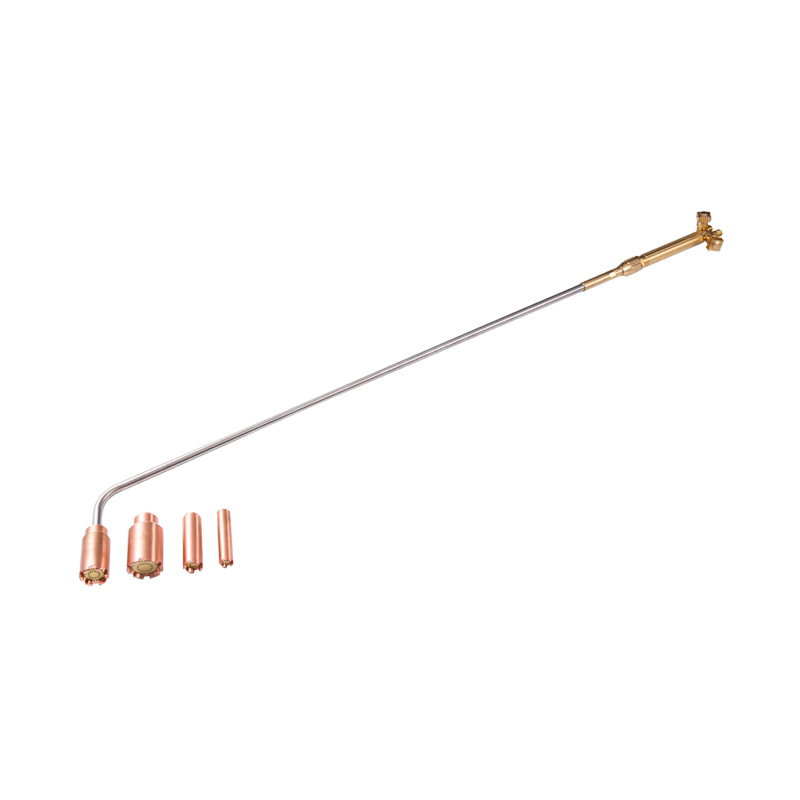
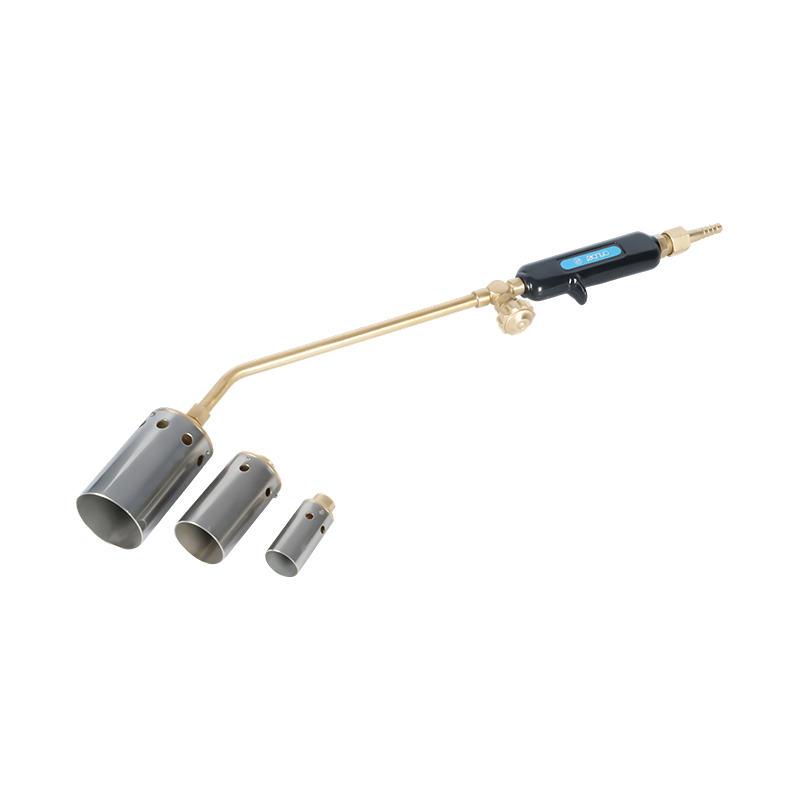
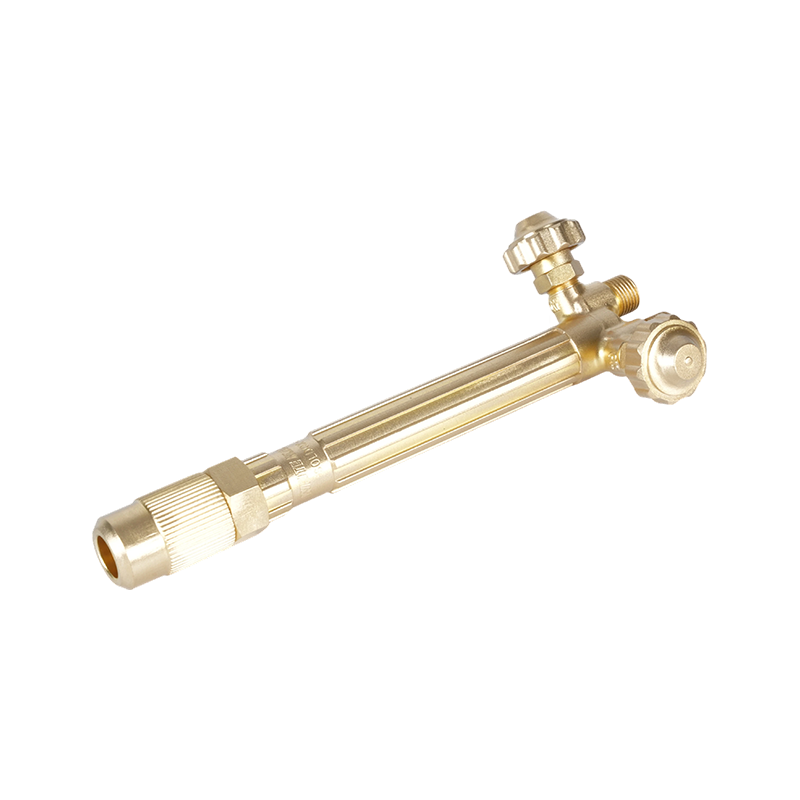
Palnik i jego materiały eksploatacyjne to miejsce, w którym spotykają się technika i sprzęt. W przypadku prac tlenowo-paliwowych związanych z produkcją stali nierdzewnej — wstępne podgrzewanie gatunków ferrytycznych lub martenzytycznych, odprężanie po spawaniu lub operacje cięcia przedmiotu obrabianego przed spawaniem — jakość i konserwacja palnika mają bezpośredni wpływ na wynik. Dobrze utrzymany Palnik grzewczy przeznaczony do precyzyjnej kontroli płomienia w zastosowaniach związanych z obróbką metali zapewnia kontrolowany, stały dopływ ciepła, jakiego wymaga stal nierdzewna, bez przepięć i wyładowań zwrotnych, które zanieczyszczają obszar roboczy lub uszkadzają metal nieszlachetny.
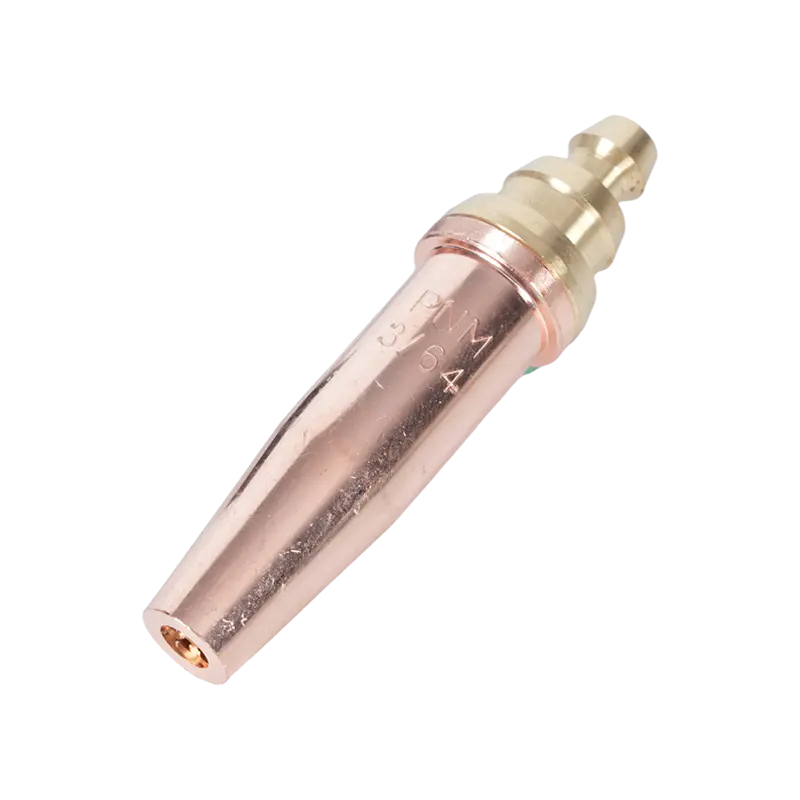
Końcówki palnika określają charakterystykę płomienia. Właściwy rozmiar końcówki w zależności od grubości materiału i rodzaju gazu wpływa zarówno na wydajność ogrzewania, jak i jakość krawędzi cięcia w przypadku cięcia. Końcówki i dysze palnika do cięcia wybrane do konkretnej kombinacji gazu i materiału zapewniają czystą, wolną od utleniania krawędź, która wymaga minimalnej obróbki przed spawaniem. Użycie zbyt małej końcówki do grubego materiału powoduje niekompletne cięcie; powiększona końcówka wprowadza nadmierne ciepło, które zniekształca otaczający materiał.
Cofanie się płomienia — stan, w którym płomień rozprzestrzenia się z powrotem do korpusu palnika lub węża — stanowi poważne zagrożenie bezpieczeństwa w każdej konfiguracji tlenowo-paliwowej, a środowiska produkcyjne ze stali nierdzewnej nie są wyjątkiem. Ograniczniki płomienia zainstalowane na połączeniach palnika i regulatora przerwać wsteczny bieg płomienia, zanim dotrze on do węża lub źródła gazu. Urządzenia te stanowią obowiązkowy element bezpieczeństwa w profesjonalnych środowiskach spawalniczych, a nie opcjonalną modernizację. Wytyczne regulacyjne organów, w tym Amerykańskiego Towarzystwa Spawalniczego, potwierdzają ich stosowanie jako standardowej praktyki w każdym systemie palnika tlenowo-paliwowego. Aby uzyskać kompleksowy przegląd wyboru procesu spawania i kompatybilności spoiwa do zastosowań ze stali nierdzewnej, Kompletny przewodnik spawalniczy NS ARC obejmujący gaz osłonowy, dobór drutu i najlepsze praktyki w przypadku stali nierdzewnej jest użytecznym punktem odniesienia dla specyfikatorów i producentów.