W branży „spawanie kablami” noszą dwie rzeczy, a mylenie ich powoduje stratę czasu. Pierwszym z nich jest sam kabel spawalniczy — ciężki, giętki przewodnik, który przenosi prąd ze spawarki do elektrody i z powrotem. Drugi to proces spawania lub lutowania twardego kabli, co pojawia się w infrastrukturze elektrycznej, przemyśle stoczniowym i konserwacji przemysłu ciężkiego. Jedno i drugie ma znaczenie i oba mają realne konsekwencje, jeśli są niewłaściwie obsługiwane.
W tym przewodniku opisano budowę, dobór i bezpieczne użytkowanie kabli spawalniczych, a także opisano, gdzie sprzęt do spawania gazowego wchodzi w grę podczas łączenia zakończeń kablowych i przewodów.
Co właściwie oznacza spawanie kablami
W większości zastosowań technicznych i handlowych „kabel spawalniczy” odnosi się do przewodów obwodu wtórnego stosowanych w systemach spawania łukowego. Są to elastyczne przewody łączące źródło prądu spawania z uchwytem elektrody na jednym końcu i zaciskiem masowym przedmiotu obrabianego na drugim końcu. Bez nich nie przepływa prąd, nie tworzy się łuk i nie dochodzi do spawania.
Drugie znaczenie jest bardziej dosłowne: czynność spawania lub lutowania razem końcówek lub korpusów kabli — łączenia przewodów miedzianych, końcówek końcowych na grubych przewodach lub łączenia izolowanych wiązek kabli na gorąco. Problem ten pojawia się często w pracach związanych z infrastrukturą energetyczną, górnictwie, budowie okrętów i wszędzie tam, gdzie przewody o dużych średnicach wymagają stałego połączenia o niskiej rezystancji, a nie złącza mechanicznego.
Obydwa zastosowania wiążą się z tym samym podstawowym wyzwaniem: wysokim prądem, wysoką temperaturą i wymagającym środowiskiem fizycznym, które negatywnie wpływa na źle dobrany lub źle konserwowany sprzęt.
Jak zbudowane są kable spawalnicze
Kabel spawalniczy nie jest standardowym kablem elektrycznym wciskanym do użytku. Zostało zaprojektowane od podstaw z myślą o wielokrotnym zginaniu, narażeniu na działanie ciepła, odpryskach spawalniczych i nieostrożnym obchodzeniu się w miejscach pracy, gdzie nic nie pozostaje czyste ani nieruchome przez długi czas.
Konduktor jest zawsze drobnożyłową miedzią. Tam, gdzie standardowy drut budowlany może składać się z kilku grubych żył, w kablu spawalniczym znajdują się setki cienkich jak włos miedzianych żył splecionych razem. To właśnie nadaje kablowi charakterystyczną elastyczność – zgina się bez załamań, zwija się bez pęknięć i rozwija się bez pamięci. Dwie najpopularniejsze klasy splotów to klasa K (linka 30 AWG, standard branżowy dotyczący spawania ręcznego i ogólnego zasilania przenośnego) i klasa M (linka 34 AWG, bardziej elastyczna opcja stosowana w ramionach spawalniczych robotów, instalacjach o ograniczonej przestrzeni i pracach na rurociągach).
Kurtka ocieplająca jest termoutwardzalny, a nie termoplastyczny. Dominującymi materiałami są EPDM (monomer etylenowo-propylenowo-dienowy) i neopren. Obydwa są odporne na odpryski spawalnicze, ścieranie, wilgoć i promieniowanie UV. EPDM lepiej radzi sobie z ekstremalnymi temperaturami i utrzymuje elastyczność w niskich temperaturach. Neopren zapewnia większą odporność na oleje i płyny na bazie ropy naftowej. Żaden z nich nie sprawdza się dobrze w długotrwałym kontakcie z benzyną lub podobnymi węglowodorami – jest to ważna kwestia w miejscach pracy, gdzie paliwo i sprzęt spawalniczy znajdują się w tej samej przestrzeni.
Większość kabli spawalniczych ma napięcie znamionowe 600 woltów, chociaż istnieją również kable o napięciu 100 woltów do określonych zastosowań niskonapięciowych. Temperatura robocza wynosi zazwyczaj 90°C lub 105°C, w zależności od zastosowanej masy izolacyjnej.
Wybór odpowiedniego kabla spawalniczego do danego zadania
Wybór kabla zależy od trzech zmiennych: obciążalności prądowej, całkowitej długości obwodu i rodzaju izolacji. Błędne wykonanie któregokolwiek z nich skutkuje spadkiem napięcia, przegrzaniem, przyspieszoną degradacją kabla lub całkowitą awarią pod obciążeniem.
Pojemność to maksymalny prąd, jaki może przewodzić kabel bez przekroczenia znamionowego wzrostu temperatury. Kabel 2/0 AWG obsługuje około 200 amperów przy całkowitej długości obwodu wynoszącej 50 stóp. Kabel 4/0 AWG wytrzymuje około 300 amperów przy tej samej długości. Nie są to sztywne wartości maksymalne – liczy się cykl pracy. Kabel o natężeniu 200 A przy 60% cyklu pracy ulegnie przegrzaniu, jeśli będzie pracował stale przy tym prądzie.
Długość kabla pogłębia problem. Rezystancja rośnie wraz z długością, co oznacza wzrost spadku napięcia i zmniejszenie mocy efektywnej na łuku. Praktyczną zasadą jest zwiększanie średnicy kabla o co najmniej jeden AWG na każde 50 dodatkowych stóp całkowitej długości obwodu poza linią bazową. Spawarka o natężeniu 300 A z kablem o długości 30 metrów potrzebuje kabla 3/0 AWG, a nie 2/0 AWG, który wystarczyłby przy długości 50 stóp. W razie wątpliwości należy zwiększyć rozmiar — większy kabel działa chłodniej, trwa dłużej i utrzymuje jakość łuku.
Rodzaj izolacji sprowadza się do środowiska. EPDM to właściwy wybór w przypadku większości operacji spawalniczych, zwłaszcza prac na zewnątrz lub w zimnym klimacie. Neopren jest lepszą opcją tam, gdzie prawdopodobny jest kontakt kabla z olejami, płynami chłodzącymi lub smarem. W środowiskach, w których w bliskiej odległości działają zarówno urządzenia do cięcia gazowego, jak i systemy spawania łukowego – co jest częstą konfiguracją w zakładach produkcyjnych i stoczniach – należy wybrać izolację, która wytrzyma przypadkowe narażenie na ciepło podczas pracy palnikiem, a także odpryski spawalnicze.
| Kabel AWG | Około. Pojemność | Typowe zastosowanie |
|---|---|---|
| 2AWG | Do 150A | Lekkie spawanie MIG, hobbystyczne spawanie łukowe |
| 1/0 AWG | Do 200A | Średnio obciążone MIG/TIG, obróbka ogólna |
| 2/0 AWG | Do 250A | Spawanie o dużej wytrzymałości, stal konstrukcyjna |
| 3/0 AWG | Do 300A | Przemysłowe spawanie łukowe, długie przebiegi kablowe |
| 4/0 AWG | Do 400A | Spawanie o dużej wydajności, rurociągi, przemysł stoczniowy |
Gdzie zmieści się sprzęt do spawania gazowego
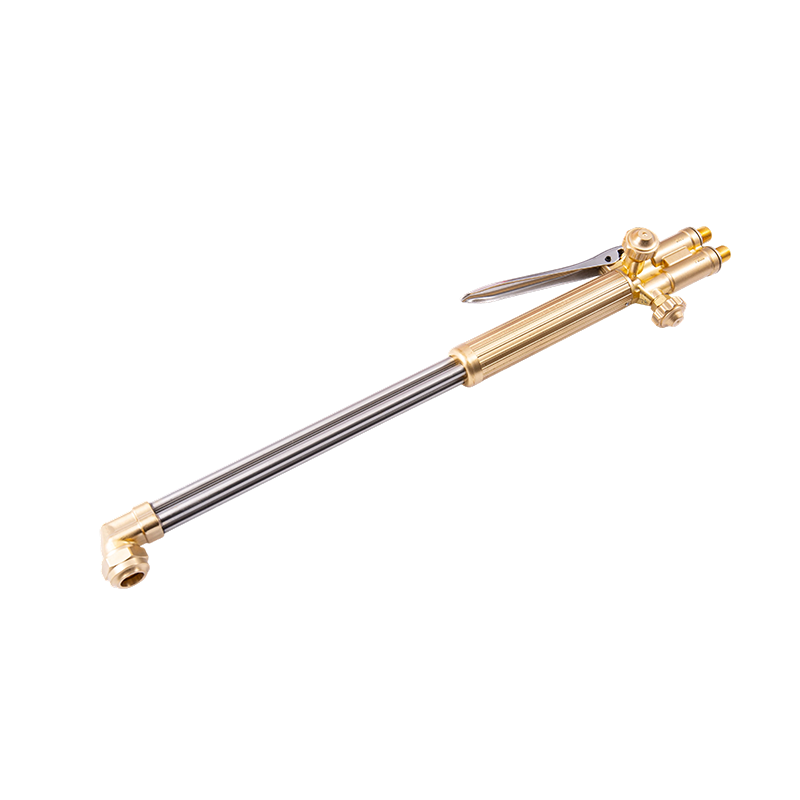
Urządzenia do spawania łukowego i urządzenia do spawania gazowego tlenowo-paliwowego często działają obok siebie, a w niektórych zadaniach wiodący jest sprzęt gazowy — szczególnie w przypadku zakończeń kabli i lutowania końcówek.
Mocowanie miedzianych końcówek do kabli spawalniczych o dużej średnicy wymaga kontrolowanego, skoncentrowanego ciepła w celu przepływu lutowia lub lutu dodatkowego do tulei końcówki i wiązki żyłek bez wypalania izolacji lub utleniania miedzi. Zaciskanie oporowe radzi sobie z tym mechanicznie, ale w przypadku połączeń trwałych o wysokiej przewodności – zwłaszcza w górnictwie, marynarce i przemyśle ciężkim – lutowane lutowane lutowane podgrzewane gazem zapewnia niższą rezystancję i lepszą długoterminową niezawodność niż połączenie zaciskane w przypadku powtarzających się cykli termicznych.
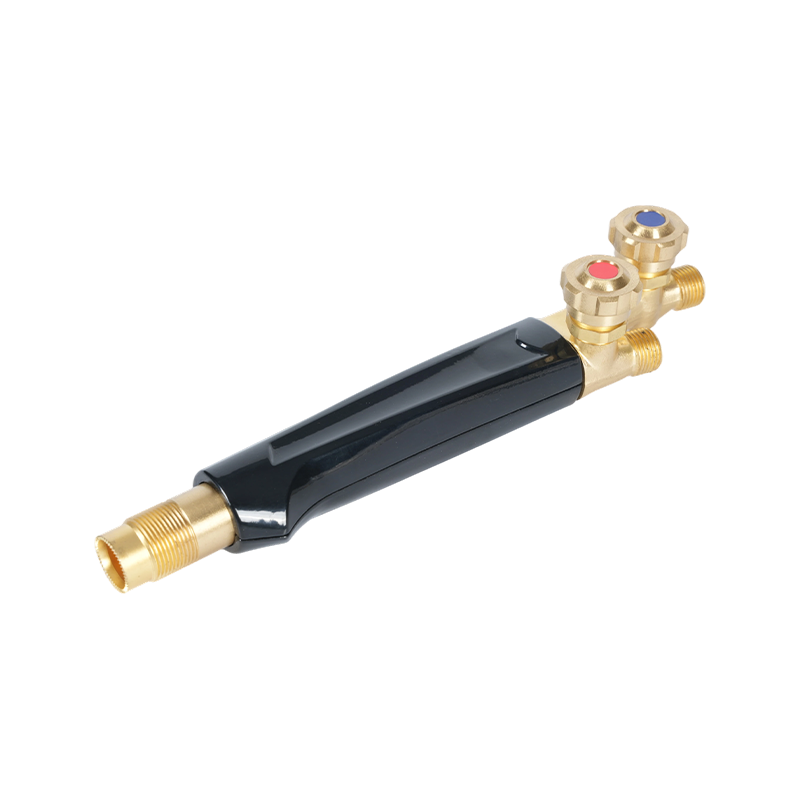
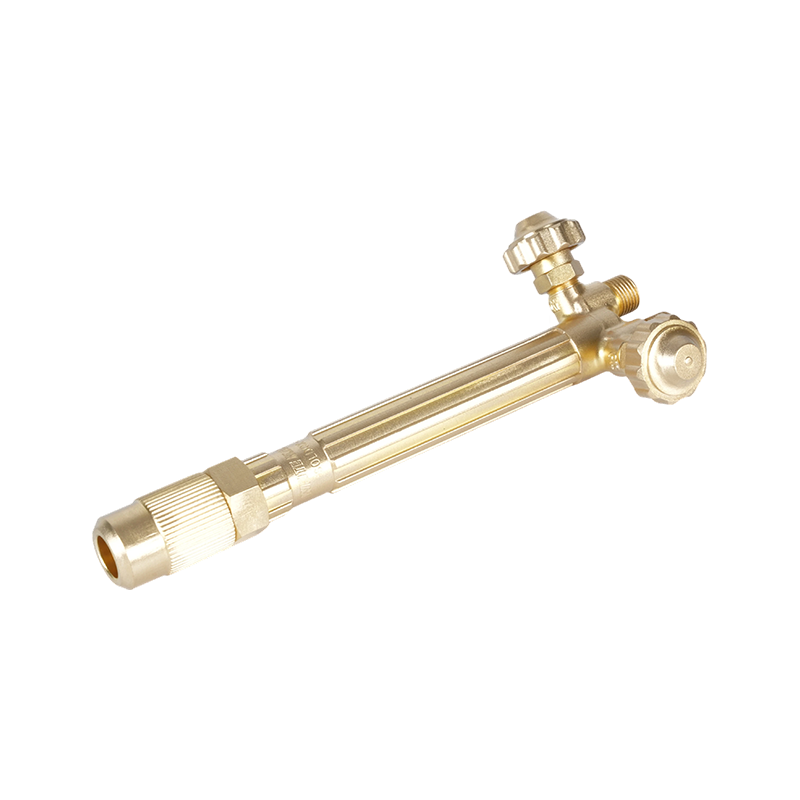
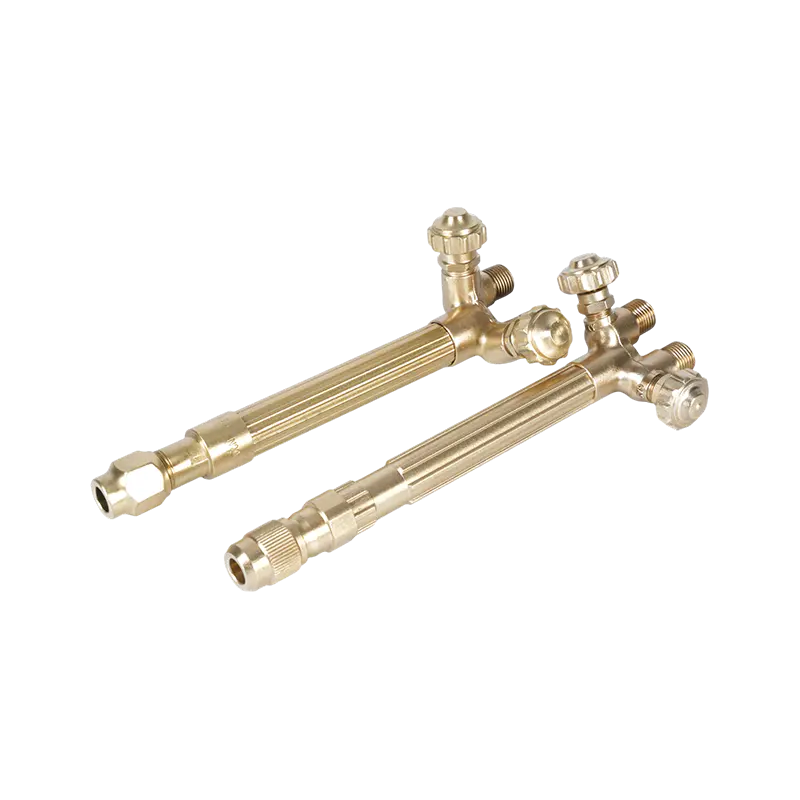
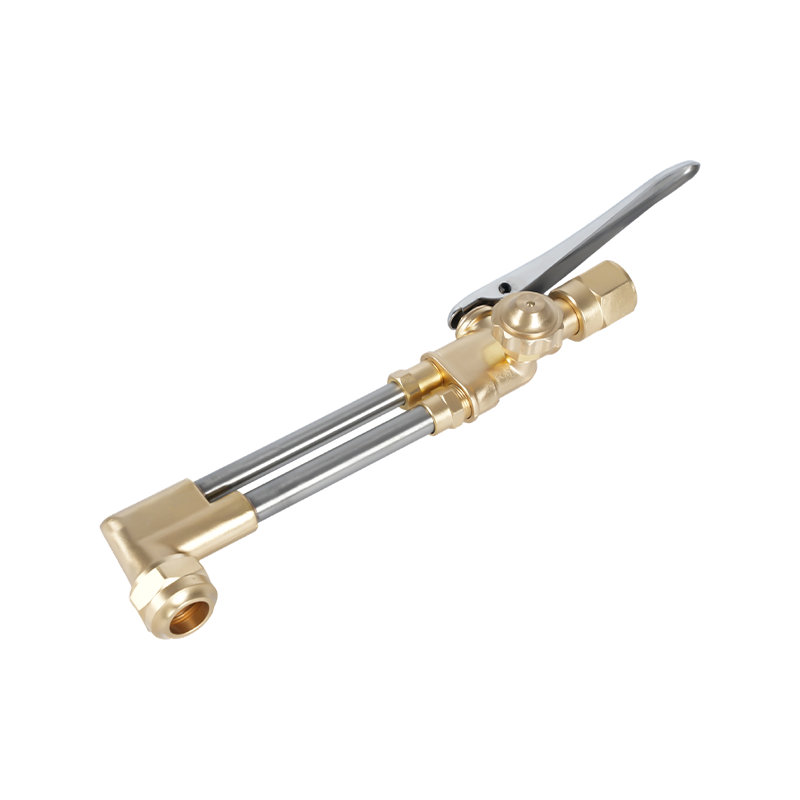
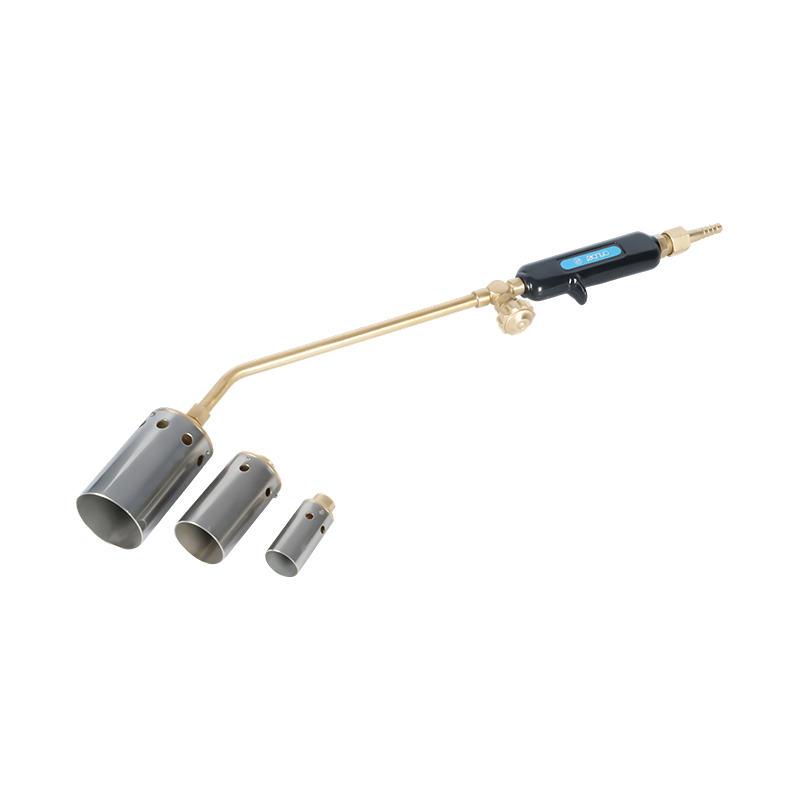
Palniki grzewcze acetylenowo-tlenowe przeznaczone do precyzyjnego lutowania i łączenia kabli zapewniają lokalną, regulowaną moc cieplną potrzebną do tego procesu. Możliwość regulacji wielkości płomienia i intensywności ciepła oznacza, że obszar połączenia osiąga temperaturę lutowania bez przegrzania sąsiedniej izolacji — równowagę, którą trudno osiągnąć w przypadku większych płomieni cięcia lub spawania. Do prac w terenie, gdzie liczy się przenośność, a przenośny palnik do spawania gazowego i ogrzewania do prac w terenie zapewnia tę samą precyzję w kompaktowym formacie, dostosowanym do ograniczonych przestrzeni i odległych lokalizacji.
Urządzenia do ogrzewania gazowego są również używane do wstępnego podgrzewania obszarów zakończeń kabli przed cynowaniem, do usuwania skorodowanych lub zapieczonych końcówek kablowych w starzejącym się sprzęcie oraz do zmiękczania i ponownego formowania zewnętrznych płaszczy izolacyjnych podczas napraw kabli, gdzie pełna wymiana jest niepraktyczna.
Bezpieczeństwo spawania kabli: czego wymaga OSHA
Kable spawalnicze przenoszą wysoki prąd w wymagających środowiskach, a wymagania prawne istnieją nie bez powodu. Pod Norma OSHA dotycząca spawania łukowego w branży budowlanej (29 CFR 1926.351) wszystkie kable do spawania i cięcia łukowego muszą być w pełni izolowane, elastyczne i przystosowane do maksymalnego prądu bieżącej pracy. Norma określa również, że kabel nie może być naprawiany ani łączony w odległości co najmniej dziesięciu stóp od końca uchwytu elektrody. Kiedy kable są łączone, złącza muszą być izolowane i mieć co najmniej taką samą obciążalność jak sam kabel.
Kable z uszkodzoną izolacją, odsłoniętymi gołymi przewodnikami lub uszkodzonymi złączami należy wycofać z użytku. Ogólna norma branżowa OSHA idzie dalej — w większości przypadków wymaga wymiany, a nie naprawy uszkodzonych przewodów spawalniczych. Próba zaklejenia taśmą przecięcia lub przetarcia izolacji i kontynuowania używania kabla stanowi zarówno naruszenie zgodności, jak i rzeczywiste ryzyko porażenia prądem elektrycznym.
Dodatkowe wymagania bezpieczeństwa specyficzne dla środowisk spawania kabli obejmują:
- Spawaczom nie wolno podczas spawania zwijać ani zapętlać kabli elektrod wokół jakiejkolwiek części ciała
- Kable masowe muszą mieć obciążalność prądową równą lub większą od całkowitej mocy urządzeń spawalniczych, które obsługują
- Wszystkie ramy spawarek łukowych muszą być uziemione poprzez kabel obwodowy lub oddzielny przewód uziemiający
- Kable należy trzymać z dala od źródeł ciepła, ostrych krawędzi i miejsc, które mogłyby uszkodzić izolację
Gdy urządzenia gazowe działają w tym samym pomieszczeniu, co kable spawalnicze i elektryczne systemy spawalnicze, wymagana jest dodatkowa warstwa bezpieczeństwa. Przewody tlenowo-paliwowe i przewody elektryczne należy poprowadzić oddzielnie, aby zapobiec uszkodzeniu węży gazowych przez odpryski łuku lub zniszczeniu izolacji kabli w wyniku wycieków gazu. Ograniczniki płomienia chroniące przewody gazowe w środowiskach spawania o wysokim natężeniu prądu są niezbędnym wyposażeniem wszędzie tam, gdzie palniki gazowe i systemy łukowe dzielą wspólne miejsce pracy — zdarzenie wsteczne w pobliżu niezabezpieczonej linii dostarczającej gaz jest znacznie bardziej niebezpieczne niż każde z tych zagrożeń osobno. Pełny przegląd wymagań bezpieczeństwa po stronie palnika można znaleźć w przewodniku na stronie środki ostrożności dotyczące palnika do cięcia, których powinien przestrzegać każdy operator obejmuje pełny protokół.
Kontrola i konserwacja kabli spawalniczych
Kable spawalnicze psują się stopniowo, a potem nagle. Fazę stopniową — pękanie izolacji, zmęczenie żyły miedzi, poluzowanie złączy — można całkowicie wykryć dzięki zdyscyplinowanej kontroli przed użyciem. Nagła faza zwykle wiąże się ze zwarciem, wyładowaniem łukowym lub awarią sprzętu, która powoduje zatrzymanie produkcji i może spowodować obrażenia personelu.
Przed każdą zmianą należy sprawdzić całą długość przewodu elektrody i przewodu roboczego pod kątem pęknięć izolacji, przecięć lub uszkodzeń spowodowanych ścieraniem. Szczególną uwagę należy zwrócić na końcówki kabli w pobliżu złączy i uchwytów, gdzie skupiają się naprężenia mechaniczne. Sprawdź wszystkie połączenia pod kątem szczelności i korozji — luźny występ lub połączenie z zielonej miedzi powoduje opór, który generuje ciepło i pogarsza jakość łuku.
Izolacja kabli EPDM i neoprenu jest wytrzymała, ale nie niezniszczalna. Typowymi źródłami uszkodzeń są sprzęt toczący się po kablach, kable ułożone na ostrych krawędziach konstrukcyjnych oraz długotrwały kontakt z iskrami szlifierskimi lub ciepłem palnika tnącego. Prowadzenie kabli przez tulejki ochronne w obszarach o dużym natężeniu ruchu i trzymanie ich nad podłogą, jeśli to możliwe, znacznie wydłuża żywotność.
Wymieniaj kable zgodnie z harmonogramem, a nie tylko w przypadku awarii. W kablu, który był użytkowany codziennie przez dwa lub więcej lat, doszło do znacznego zmęczenia żyły przewodnika, nawet jeśli płaszcz zewnętrzny wygląda na nienaruszony. Opór zużytego kabla jest wymiernie wyższy niż nowego kabla tego samego rozmiaru, a pogorszenie działania łuku jest rzeczywiste, zanim pojawi się jakiekolwiek widoczne uszkodzenie. Trzymanie zapasowych przewodów na miejscu oznacza, że wymiana kabla zajmuje kilka minut, a nie wyłączanie całego stanowiska spawalniczego.