Krótka odpowiedź — i dlaczego nie jest to proste
Tak, stal nierdzewną można spawać ze stalą miękką. Połączenie jest wykonalne, ma solidną konstrukcję, jeśli jest prawidłowo wykonane i pojawia się w rzeczywistych pracach produkcyjnych w różnych gałęziach przemysłu – w układach wydechowych, sprzęcie do przetwarzania żywności, wspornikach konstrukcyjnych, armaturze morskiej i metalowej konstrukcji architektonicznej – wszystkie te dwa materiały regularnie łączą te dwa materiały. Krótka odpowiedź nie podlega dyskusji.
To, co komplikuje odpowiedź, to wszystko, co za nią następuje. Stal nierdzewna i stal miękka różnią się współczynnikiem rozszerzalności cieplnej, przewodnością cieplną, składem chemicznym i zachowaniem korozyjnym. Każda z tych różnic wprowadza rodzaj uszkodzenia, któremu nie podlega standardowa spoina tego samego materiału. Zespawaj złącze za pomocą niewłaściwego wypełniacza, a strefa wpływu ciepła stanie się krucha. Nieprawidłowo zarządzaj ciepłem, a stal nierdzewna wypacza się, podczas gdy stal miękka ciągnie w przeciwnym kierunku. Pozostaw połączenie nieuszczelnione, a korozja galwaniczna zaatakuje stronę ze stali miękkiej w ciągu kilku miesięcy od wystawienia na działanie czynników zewnętrznych. Aby udzielić prawidłowej krótkiej odpowiedzi, należy zrozumieć wszystkie te zmienne przed zajarzeniem łuku.
Wyzwanie metalurgiczne: ciepło, ekspansja i rozcieńczanie
Podstawową trudnością jest to, że stal nierdzewna i stal miękka reagują na ciepło w różny sposób na trzy sposoby.
Po pierwsze, rozszerzalność cieplna . Austenityczne stale nierdzewne (gatunki 304 i 316 najczęściej spotykane w produkcji) rozszerzają się o około 50% więcej niż stal miękka na stopień wzrostu temperatury. Kiedy je ze sobą zespawasz i obie strony nagrzeją się nierównomiernie, strona ze stali nierdzewnej podczas spawania będzie rosła bardziej niż strona ze stali miękkiej i kurczy się bardziej podczas chłodzenia. Ten ruch różnicowy wytwarza naprężenia szczątkowe w złączu – naprężenia, które, jeśli napoina spawalnicza nie jest wystarczająco ciągliwa, aby je wchłonąć, powodują pękanie w miarę ochładzania się zespołu.
Po drugie, przewodność cieplna . Stal miękka odprowadza ciepło ze strefy spawania mniej więcej trzy razy szybciej niż stal nierdzewna. Oznacza to, że ciepło koncentruje się na stronie złącza ze stali nierdzewnej, powodując, że pozostaje ona cieplejsza dłużej, podczas gdy strona ze stali miękkiej szybko się ochładza. Rezultatem jest nierównomierny rozkład ciepła, nierówne odkształcenia i tendencja do przegrzania strony ze stali nierdzewnej, jeśli spawacz nie zarządza aktywnie doprowadzaniem ciepła.
Po trzecie, rozcieńczanie jeziorka spawalniczego . Gdy dwa metale nieszlachetne topią się w jeziorku spawalniczym, ich skład chemiczny miesza się. Jeśli skład metalu dodatkowego nie zostanie wybrany tak, aby uwzględnić to rozcieńczenie – pochłanianie węgla ze stali miękkiej i równoważenie zawartości chromu i niklu w stali nierdzewnej – powstały osad spawalniczy może zawierać kruche struktury martenzytu lub fazy sigma, które pogarszają zarówno wytrzymałość, jak i ciągliwość. Dlatego też wybór wypełniacza jest najważniejszą decyzją techniczną w przypadku tego typu złącza.
Wybór spoiwa: ER309L jako wybór standardowy
Metal wypełniający łączy dwa chemicznie niezgodne materiały podstawowe. Należy go formułować w taki sposób, aby po rozcieńczeniu uzyskać napoinę, która będzie kompatybilna z obiema stronami złącza – a nie tylko oddzielnie ze stroną ze stali nierdzewnej lub ze stali miękkiej.
ER309L to standardowy wypełniacz do połączeń austenitycznej stali nierdzewnej ze stalą miękką. Gatunek 309L zawiera wyższą zawartość chromu (23–25%) i niklu (12–14%) niż standardowe wypełniacze ze stali nierdzewnej, szczególnie w celu uwzględnienia rozcieńczenia stalą węglową. Kiedy stal miękka miesza się z jeziorkiem spawalniczym i zmniejsza zawartość stopu, podwyższony skład chemiczny osadu 309L kompensuje, tworząc końcowy skład spoiny, który pozostaje austenityczny, plastyczny i odporny na korozję. Oznaczenie „L” oznacza niską zawartość węgla – ważny czynnik zmniejszający ryzyko uczulenia (wytrącania się węglików na granicach ziaren) w strefie wpływu ciepła strony nierdzewnej. Szczegółowe wskazówki dotyczące wyboru spoiwa dla różnych gatunków stali nierdzewnej można znaleźć w Przewodnik techniczny firmy Hobart Brothers dotyczący spawania stali nierdzewnej z zalecanym doborem spoiwa według zastosowania zawiera zalecenia dla poszczególnych gatunków, które uwzględniają wymagania dotyczące właściwości mechanicznych i odporności na korozję.
ER312 jest drugim wyborem w przypadku złączy o nieznanym składzie stali miękkiej lub o wyższej zawartości węgla. Gatunek 312 ma jeszcze wyższą zawartość ferrytu niż 309L, co zapewnia mu większą odporność na pękanie na gorąco w scenariuszach przy dużym rozcieńczeniu. Jest droższy i mniej dostępny niż 309L, co czyni go właściwym wyborem, gdy skład chemiczny materiału podstawowego jest niepewny, a nie rutynowym pierwszym wyborem.
Czego nie wolno używać: wypełniacz ze stali miękkiej (drut ER70S-6 lub odpowiednik). Wypełniacz ze stali miękkiej na połączeniu stali nierdzewnej ze stalą miękką powoduje powstawanie osadu spawalniczego, który rdzewieje na linii złącza. Strona ze stali nierdzewnej jest w porządku; sama spoina koroduje. Standardowy wypełniacz ze stali nierdzewnej (ER308L, wypełniacz z tego samego materiału do stali nierdzewnej 304 i stali nierdzewnej 304) również jest nieodpowiedni — brakuje mu podwyższonej zawartości stopu potrzebnej do przetrwania rozcieńczenia stalą węglową i może wytwarzać spoinę o niewystarczającej odporności na korozję po stronie stali nierdzewnej.
Procesy spawalnicze: opcje TIG, MIG i tlenowo-acetylenowe
W przypadku połączeń stali nierdzewnej ze stalą miękką powszechnie stosuje się trzy procesy, każdy z nich charakteryzuje się odrębnym profilem zalet.
TIG (GTAW) to preferowany proces do prac precyzyjnych, materiałów o cienkich przekrojach (poniżej 3 mm) i zastosowań, w których wygląd spoiny ma znaczenie – sprzęt gastronomiczny, panele architektoniczne i widoczne połączenia konstrukcyjne. TIG daje operatorowi największą kontrolę nad doprowadzanym ciepłem, wielkością jeziorka i szybkością dodawania wypełniacza. Gaz osłonowy argon (100% argonu do stali nierdzewnej) zapewnia czystą spoinę z minimalną ilością odprysków i bez żużla. Kompromisem są wymagania dotyczące szybkości i umiejętności: TIG wymaga jednoczesnej kontroli natężenia prądu, kąta palnika, prędkości przesuwu i dodawania wypełniacza, co sprawia, że nie nadaje się do środowisk o wysokiej produkcji i operatorów, którzy nie rozwinęli biegłości w tym procesie.
MIG (GMAW) z drutem ER309L jest wyborem do zastosowań konstrukcyjnych i ciężkich prac produkcyjnych. Metoda MIG jest szybsza niż TIG, łatwiejsza do nauczenia i umożliwia wydajną obróbkę grubszych odcinków materiału. Gaz osłonowy do spawania metodą MIG stali nierdzewnej i miękkiej to zazwyczaj mieszanka o wysokiej zawartości argonu (98% Ar / 2% CO₂ lub mieszanka argonu, helu i CO₂); standardowe gazy osłonowe ze stali miękkiej o wysokiej zawartości CO₂ utleniają stronę nierdzewną i pogarszają odporność na korozję w strefie spawania.
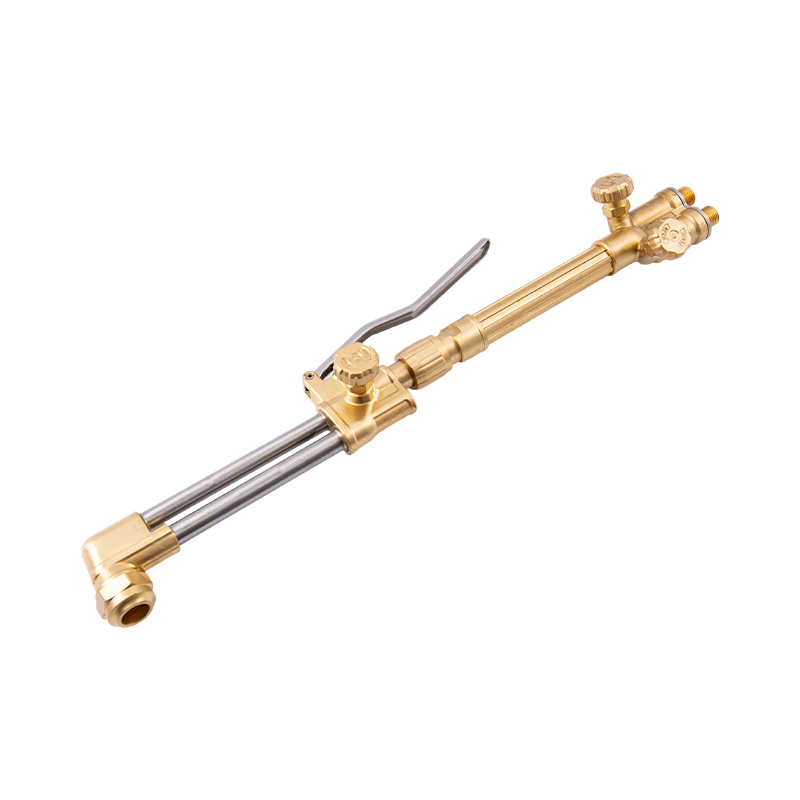
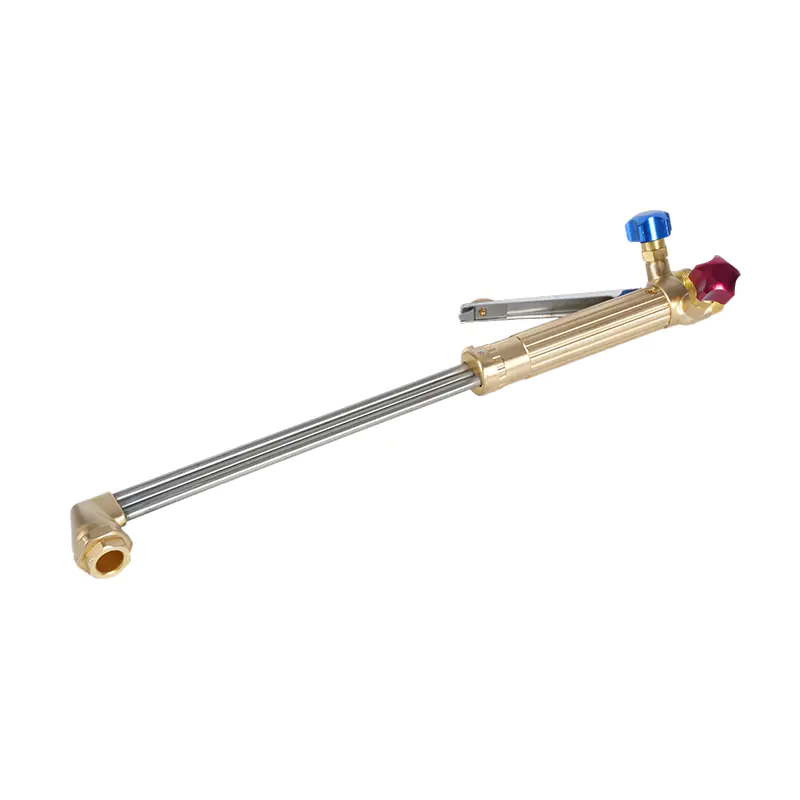
Spawanie tlenowo-acetylenowe nadaje się do pracy z cienkimi blachami i małymi przekrojami, gdzie sprzęt TIG jest niedostępny. Proces ten wymaga ostrożnego zarządzania ciepłem, ponieważ otwarty płomień dostarcza ciepło mniej precyzyjnie niż łuk elektryczny, co ułatwia przegrzanie strony ze stali nierdzewnej. Obowiązkowy jest neutralny płomień – stosunek tlenu do acetylenu wynoszący około 1:1; Płomień utleniający atakuje warstwę tlenku chromu na stali nierdzewnej i powoduje porowatość. A mały palnik do spawania tlenowo-acetylenowego i ogrzewania do prac precyzyjnych zapewnia operatorowi precyzyjną kontrolę płomienia niezbędną w przypadku cienkich połączeń z różnych metali, podczas gdy przenośny palnik do spawania gazowego i ogrzewania do użytku na miejscu rozszerza tę możliwość na naprawy w terenie i produkcję na miejscu, gdzie sprzęt łukowy nie jest dostępny. W przypadku samych końcówek spawalniczych, końcówki palnika spawalniczego tlenowo-acetylenowego o dużej wytrzymałości obsługiwać cięższe prace sekcji, podczas gdy lekkie końcówki palnika acetylenowo-tlenowego nadają się do zastosowań w cieńszych blachach, gdzie priorytetem jest kontrola ciepła.
| Proces | Najlepsze dla | Wypełniacz | Poziom umiejętności | Kontrola ciepła |
|---|---|---|---|---|
| TIG (GTAW) | Cienka blacha, precyzja, widoczne łączenia | Pręt ER309L | Zaawansowane | Znakomicie |
| MIG (GMAW) | Produkcja konstrukcyjna, ciężka, produkcja | Przewód ER309L | Średnio zaawansowany | Dobrze |
| Tlen-acetylen | Cienka blacha, naprawy w terenie, miejsca bez zasilania | Pręt 309L | Średnio zaawansowany | Umiarkowane |
Kontrola ciepła i zarządzanie zniekształceniami
Zarządzanie ciepłem podczas spawania stali nierdzewnej do stali miękkiej jest bardziej wymagające niż spawanie tego samego materiału, ponieważ obie strony reagują na ciepło z różną szybkością. Celem jest dostarczenie wystarczającej ilości ciepła, aby osiągnąć stopienie, bez pozostawiania strony ze stali nierdzewnej w wysokiej temperaturze wystarczająco długo, aby wystąpiło uczulenie lub nadmierne odkształcenie.
Kilka technik rozwiązuje ten problem bezpośrednio. Spawanie wsteczne — prowadzenie krótkich odcinków spoiny w kierunku przeciwnym do całkowitego ruchu — rozprowadza ciepło bardziej równomiernie wzdłuż złącza niż ciągłe spawanie do przodu, zmniejszając koncentrację ciepła powodującą wypaczanie stali nierdzewnej. Przerywane ogrzewanie , szczególnie istotne w przypadku pracy z tlenem i acetylenem, oznacza doprowadzenie ciepła, przerwę, aby strona ze stali nierdzewnej straciła część swojej temperatury, a następnie wznowienie. Zapobiega to gromadzeniu się ciepła w stali nierdzewnej powyżej progu odkształcenia.
Zaciskanie i mocowanie nie jest opcjonalne w przypadku dłuższych połączeń. Ponieważ strona ze stali nierdzewnej rozszerza się bardziej i stygnie wolniej, nieumocowane połączenie będzie ciągnąć i skręcać się w miarę postępu spawania. Sczepianie w regularnych odstępach przed wykonaniem pełnych ściegów i mocowanie zestawu do płaskiej płyty mocującej lub mocnego podłoża utrzymuje połączenie w jednej linii poprzez cykle termiczne. Po stronie stali nierdzewnej należy używać szczotek drucianych przeznaczonych do stali nierdzewnej, a po drugiej stronie specjalnych szczotek ze stali miękkiej — zanieczyszczenie krzyżowe cząstek stali węglowej na powierzchni stali nierdzewnej powoduje powstawanie plam rdzy, które z czasem przekształcają się w wżery korozyjne.
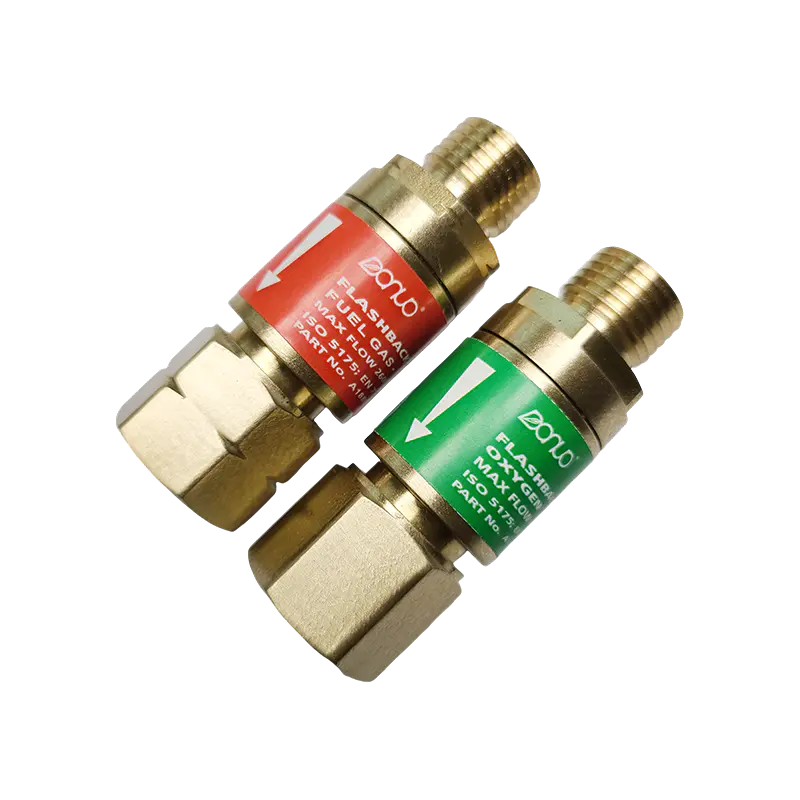
W przypadku wykonywania wielu przejść spoiny należy poczekać, aż złącze ostygnie pomiędzy przejściami. Układanie warstw gorących na gorąco na połączeniu stali nierdzewnej ze stalą miękką powoduje dopływ ciepła i stwarza ryzyko wywołania uczulenia stali nierdzewnej i nadmiernego wzrostu ziaren w strefie wpływu ciepła stali miękkiej. The acetylenowy ogranicznik płomienia zwrotnego zapewniający bezpieczeństwo spawania powinien być zamontowany na wlocie palnika w dowolnej konfiguracji tlenowo-acetylenowej używanej do długotrwałych operacji spawania, gdzie powtarzające się cykle ogrzewania mogą powodować wahania ciśnienia powodujące cofanie się płomienia.
Obróbka po spawaniu: długoterminowa ochrona złącza
Solidne konstrukcyjnie spoiny ze stali nierdzewnej do stali miękkiej to tylko połowa pracy. Pozostawione bez leczenia złącze ulegnie korozji na długo przed uszkodzeniem mechanicznym, ponieważ dwa metale w kontakcie elektrycznym z obecną wilgocią tworzą ogniwo galwaniczne, które przyspiesza rdzę po stronie stali miękkiej.
Korozja galwaniczna Dzieje się tak, ponieważ stal nierdzewna jest bardziej szlachetna elektrochemicznie niż stal miękka. W obecności elektrolitu (wilgoć, wilgoć, słona woda) stal miękka działa jak anoda protektorowa i koroduje szybciej niż w izolacji. Im bardziej agresywne środowisko, tym szybciej przebiega ten proces. W przypadku zastosowań suchych w pomieszczeniach, efekty galwaniczne są minimalne. W środowiskach zewnętrznych, morskich lub o wysokiej wilgotności złącze wymaga aktywnej ochrony.
Po stronie stali nierdzewnej pasywacja — obróbka kwasem azotowym lub cytrynowym zgodnie z normą ASTM A967 — przywraca warstwę tlenku chromu uszkodzoną przez ciepło spawania, przywracając powierzchni stali nierdzewnej zaprojektowany poziom odporności na korozję. Ten krok jest standardową praktyką w branży spożywczej, farmaceutycznej i produkcji stali nierdzewnej do zastosowań morskich i nie należy go pomijać wszędzie tam, gdzie powierzchnia ze stali nierdzewnej będzie narażona na działanie czynników korozyjnych.
Po stronie stali miękkiej uszczelnianie i powlekanie są głównymi mechanizmami obronnymi. Farba, podkład epoksydowy lub podkład bogaty w cynk nałożony na stronę ze stali miękkiej przerywa ścieżkę wilgoci, która powoduje korozję galwaniczną. W przypadku zastosowań zanurzeniowych lub morskich cynkowa anoda protektorowa połączona ze stroną ze stali miękkiej zapewnia ochronę elektrochemiczną, preferując korozję zamiast stali. Uszczelnienie palca spoiny odpowiednim uszczelniaczem zapobiega wnikaniu wilgoci na samą linię złącza – często w najbardziej wrażliwym miejscu, w którym może rozpocząć się korozja szczelinowa, nawet jeśli otaczające powierzchnie są pokryte powłoką.
Wykonane z użyciem odpowiedniego spoiwa, kontrolowanego dopływu ciepła i odpowiedniej obróbki po spawaniu, połączenie stali nierdzewnej ze stalą miękką będzie odpowiadać trwałości użytkowej otaczającej konstrukcji. Pominięcie któregokolwiek z tych kroków wymiernie skraca to życie – dlatego krótka odpowiedź („tak, możesz”) jest użyteczna tylko wtedy, gdy uwzględnia cały proces.