Co odróżnia końcówki tlenowo-acetylenowe od innych końcówek paliwowych
Nie wszystkie końcówki palnika do cięcia są wymienne, a rozróżnienie zaczyna się od gazu palnego. Końcówki tlenowo-acetylenowe zostały zaprojektowane w oparciu o unikalne właściwości spalania acetylenu: pali się on cieplej niż jakikolwiek inny dostępny na rynku gaz paliwowy, osiągając temperaturę płomienia około 3500°C (6332°F) na stożku wewnętrznym. Ta moc cieplna umożliwia wstępne podgrzanie metalu do punktu zapłonu w celu cięcia tlenowego szybciej niż propan, gaz ziemny czy propylen – dlatego też acetylen tlenowy pozostaje dominującym wyborem w przypadku cięcia stali konstrukcyjnej i precyzyjnej produkcji metalu pomimo konkurencji ze strony alternatywnych systemów paliwowych.
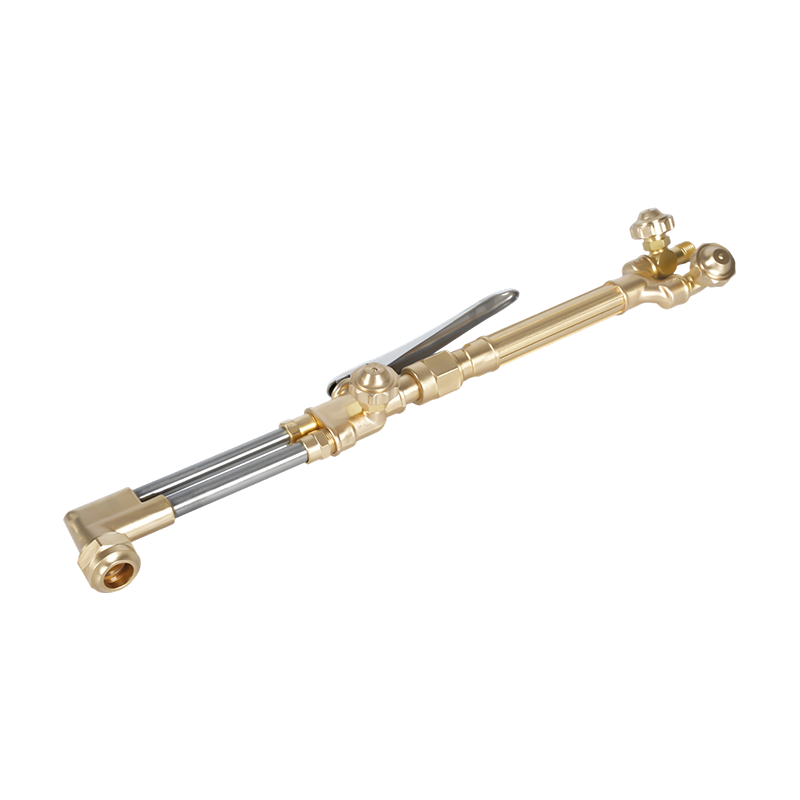
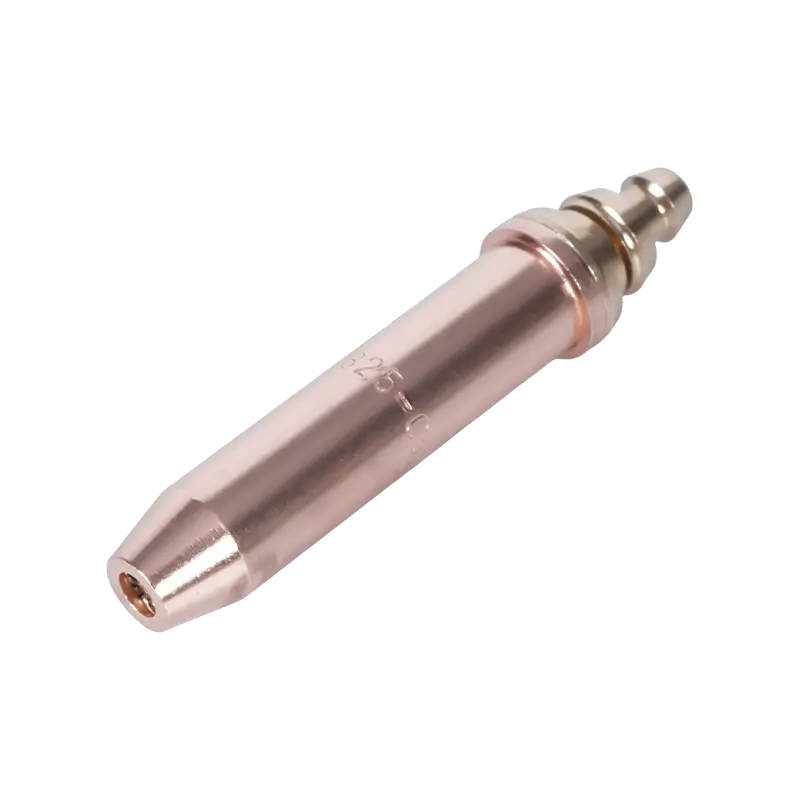
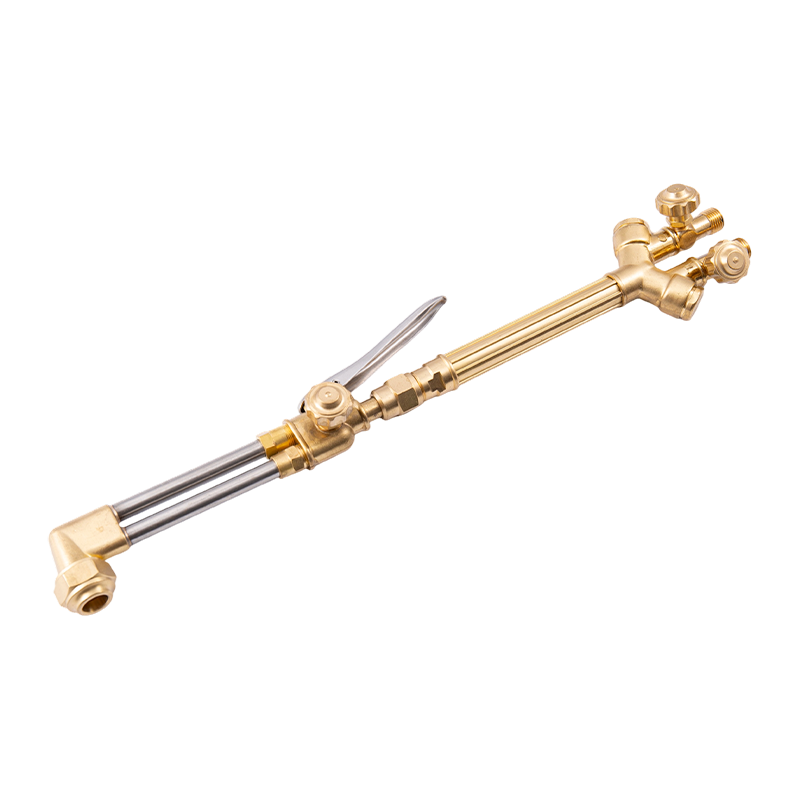
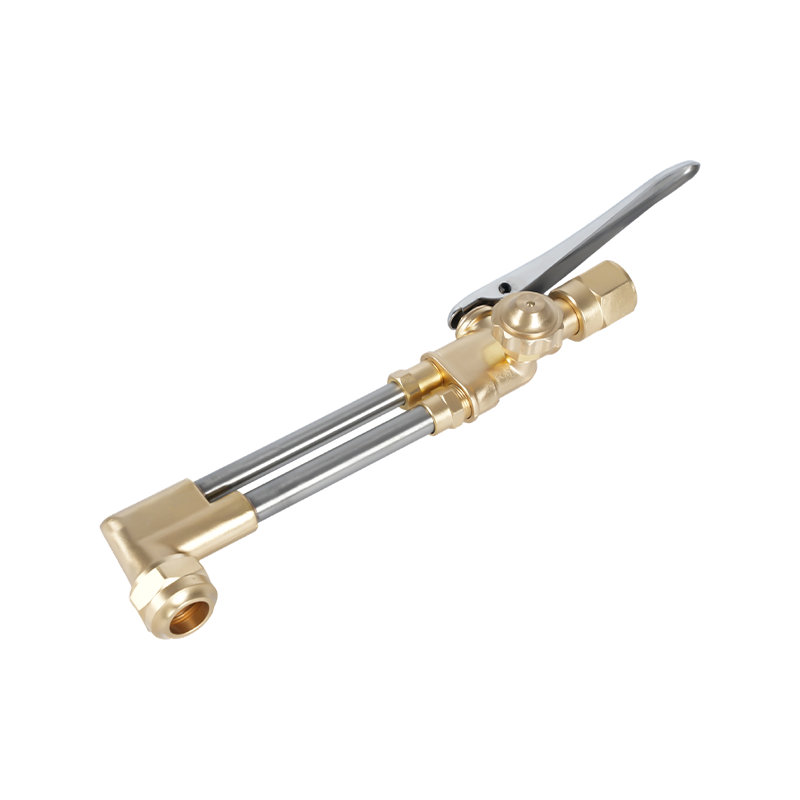
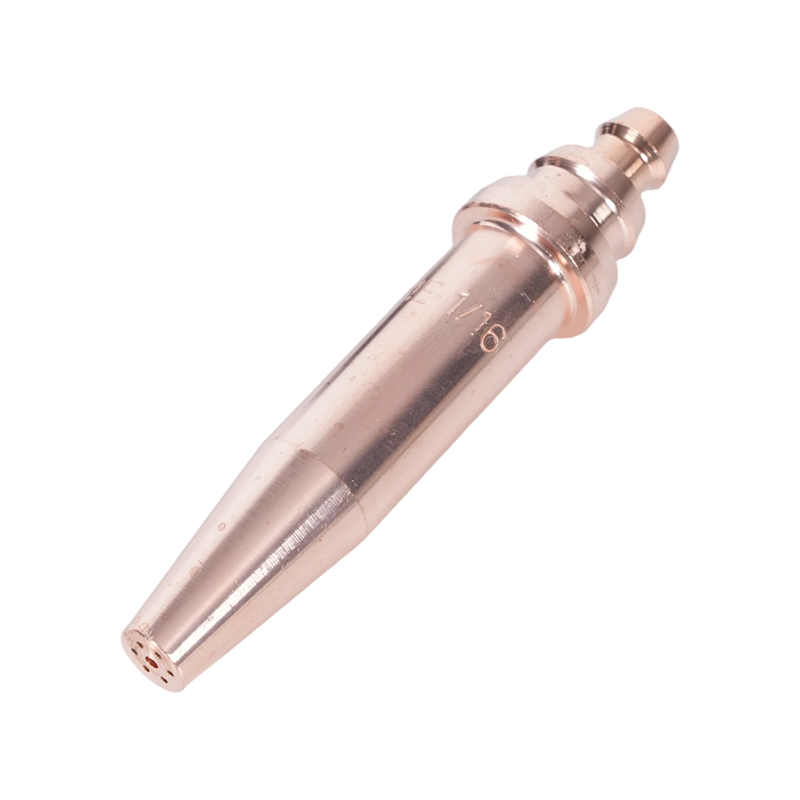
Odzwierciedla to konstrukcja końcówki: końcówki acetylenowe zazwyczaj wykorzystują strumień tnący z pojedynczym otworem, otoczony wieloma otworami podgrzewania wstępnego, a wszystko to zintegrowane w jednym miedzianym korpusie. Porty podgrzewania wstępnego i kanał tlenu tnącego są skalibrowane specjalnie pod kątem szybkości spalania acetylenu i krzywej ciśnienia. Użycie końcówki acetylenowej z wolniej spalającym się paliwem, takim jak propan, powoduje niezrównoważony płomień, gromadzenie się węgla i nieprzewidywalną wydajność cięcia. I odwrotnie, końcówka propanu w konfiguracji acetylenowej nie może zapewnić intensywności podgrzewania wstępnego, do jakiej jest zdolne paliwo. Dopasowanie końcówki do paliwa nie jest opcjonalne. Dla sprawdzonego pełna gama końcówek do palników do cięcia acetylenem obejmujący profile standardowe, do dużych obciążeń i profile specjalistyczne, wybór powinien zawsze opierać się na serii producenta rękojeści palnika, aby zapewnić gazoszczelne gniazdo i zgodność z ciśnieniem znamionowym.
Jeden dodatkowy czynnik charakterystyczny dla acetylenu: zasada 1/7. Butli z acetylenem nie wolno nigdy pobierać z szybkością przekraczającą jedną siódmą całkowitej zawartości butli na godzinę. Dysze o wysokim przepływie przy dużych zadaniach cięcia mogą spowodować zwiększenie szybkości poboru poza ten próg, powodując przedostanie się acetonu (stabilizatora) do strumienia gazu, co stanowi poważne zagrożenie dla bezpieczeństwa i sprzętu. Wybór rozmiaru końcówki jest zatem również decyzją zarządzającą cylindrem w przypadku pracy o dużej wydajności.
Konstrukcja końcówki jednoczęściowej czy dwuczęściowej: czego potrzebujesz
Przejdź się po ofercie dowolnego dostawcy spawania przemysłowego, a na półce znajdziesz dwie różne konstrukcje końcówek. Zrozumienie, co je oddziela, decyduje o tym, który z nich należy do Twojej pochodni.
A jednoczęściowa końcówka jest wykonany z pojedynczego kęsa miedzi. Przecinający kanał tlenowy przebiega przez środek; otaczają go otwory podgrzewania wstępnego, wszystkie odlane w tym samym korpusie. Taka konstrukcja zapewnia końcówce wąskie tolerancje wymiarowe – kanały gazowe są precyzyjne i spójne od momentu produkcji. Jednoczęściowe końcówki są standardem w pracy z tlenem i acetylenem, ponieważ wysoka temperatura płomienia i stosunkowo wysokie ciśnienie acetylenu są dobrze dopasowane do przewodności cieplnej litej miedzi. Końcówka skutecznie rozprasza ciepło, jest odporna na odrzut i utrzymuje kalibrację przez wiele godzin pracy, jeśli jest właściwie konserwowana.
A dwuczęściowa końcówka składa się z zewnętrznej miedzianej powłoki i oddzielnego elementu wewnętrznego, tworzących szereg rowków płomienia podgrzewanego pomiędzy obydwoma elementami. Konstrukcja ta została opracowana specjalnie dla paliw wolniej spalających się – propanu, gazu ziemnego, propylenu i MAPP – które wymagają dłuższej drogi płomienia przed podgrzewaniem i dłuższego czasu mieszania, zanim gaz opuści powierzchnię końcówki. Rowkowana konstrukcja zwiększa powierzchnię styku gazu ze wstępnie zmieszanym tlenem, kompensując niższą temperaturę płomienia tych paliw poprzez wydłużenie strefy spalania. Dwuczęściowe końcówki na acetylen powodują nadmierny zapłon, ponieważ paliwo spala się, zanim konieczne będzie wymieszanie; jednoczęściowe końcówki na propan ograniczają płomień o wymaganej geometrii mieszania.
Praktyczna zasada: jeśli Twój zestaw spala acetylen, używaj jednoczęściowych końcówek. Jeśli przepuszczasz propan, gaz ziemny lub propylen w układzie tlenowo-paliwowym, użyj dwuczęściowych końcówek przeznaczonych dla tego paliwa. Nigdy nie należy zakładać, że końcówki są kompatybilne krzyżowo z różnymi rodzajami paliwa, nawet jeśli gwint i gniazdo wydają się pasować do korpusu palnika.
Rozmiar końcówki i kryza: Dopasowane do grubości metalu
Rozmiar końcówki do cięcia tlenowo-acetylenowego zależy od jednej podstawowej zmiennej: grubości ciętego metalu. Numer rozmiaru – w zakresie od najmniejszego 000 do 8 największego w systemach większości producentów – odpowiada średnicy otworu tlenu tnącego w środku końcówki. Jest to otwór dostarczający strumień tlenu pod wysokim ciśnieniem, który faktycznie wykonuje cięcie; otaczające go otwory podgrzewania wstępnego jedynie doprowadzają stal do temperatury zapłonu. Rozmiar końcówki jest zawsze wybierany na podstawie średnicy otworu tlenu tnącego, a nie rozmiaru otworu do podgrzewania wstępnego.
| Rozmiar końcówki | Grubość metalu | Cięcie O₂ (PSI) | Acetylen (PSI) | Prędkość jazdy (IPM) |
|---|---|---|---|---|
| 000 | Do 1/8" | 20–25 | 3–5 | 28–32 |
| 00 | 1/4" | 20–25 | 3–5 | 27–30 |
| 0 | 3/8"–1/2" | 20–35 | 3–5 | 20–28 |
| 1 | 3/4" | 30–35 | 3–5 | 17–21 |
| 2 | 1"–1-1/2" | 35–45 | 3–7 | 13–19 |
| 3 | 2"–2-1/2" | 40–50 | 4–10 | 10–15 |
| 4 | 3" | 40–50 | 5–10 | 9–12 |
| 5 | 4"–12" | 45–80 | 5–15 | Różnie |
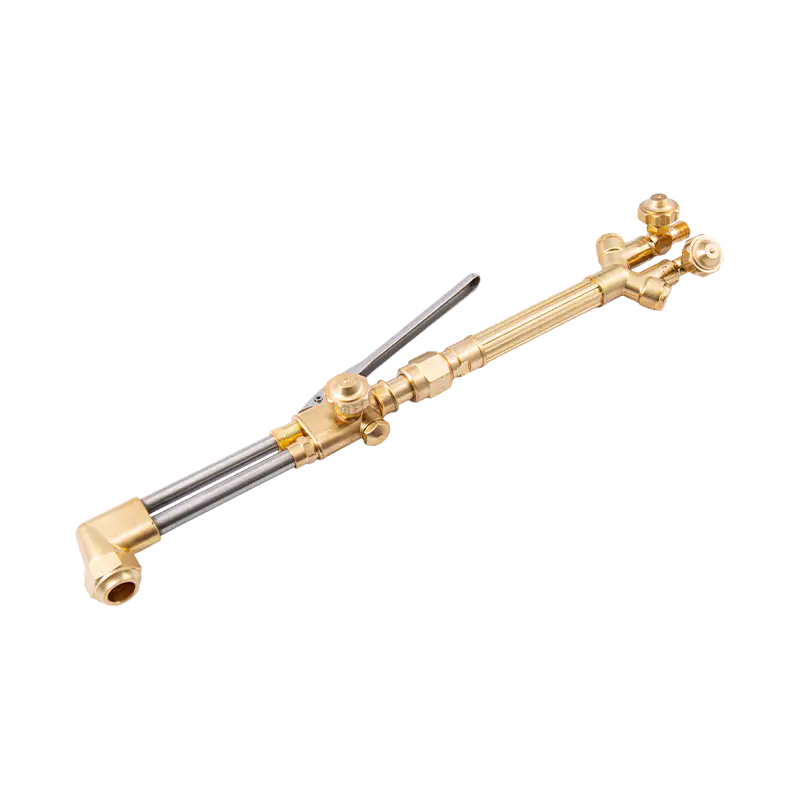
Operatorzy często przeoczają punkt krytyczny: Rozmiar końcówek nie jest ujednolicony u różnych producentów . Końcówka rozmiaru 2 jednej marki może mieć inną średnicę otworu niż końcówka rozmiaru 2 innej marki. Zawsze odwołuj się do tabeli wskazówek producenta palnika, zamiast zakładać równoważność liczbową między markami. Do ciężkich zastosowań konstrukcyjnych wymagających stałych cięć o dużej wydajności, Wytrzymała końcówka ręcznego palnika acetylenowego do wymagających cięć został zaprojektowany z geometrią kryzy i gatunkiem miedzi, aby utrzymać przepływ tlenu pod wysokim ciśnieniem bez przedwczesnej erozji kanału tnącego.
Jeden błąd w doborze, którego należy unikać: wybór zbyt dużej końcówki, aby „uzyskać więcej ciepła”. Końcówka zbyt duża w stosunku do ciętego materiału zapewnia więcej ciepła wstępnego niż to konieczne, utlenia krawędzie nacięcia, zwiększa zużycie paliwa i zwiększa ryzyko wystąpienia pożaru, gdy zmniejszona prędkość gazu spadnie poniżej prędkości rozprzestrzeniania się płomienia. Dopasowanie końcówki do materiału jest bardziej wydajne i zapewnia czystsze, węższe nacięcie.
Cięcie, żłobienie i podgrzewanie: objaśnienie trzech typów końcówek
Typ końcówki — niezależnie od rozmiaru końcówki — określa, co faktycznie palnik robi z metalem. Systemy tlenowo-acetylenowe wykorzystują trzy funkcjonalnie różne konfiguracje końcówek, a pomieszanie ich skutkuje słabymi wynikami i potencjalnym zagrożeniem bezpieczeństwa.
Wskazówki dotyczące cięcia to standardowa konfiguracja: centralnie tnący strumień tlenu otoczony czterema do sześciu portami podgrzewania wstępnego rozmieszczonymi symetrycznie wokół niego. Płomień rozgrzania wstępnego doprowadza powierzchnię stali do temperatury rozpałki (około 870°C / 1600°F w przypadku stali miękkiej), w którym to momencie otwarcie dźwigni tlenu tnącego kieruje strumień pod wysokim ciśnieniem, który utlenia się i wyrzuca stopiony metal w dół przez szczelinę. Końcówki te są przeznaczone do czystych, przelotowych cięć w stali miękkiej i niskostopowej. Nie nadają się do stali nierdzewnej, aluminium ani żeliwa przy użyciu standardowego procesu cięcia tlenowego – materiały te wymagają alternatywnych procesów.
Wskazówki dotyczące żłobienia zastosować zasadniczo inną geometrię kryzy. Zamiast wąskiego, okrągłego strumienia tnącego, końcówka żłobiąca wytwarza szeroki, wachlarzowaty lub wydłużony strumień tlenu, którego zadaniem jest usuwanie materiału z powierzchni, a nie przecinanie go. Tworzy to rowek w kształcie litery U w metalu nieszlachetnym, przydatny do usuwania defektów spoin, przygotowywania połączeń do ponownego spawania i wycinania krawędzi płyt. The końcówki do żłobienia tlenowo-acetylenowego do usuwania materiału są zbudowane z wydłużoną geometrią portu wymaganą do utrzymania stabilnego, kontrolowanego żłobienia przy prędkości jazdy operatora. Użycie końcówki tnącej do żłobienia powoduje powstanie szorstkiego, nierównego rowka i szybkie uszkodzenie powierzchni końcówki.
Wskazówki dotyczące ogrzewania całkowicie wyeliminować kanał tlenu tnącego. Dostarczają wyłącznie płomień podgrzewania wstępnego o dużej objętości – bez strumienia tnącego – co czyni je właściwym narzędziem do odprężania, gięcia, prostowania, lutowania twardego i wstępnego podgrzewania grubych spawów przed spawaniem łukowym. The Końcówki do podgrzewania palników tlenowo-acetylenowych i propanowych są dostępne w konfiguracjach z wieloma portami, aby dopasować rozkład ciepła wymagany do różnych zastosowań grzewczych — od wąskiego, skoncentrowanego ogrzewania do operacji gięcia po ogrzewanie szerokopowierzchniowe w celu odprężenia naprężeń w dużych produkcjach.
Ustawienia ciśnienia według rozmiaru końcówki
Prawidłowe ustawienie ciśnienia gazu jest równie ważne, jak wybór właściwej końcówki — ustawienie zbyt małego ciśnienia powoduje słabe, utleniające cięcie; zbyt duże ustawienie powoduje marnowanie gazu, poszerza rzaz i może powodować turbulencje w strumieniu cięcia, które powodują szorstkość powierzchni cięcia.
Ogólne ramy: ciśnienie tlenu skaluje się wraz z rozmiarem końcówki i grubością materiału, podczas gdy ciśnienie acetylenu pozostaje w wąskim zakresie niezależnie od rozmiaru końcówki. Ciśnienie acetylenu na reduktorze nigdy nie powinno przekraczać 15 PSI – powyżej tego progu gaz staje się niestabilny i ryzyko wybuchu znacznie wzrasta. W większości prac związanych z cięciem produkcyjnym stosuje się acetylen pod ciśnieniem od 3 do 10 PSI, w zależności od rozmiaru końcówki, przy czym większe rozmiary końcówek znajdują się w górnej części.
Tlen działa w znacznie szerszym zakresie. Końcówki z cienkiego materiału (000–0) zazwyczaj pracują z tlenem tnącym pod ciśnieniem 20–35 PSI; końcówki średniego zasięgu (1–2) zwykle używają 30–45 PSI; końcówki o dużej średnicy do obróbki płyt (3–5) mogą wymagać ciśnienia 40–60 PSI lub więcej. Tlen do podgrzewania wstępnego — w przypadku gdy konstrukcja palnika oddziela dopływ tlenu do podgrzewania i cięcia — jest ustawiony na niższą wartość niż tlen do cięcia, zwykle 3–17 PSI, w zależności od rozmiaru końcówki. W przypadku miarodajnego odniesienia do ciśnienia w podziale na rozmiar końcówki, średnicę kryzy i prędkość skrawania, Wykres końcówek palnika do cięcia Harris obejmujący wybór rozmiaru końcówki, ustawienia ciśnienia i referencje dotyczące jakości cięcia zapewnia dane producenta mające zastosowanie do większości standardowych serii końcówek.
Zawsze ustawiaj ciśnienia przy otwartych zaworach palnika i przepływającym gazie, a nie przy zamkniętych zaworach. Odczyty ciśnienia statycznego nie mają znaczenia przy ustawianiu ciśnień roboczych; ciśnienie tłoczenia reduktora spada pod wpływem przepływu i to ciśnienie robocze decyduje o jakości płomienia na końcówce.
Konserwacja końcówek, czyszczenie i kiedy je wymienić
Zanieczyszczona lub uszkodzona końcówka jest najczęstszą przyczyną złej jakości cięcia, którą operatorzy błędnie przypisują ciśnieniu gazu lub technice. Konserwacja końcówek jest prosta, ale wymaga odpowiednich narzędzi i konsekwentnej praktyki.
Nagromadzenie węgla w portach podgrzewania jest najczęstszym problemem. Odpryski powstałe w procesie cięcia w połączeniu z ustawieniami płomienia o nieco większej zawartości paliwa powodują osadzanie się węgla wewnątrz otworów i na powierzchni końcówki. Ogranicza to przepływ gazu, zniekształca wzór płomienia podczas podgrzewania wstępnego i powoduje nieprzewidywalne uniesienie lub zgaszenie płomienia. Oczyść porty podgrzewania wstępnego za pomocą środka do czyszczenia końcówek dostosowanego do średnicy portu, a nie wiertła, które usuwa miedź i powiększa otwór. Kanał tlenu tnącego należy oczyścić gładkim drutem, który pasuje bez użycia siły; jakiekolwiek powiększenie otworu tnącego zmienia charakterystykę przepływu, dla której kalibrowano końcówkę.
Stan czoła końcówki liczy się jednakowo. Aby zapewnić gazoszczelność, powierzchnia przylegania końcówki w miejscu styku z głowicą palnika musi być czysta i nieuszkodzona. Końcówka, która przecieka na gnieździe, powoduje nieregularne zachowanie płomienia i stwarza ryzyko pożaru. Jeśli na czole końcówki widać erozję, wżery lub uszkodzenia spowodowane przepaleniem w wyniku cofnięcia się płomienia, końcówkę należy wymienić, a nie ponownie szlifować. Ponowne szlifowanie zmienia geometrię otworu podgrzewania wstępnego i nie jest zalecane do precyzyjnych prac związanych z cięciem.
Cofanie się płomienia — gdy płomień przemieszcza się z powrotem do korpusu palnika — jest najpoważniejszym zdarzeniem związanym z bezpieczeństwem związanym z końcówką. Wytwarza syczący lub piszczący dźwięk, widoczny płomień na głowicy palnika i szybkie przegrzewanie się rękojeści. Jeżeli nastąpi cofnięcie płomienia, natychmiast zamknij oba zawory palnika, a następnie zawory butli. Przed ponownym zapaleniem sprawdź końcówkę, korpus palnika i węże. Odpowiednio dopasowany przerywacz płomienia acetylenowo-tlenowego do ochrony palnika zainstalowany na wlotach palnika zawiera i gasi płomienie zanim dotrą do węży lub cylindrów — niezbędny element bezpieczeństwa w każdej instalacji tlenowo-acetylenowej pracującej w pobliżu ograniczeń projektowych.