Temperatura wytwarzana przez palnik do cięcia jest jedną z najczęściej cytowanych i najczęściej źle rozumianych liczb w procesie cięcia tlenowego. Ludzie pytają, jak nagrzewa się palnik do cięcia, otrzymują liczbę w tysiącach stopni i zakładają, że im więcej, tym lepiej. Rzeczywistość jest bardziej zniuansowana: temperatura płomienia jest jednym z czynników wpływających na wydajność cięcia, ale nie jedynym i nie zawsze najważniejszym. Zrozumienie, co właściwie oznaczają wartości temperatury, pomoże Ci wybrać właściwy gaz, odpowiednią końcówkę i ustawienie odpowiednie do wykonywanej pracy.
Jak gorąco nagrzewa się palnik do cięcia?
Rozgrzej wstępnie płomień palnika do cięcia — pierścień płomienia otaczający końcówkę tnącą przed włączeniem dźwigni tlenu tnącego — osiąga temperaturę od 4400°F do 6000°F (około 2400°C do 3300°C), w zależności od użytego gazu palnego i stosunku tlenu do paliwa w mieszance. Gama ta obejmuje wszystkie popularne konfiguracje cięcia tlenowo-paliwowego, od propanu w dolnej części do acetylenu tlenowego w górnej części.
Płomień podgrzewania wstępnego służy konkretnemu celowi: podniesieniu metalu nieszlachetnego do temperatury rozpalenia, która w przypadku miękkiej stali węglowej wynosi około 1600°F (870°C). W tej temperaturze stal osiąga jasnopomarańczowy kolor i zaczyna pojawiać się iskra na krawędzi powierzchni. Dopiero w tym momencie metal jest gotowy do cięcia. Kiedy operator otwiera dźwignię tlenu tnącego, do wstępnie nagrzanego obszaru wprowadzany jest strumień czystego tlenu pod wysokim ciśnieniem i rozpoczyna się właściwe cięcie.
Co ważne, sam strumień tlenu tnącego nie podnosi znaczącej temperatury płomienia . Jego zadaniem jest inicjowanie i podtrzymywanie reakcji chemicznej pomiędzy tlenem i żelazem w stali. To właśnie ta reakcja — a nie płomień pochodni — wykonuje rzeczywistą pracę cięcia.
Dlaczego temperatura palnika do cięcia to tylko część historii
Rozróżnienie między temperaturą płomienia a mocą cieplną jest zrozumiałe dla doświadczonych operatorów cięcia, ale początkujący często go nie zauważają. Temperatura mierzy, jak gorący jest płomień w jego rdzeniu. Moc cieplna – mierzona w BTU na stopę sześcienną zużytego gazu – mierzy, ile energii cieplnej płomień przekazuje do przedmiotu obrabianego w czasie. Są one powiązane, ale nie identyczne, a optymalizacja jednego nie powoduje automatycznej optymalizacji drugiego.
Acetylen wytwarza najgorętszy płomień tlenowo-paliwowy ze wszystkich powszechnie dostępnych gazów, ale jego całkowita moc cieplna (zawartość BTU) jest niższa niż w przypadku propylenu i propanu, ponieważ spala się szybciej przy mniejszej objętości paliwa. Płomień propylenu pali się nieco chłodniej niż acetylen, ale jego zewnętrzny stożek płomienia zapewnia znacznie większą zawartość BTU, co oznacza, że w niektórych zastosowaniach może efektywniej nagrzewać większą masę stali, nawet jeśli temperatura szczytowa jest niższa.
Sam proces cięcia jest również zasadniczo chemiczny, a nie termiczny. Gdy stal osiągnie temperaturę rozpalania, tnący strumień tlenu utlenia żelazo, w zasadzie spalając je, w reakcji egzotermicznej, która generuje własne ciepło. Płomień rozgrzania palnika podtrzymuje tę reakcję, gdy palnik porusza się wzdłuż cięcia, ale energia napędzająca cięcie jest w dużej mierze samopodtrzymująca po ustaleniu. Z tego powodu palnik do cięcia nie przetapia stali tak po prostu, jak mógłby oczekiwać spawacz: lecz chemicznie przekształca wąską ścieżkę żelaza w ciekły tlenek żelaza (żużel), który jest wydmuchiwany z szczeliny pod ciśnieniem tlenu.
Porównanie temperatur paliwa gazowego
Zdecydowaną większość zastosowań cięcia tlenowego stanowią cztery gazy. Ich charakterystyka temperatury i mocy cieplnej różni się w sposób, który sprawia, że każdy z nich lepiej nadaje się do określonych zadań:
| Paliwo gazowe | Temperatura płomienia (z O₂) | Płomień pierwotny BTU/ft³ | Najlepsza aplikacja |
|---|---|---|---|
| Acetylen | ~5600°F (3100°C) | ~507 BTU/ft³ | Szybkie nagrzewanie, stal cienka i średnia, precyzyjne cięcie |
| Propylen | ~2930°C (5300°F) | ~440 BTU/ft3 (podstawowy); wysokie średnie | Gruba stal, cięcie ukośne, cięcie złomu, efektywność kosztowa |
| Propan | ~4600°F (2540°C) | ~255 BTU/ft³ (podstawowy) | Grube ogrzewanie stali, powolne cięcie, podgrzewanie dużych części |
| MAPP / MAP-Pro | ~2930°C (5300°F) | Podobny do propylenu | Nagrzewanie małych części, lutowanie twarde, cięcie zanurzeniowe pod wysokim ciśnieniem |
Należy pamiętać, że wartości BTU różnią się w zależności od źródła i metody pomiaru. Powyższe liczby odzwierciedlają pierwotne uwalnianie ciepła (stożek wewnętrzny), które jest najbardziej odpowiednią wartością dla prędkości podgrzewania wstępnego. Dodatkowym czynnikiem jest zawartość BTU w płomieniu wtórnym (stożku zewnętrznym), szczególnie istotnym w przypadku propylenu, który zapewnia ponad dwukrotnie większą moc BTU płomienia wtórnego acetylenu.

Acetylen: najgorętszy płomień, najszybsze podgrzanie
Acetylen tlenowo-acetylenowy wytwarza najwyższą temperaturę płomienia spośród wszystkich powszechnie stosowanych gazów do cięcia — około 3100°C (5600°F) przy stosunku tlenu do paliwa wynoszącym 1:1. Przekłada się to bezpośrednio na najkrótszy czas wstępnego nagrzewania, co ma znaczenie w środowiskach produkcyjnych, gdzie czas cyklu cięcia wpływa na wydajność. Do precyzyjnej pracy na cieńszych materiałach wewnętrzny stożek skoncentrowany acetylenu zapewnia ukierunkowane ciepło przy minimalnym rozproszeniu, redukując strefy wpływu ciepła na częściach, w których dokładność wymiarowa ma kluczowe znaczenie.
Acetylen ma dwa istotne ograniczenia. Po pierwsze, nigdy nie wolno go używać przy ciśnieniu przekraczającym 15 PSI – powyżej tego progu gaz staje się niestabilny i może wybuchowo rozkładać się bez źródła zapłonu. Ten pułap ciśnieniowy ogranicza maksymalne osiągalne natężenie przepływu, co z kolei ogranicza prędkość cięcia bardzo grubej blachy. Po drugie, większa tendencja acetylenu do cofania się płomienia w porównaniu z gazami alternatywnymi oznacza, że przerywacze płomienia nie są opcjonalne — stanowią wymóg bezpieczeństwa w przypadku każdej konfiguracji tlenowo-acetylenowej. Gaz jest również dostępny wyłącznie w butlach o maksymalnej pojemności około 400 stóp sześciennych, co sprawia, że utrzymanie dostaw w przypadku operacji cięcia na dużą skalę jest droższe.
Propan i propylen: niższa temperatura, wyższe BTU
Propan spala się w temperaturze około 4600°F (2540°C) z tlenem — znacznie chłodniejszym niż acetylen — ale jego wysoka zawartość BTU w płomieniu wtórnym sprawia, że jest on skuteczny do podgrzewania dużych mas stali i cięcia grubych blach przy niższych prędkościach. Dłuższy wymagany czas nagrzewania wstępnego jest akceptowanym kompromisem w zastosowaniach, w których jakość cięcia ciężkich sekcji ma większe znaczenie niż prędkość cyklu. Propan jest powszechnie dostępny, można go dostarczać luzem lub rurociągiem i jest znacznie tańszy niż acetylen w przeliczeniu na jednostkę dostarczonego ciepła.
Propylen zajmuje pozycję środkową: jego temperatura płomienia wynosząca około 5300°F (2930°C) jest bliska acetylenowi, ale jego całkowita zawartość BTU – obejmująca płomień pierwotny i wtórny – jest w przybliżeniu dwukrotnie większa niż acetylenu na stopę sześcienną gazu. Ta kombinacja sprawia, że propylen jest preferowanym wyborem do cięcia grubej stali, cięcia ukośnego, przetwarzania złomu i zastosowań natryskiwania płomieniowego. Jest także około 50% tańszy niż acetylen, 20 razy bardziej stabilny (z bardzo małą tendencją do cofania się płomienia), a jedna 100-funtowa butla z propylenem może zastąpić około pięciu dużych butli z acetylenem w typowych zastosowaniach cięcia. W przypadku operacji, które obecnie wykorzystują acetylen do ogólnego cięcia i chcą obniżyć koszty gazu bez znaczącej utraty wydajności, najbardziej bezpośrednią alternatywą jest propylen.
Zarówno propan, jak i propylen wymagają końcówek palnika w kształcie wtryskiwacza, a nie końcówek o jednakowym ciśnieniu stosowanych w przypadku acetylenu. Użycie niewłaściwego typu końcówki w zależności od używanego gazu pogarsza jakość cięcia i może stwarzać zagrożenia dla bezpieczeństwa — wybór końcówki musi być dostosowany do gazu palnego.
Jak końcówka tnąca wpływa na dostarczanie ciepła
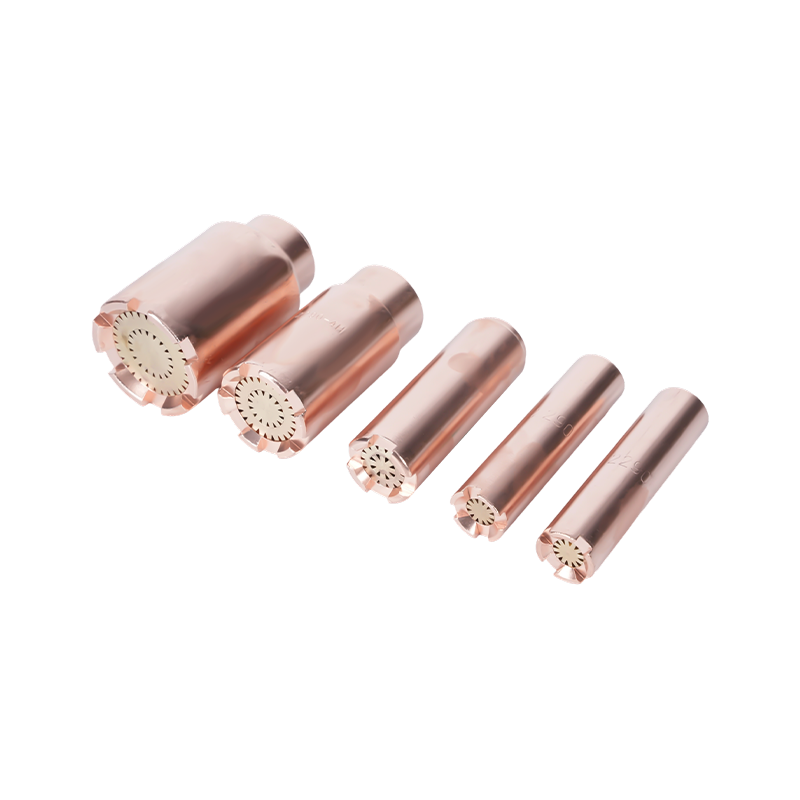
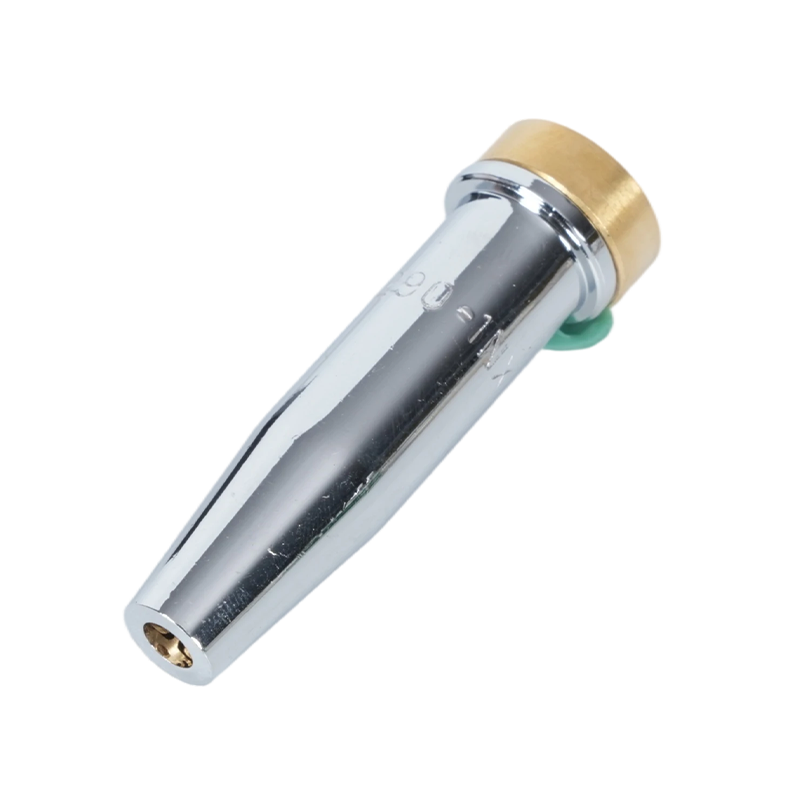
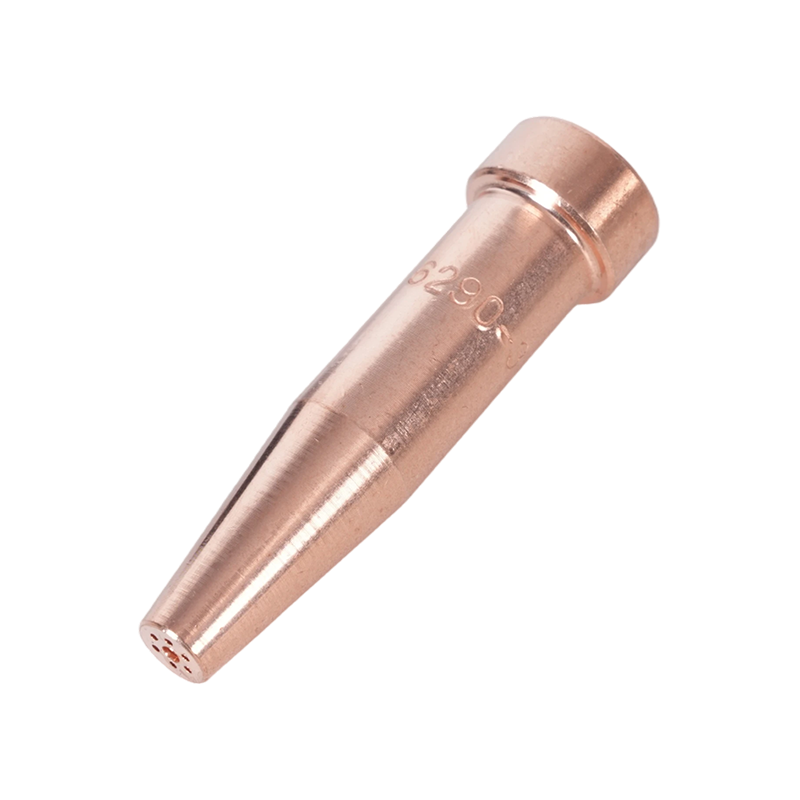
Końcówka tnąca to element, który przekształca ciśnienie i przepływ gazu w efektywny płomień podgrzewający i tnący strumień tlenu. Jego konstrukcja — liczba, rozmiar i kąt otworów podgrzewania wstępnego oraz średnica centralnego otworu tlenu tnącego — określa w praktyce sposób dostarczania temperatury płomienia do przedmiotu obrabianego, niezależnie od teoretycznych możliwości samego gazu.
Końcówka, która jest zbyt mała do danego zastosowania, ogranicza przepływ tlenu i wydłuża czas podgrzewania powyżej wymaganej temperatury gazu. Końcówka, która jest zbyt duża dla cienkiego materiału, rozprowadza ciepło na większym obszarze niż jest to konieczne, zwiększając zniekształcenia i pogarszając jakość cięcia. Zużyte lub uszkodzone końcówki — z powiększonymi lub zdeformowanymi otworami w wyniku powtarzających się cykli cieplnych lub niewłaściwego czyszczenia — wytwarzają nieregularny płomień, który nie jest w stanie utrzymać stałej temperatury rozpalania na całej ścieżce cięcia, co prowadzi do ostrych krawędzi i niezaciętych miejsc, niezależnie od tego, jak gorący jest teoretycznie płomień.
Materiał końcówki również ma znaczenie: końcówki wyprodukowane z zachowaniem precyzyjnych tolerancji kryzy zachowują stałą charakterystykę przepływu przez cały okres użytkowania, podczas gdy końcówki niższej jakości mogą wykazywać różnice wymiarowe, które powodują niespójne wyniki od pierwszego użycia. Końcówki palnika do cięcia acetylenowego przeznaczone do cięcia tlenem w wysokiej temperaturze zostały zaprojektowane z uwzględnieniem geometrii kryzy i specyfikacji materiałowych, jakich wymagają wymagania dotyczące ciśnienia i temperatury tlenu i acetylenu. W przypadku instalacji na propan i paliwa alternatywne, końcówki palnika do cięcia propanem do konfiguracji na paliwo alternatywne o wysokim BTU zastosować konstrukcję przypominającą wtryskiwacz, której alternatywne gazy o niższym ciśnieniu muszą zapewnić prawidłowe wymieszanie paliwa z tlenem na końcówce.

Zarządzanie temperaturą w celu zapewnienia bezpiecznego i czystego cięcia
Obsługa palnika do cięcia w odpowiednim zakresie temperatur jest w równym stopniu kwestią bezpieczeństwa, jak i wydajności. Przegrzanie korpusu palnika — w wyniku nadmiernego zapłonu wstecznego (krótki płomień powraca do końcówki) lub cofnięcia się płomienia (płomień spalający się z powrotem do węża lub regulatora) — może uszkodzić sprzęt i stworzyć poważne zagrożenie.
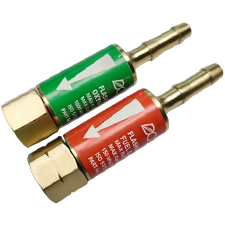
Wyrzut wsteczny zwykle wynika z dotknięcia końcówki przedmiotu obrabianego, nieprawidłowego ciśnienia gazu lub zabrudzonej lub uszkodzonej kryzy końcówki. Płomień gaśnie z ostrym trzaskiem i można go ponownie zapalić. Retrospekcja jest poważniejsza: płomień przemieszcza się z powrotem przez końcówkę do korpusu palnika i węża, powodując syczenie lub piszczenie i potencjalnie docierając do źródła gazu. Nowoczesne konfiguracje palników eliminują to ryzyko za pomocą ograniczników płomienia zwrotnego — urządzeń instalowanych pomiędzy wężem a korpusem palnika (lub regulatorem), które zawierają zawór zwrotny i wyłącznik termiczny, aby zatrzymać wsteczny przepływ gazu, zanim dotrze on do cylindrów. Ograniczniki płomienia zapewniające bezpieczną pracę palnika do cięcia są wymaganym elementem bezpieczeństwa w każdym układzie paliwowo-tlenowym – a nie opcjonalnym akcesorium – i powinny być regularnie sprawdzane pod kątem uszkodzeń lub zablokowania.
Zarządzanie temperaturą podczas cięcia obejmuje również utrzymywanie prawidłowej odległości palnika od miejsca pracy. Zbyt blisko i odpryski zanieczyszczają otwór końcówki i mogą spowodować odrzut; zbyt daleko, a płomień podgrzewania traci skuteczność, wydłużając czas podgrzewania i pogarszając jakość cięcia. Prawidłowa odległość odsunięcia różni się w zależności od rozmiaru końcówki i rodzaju gazu i jest podana w danych producenta końcówki dla każdego numeru końcówki.
Wybór odpowiedniej konfiguracji dla Twoich potrzeb temperaturowych
Praktycznym pytaniem nie jest: „który gaz pali się najgoręcej?” ale „która kombinacja gazu i końcówki skutecznie i bezpiecznie zapewnia odpowiednie ciepło dla mojego konkretnego materiału i zastosowania?” Odpowiedź zależy od grubości stali, wymaganej jakości cięcia, wielkości produkcji i dostępności gazu.
W przypadku cienkiej i średniej stali (do około 1 cala), gdzie jakość cięcia i prędkość są priorytetami, standardowym wyborem jest acetylen tlenowy z dopasowaną końcówką acetylenową. W przypadku cięcia grubych blach, przetwarzania złomu lub operacji o dużej objętości, gdzie koszt gazu jest znaczącym czynnikiem, propylen z odpowiednią końcówką wtryskiwacza zapewnia wydajność zbliżoną do acetylenu przy znacznie niższych kosztach operacyjnych. Do sporadycznego użytku lub w miejscach, gdzie zaopatrzenie w acetylen jest niepraktyczne, propan stanowi niezawodną alternatywę o odpowiedniej wydajności w przypadku większości zadań związanych z cięciem konstrukcyjnym.
Niezależnie od wybranej kombinacji gazu i końcówki, rękojeść palnika, osprzęt tnący i regulatory muszą być kompatybilne z tym gazem i przystosowane do występujących ciśnień. Kompletne zestawy palników do cięcia do konfiguracji cięcia tlenowego dostarczają dopasowane komponenty — uchwyt, nasadkę, końcówki i węże — które zaprojektowano tak, aby współpracowały przy prawidłowych ciśnieniach i natężeniach przepływu dla danego rodzaju gazu. Dla operatorów, którzy mają już rękojeść palnika i chcą dodać możliwość cięcia, przystawki tnące kompatybilne z głównymi systemami uchwytów palników umożliwiają dodanie funkcji cięcia bez wymiany pełnej konfiguracji — pod warunkiem, że osprzęt jest przystosowany do używanego paliwa gazowego.