Co robi dysza spawalnicza — i dlaczego jest to ważne
Każda spoina lub cięcie zaczyna się od płomienia lub łuku, ale żadna z nich nie może działać niezawodnie bez dyszy kierującej tym, co ją otacza. Dysza to końcowy punkt, przez który gaz osłonowy, gaz paliwowy lub tlen opuszcza korpus palnika i dociera do strefy roboczej. Jego zadanie wydaje się proste. W praktyce określa wszystko, od porowatości spoiny, przez jakość krawędzi cięcia, po częstotliwość przerw w usuwaniu odprysków ze sprzętu.
W procesach spawania łukowego w osłonie gazu, takich jak MIG/GMAW, dysza tworzy ochronną powłokę gazu osłonowego wokół jeziorka spawalniczego, blokując tlen i azot atmosferyczny przed zanieczyszczeniem stopionego metalu. Bez odpowiedniego pokrycia gazem spoina utlenia się, pojawia się porowatość i spadają właściwości mechaniczne. Podczas cięcia i spawania tlenowego dysza kontroluje geometrię samego płomienia — określając stosunek płomienia podgrzewającego do strumienia tlenu tnącego oraz rozprzestrzenianie się ciepła w elemencie obrabianym.
Zużyta, zatkana lub nieprawidłowo dobrana dysza nie tylko pogarsza jakość — zwielokrotnia koszty materiałów eksploatacyjnych i przestoje. Gromadzenie się odprysków ogranicza przepływ gazu, powodując turbulencje, które osłabiają pokrycie ekranujące. Otwór dyszy, który jest zbyt mały dla danego zastosowania, zwiększa przeciwciśnienie, zakłócając płomień lub łuk. Zrozumienie dyszy oznacza w praktyce zrozumienie połowy tego, co kontroluje stabilność procesu.
Typy dysz według procesu spawania
Dysze nie są wymienne w różnych procesach. Właściwym punktem wyjścia przy wyborze dowolnej dyszy jest określenie stosowanego procesu spawania lub cięcia — każdy z nich ma inną geometrię dyszy, wymagania materiałowe i funkcję.
Dysze MIG/GMAW to cylindryczne lub ukształtowane materiały eksploatacyjne, które mocuje się z przodu uchwytu MIG i otaczają końcówkę prądową. Ich podstawową funkcją jest kierowanie gazu osłonowego – zazwyczaj mieszanin bogatych w argon lub CO₂ – nad jeziorko spawalnicze. Występują w wersjach wsuwanych i gwintowanych. Dysze nakładane można szybciej zamontować i zdemontować, co ma znaczenie na liniach produkcyjnych o dużej wydajności; gwintowane dysze zapewniają bezpieczniejsze uszczelnienie gazowe i są mniej podatne na poluzowanie pod wpływem wibracji. Obydwa modele są dostępne w wersjach standardowych i o dużej wytrzymałości, przy czym ten ostatni ma grubsze ściany i izolatory przystosowane do zastosowań 400–600 A.
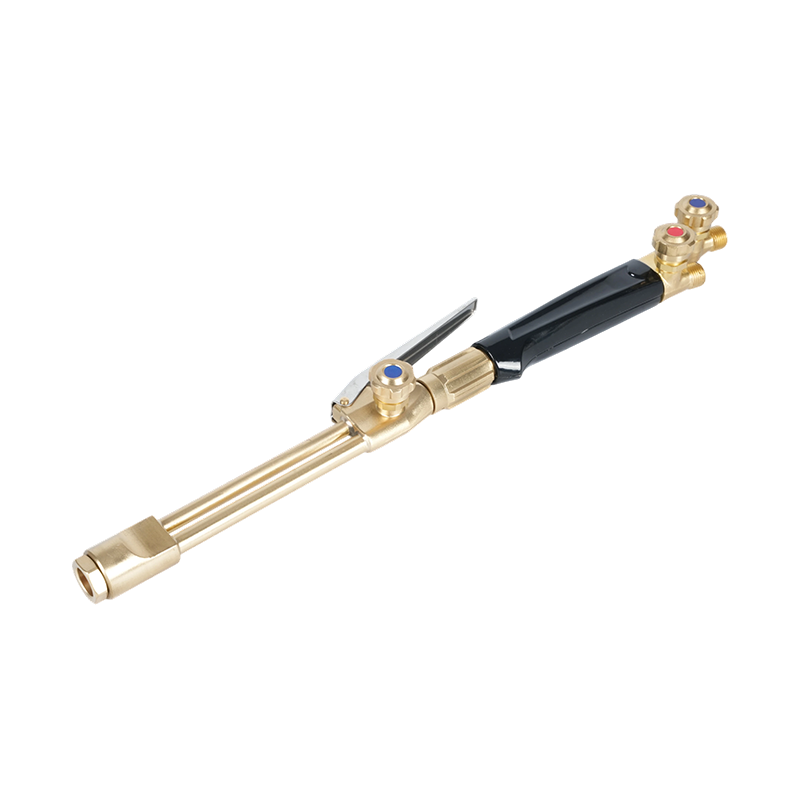
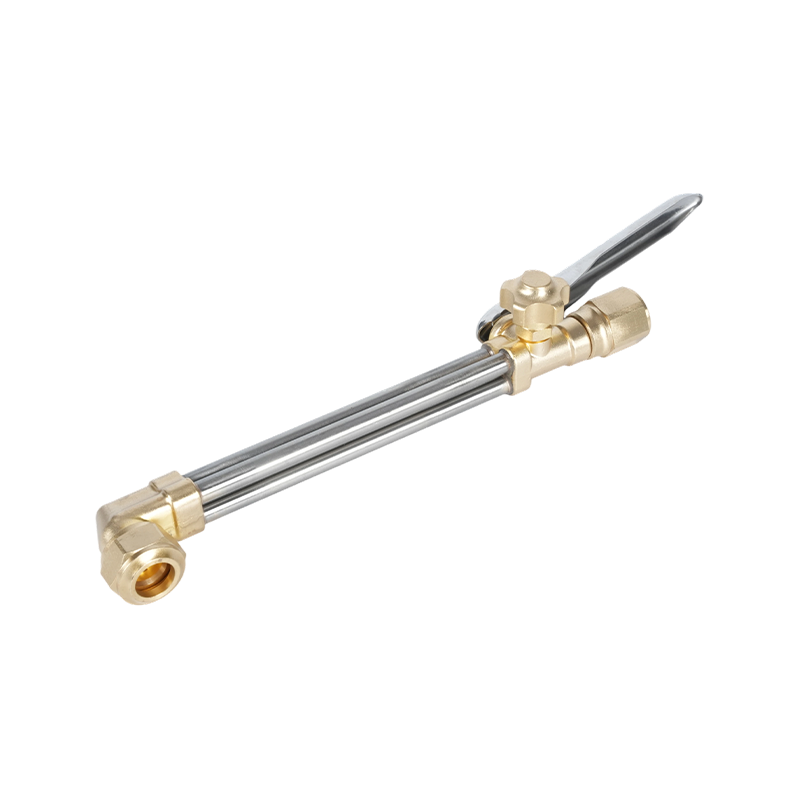
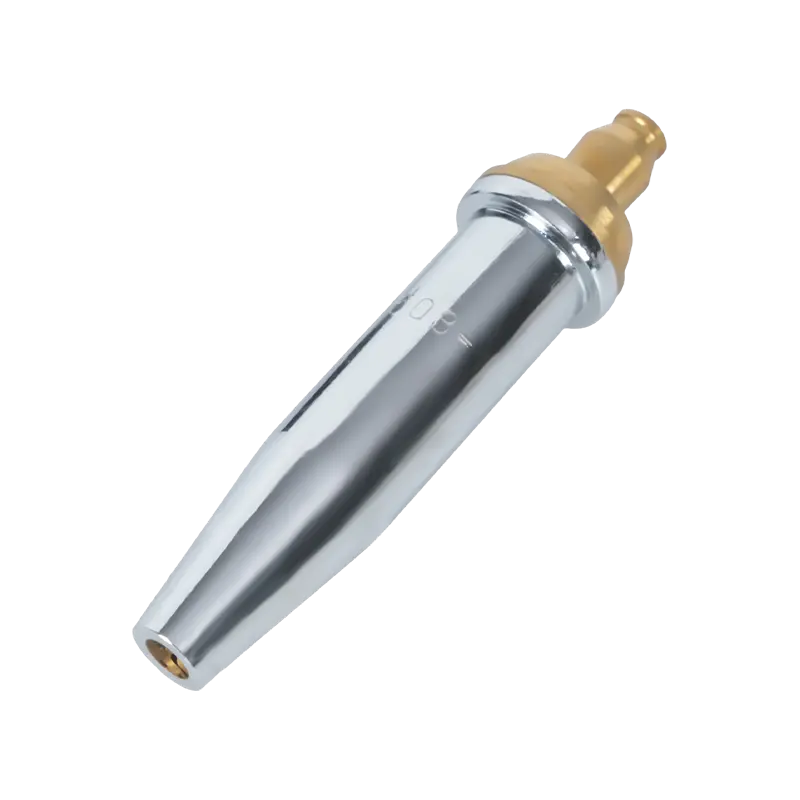
Dysze do cięcia i spawania tlenowego — często nazywane końcówkami tnącymi lub końcówkami palnika — działają inaczej. Zamiast osłaniać jeziorko spawalnicze, mieszają i kierują gaz paliwowy (acetylen lub propan) i tlen, aby wytworzyć precyzyjny płomień o wysokiej temperaturze. Końcówki tnące mają centralną kryzę tlenu pod wysokim ciśnieniem, otoczoną otworami płomienia do wstępnego podgrzewania; płomień podgrzewania wstępnego doprowadza stal do temperatury zapłonu, a strumień tnącego tlenu utlenia się i wyrzuca stopiony materiał. Końcówki palnika do cięcia acetylenowego do zastosowań tlenowo-paliwowych zapewniają najgorętszy płomień ze wszystkich popularnych paliw gazowych (około 3500°C), co czyni je pierwszym wyborem do cięcia grubszej stali i do zastosowań wymagających szybkiego podgrzewania wstępnego. Końcówki palnika do cięcia propanem zaprojektowane z myślą o stabilnym dostarczaniu płomienia działają przy niższej temperaturze płomienia, ale oferują szerszą, bardziej równomierną powłokę cieplną – szczególnie skuteczne przy nagrzewaniu, gięciu i cięciu cieńszych przekrojów, gdzie skoncentrowany płomień acetylenu mógłby powodować miejscowe odkształcenia. W przypadku zastosowań skupiających się wyłącznie na ogrzewaniu, a nie na cięciu, końcówki grzewcze umożliwiające kontrolowaną dystrybucję płomienia posiadają wiele portów podgrzewania wstępnego rozmieszczonych tak, aby równomiernie rozprowadzać ciepło na większej powierzchni, bez centralnego kanału tlenowego tnącego.
Dysze TIG/GTAW (zwane także przyssawkami gazowymi lub tulejami zaciskowymi) kierują gaz osłonowy argonem wokół elektrody wolframowej. Są one zazwyczaj wykonane z ceramiki z tlenku glinu, szkła lub soczewek gazowych. W przeciwieństwie do dysz MIG, przyssawki TIG nie stykają się z materiałem obrabianym i są wybierane przede wszystkim na podstawie średnicy wolframu, dostępu do złącza oraz konieczności laminarnego lub rozproszonego przepływu gazu. Zespoły soczewek gazowych — w których zastosowano wstawkę siatkową w celu utworzenia bardziej laminarnego słupa gazu — są preferowane w przypadku prac precyzyjnych i spawania w pozycjach przesuniętych, gdzie krytyczne znaczenie ma spójna osłona.

Wyjaśnienie kształtów dysz i rozmiarów otworów
W każdej kategorii procesu geometria dyszy ma bezpośredni wpływ na pokrycie gazem, dostępność połączeń i usuwanie odprysków. W przypadku spawania MIG cztery kształty obejmują większość zastosowań:
- Cylindryczny (prosty): Otwór o stałej średnicy od podstawy do końcówki. Zapewnia maksymalną objętość przepływu gazu i jest standardowym wyborem w przypadku spoin płaskich lub poziomych bez ograniczeń dostępu. Rozmiary otworów wahają się od ⅜” do ⅞” (około 10–22 mm) i z reguły średnica otworu powinna rosnąć wraz z natężeniem prądu — większe otwory umożliwiają większe natężenie przepływu gazu potrzebne do pokrycia szerszych i gorętszych jeziorek spawalniczych.
- Forma butelki (wąskie gardło): Schodzi do mniejszej średnicy zewnętrznej w pobliżu końca roboczego. Zredukowany profil poprawia widoczność i dostęp do ograniczonych stawów. Szczególnie dobrze nadaje się do spawania zautomatyzowanego i zrobotyzowanego, ponieważ wąska końcówka łatwiej przechodzi przez uchwyty i może być skuteczniej czyszczona za pomocą stanowisk rozwiercania palnikowego.
- Krótki i długi stożek: Stopniowe zwężanie się od podstawy w kierunku końcówki. Dobry dostęp do złącza i lepsze pokrycie gazem niż w przypadku butli. Do spawania rur i połączeń narożnych preferowane są długie stożki; krótkie stożki równoważą dostępność z wydajnością przepływu gazu w zastosowaniach ogólnych.
- Stożkowy: Szerszy, rozszerzający się na zewnątrz profil na czubku. Maksymalizuje obszar pokrycia gazem — przydatny w przypadku szerszych jeziorek spawalniczych, wyższych dopływów ciepła oraz podczas spawania metali ocynkowanych, które wytwarzają duże, wybuchowe odpryski. Szerszy otwór wylotowy sprawia również, że rozwiercanie za pomocą stacji czyszczenia palnika jest bardziej efektywne w konfiguracjach zrobotyzowanych.
W przypadku końcówek do cięcia tlenowego geometria otworu określa kształt strumienia tlenu tnącego i wzór nagrzewania wstępnego. Liczby rozmiaru końcówki odpowiadają grubości ciętego materiału — większe liczby oznaczają większe otwory tlenu i wyższe zużycie gazu, odpowiednie dla grubszej stali. Według Specyfikacja AWS dotycząca gazów osłonowych do spawania i ich klasyfikacja skład gazu i natężenie przepływu to parametry znormalizowane, co oznacza, że geometria otworu dyszy musi być dopasowana do rodzaju gazu i stosowanego ciśnienia, a nie wybierana osobno.
Przewodnik po materiałach: opcje mosiądzu, miedzi i platerowania
Materiał dyszy reguluje dwie rzeczy: odporność na odpryski i zarządzanie temperaturą. Te dwie właściwości często działają w przeciwnych kierunkach, w zależności od zastosowania, dlatego żaden pojedynczy materiał nie dominuje we wszystkich przypadkach użycia.
Mosiądz zapewnia lepszą odporność na odpryski niż goła miedź w zastosowaniach o niższym natężeniu prądu (100–300 amperów). Odpryski nie przylegają tak łatwo do powierzchni mosiężnych, co oznacza dłuższe odstępy między czyszczeniami. Jednakże mosiądz ma niższą temperaturę mięknienia niż miedź — przy wyższych natężeniach prądu lub dłuższym czasie zaświecenia łuku mosiężna dysza może odkształcić się pod wpływem długotrwałego ciepła, przez co nie nadaje się do ciężkich prac. Stosowany jako wkładka w miedzianym korpusie, mosiądz pomaga utrzymać wewnętrzną średnicę dyszy w miarę upływu czasu, wydłużając żywotność w zastosowaniach o umiarkowanych temperaturach.
Miedź przewodzi ciepło skuteczniej niż mosiądz, co czyni go lepszym wyborem w przypadku długotrwałej pracy w wysokich temperaturach (powyżej 300 amperów) i dłuższych cykli spawania. Miedziane dysze szybciej pochłaniają i odprowadzają ciepło, zmniejszając ryzyko odkształceń termicznych. Wytrzymałe dysze miedziane — z grubszymi ściankami i izolatorami — są standardem w zastosowaniach 400–600 A w konstrukcjach konstrukcyjnych i spawaniu blach grubych. W przypadku końcówek do cięcia tlenowego standardowym materiałem są miedź lub wysokiej jakości stopy miedzi właśnie ze względu na ich zdolność do wytrzymywania ekstremalnych temperatur płomienia tnącego bez deformacji lub erozji geometrii kryzy.
Niklowane i chromowane dysze łączą rdzeń miedziany z powłoką powierzchniową, która jest bardziej odporna na przyleganie odprysków niż czysta miedź lub mosiądz. Powłoka zapewnia również pewne korzyści w zakresie izolacji termicznej. Ich głównym zastosowaniem jest spawanie zrobotyzowane i zautomatyzowane, gdzie długie, nieprzerwane cykle spawania są rutyną, a minimalizacja przestojów na czyszczenie bezpośrednio wpływa na wydajność. Dłuższa żywotność uzasadnia ich wyższy koszt początkowy w środowiskach produkcyjnych o dużej skali.
Ceramiczny Dysze reprezentują nowszą kategorię, używaną głównie w spawaniu TIG i niektórych specjalistycznych zastosowaniach MIG. Ich nieprzewodząca powierzchnia oznacza, że odpryski nie mogą przejść elektrycznie z dyszy do końcówki stykowej — jest to stan awaryjny, który powoduje przepływ prądu przez dyszę i szybką degradację. Ceramiczne uchwyty TIG wytrzymują również bezpośredni kontakt z gorącymi przedmiotami bez topienia, dzięki czemu są przydatne do spawania w ciasnych rowkach.

Trzy kroki do wyboru właściwej dyszy
Wybór staje się prosty, gdy następuje według ustalonej sekwencji, zamiast próbować oceniać wszystkie zmienne jednocześnie.
Krok 1 — Identyfikacja procesu i jego parametrów operacyjnych. Określ, czy stosowane jest spawanie metodą MIG/GMAW, cięcie tlenowe, ogrzewanie tlenowe czy TIG. W przypadku procesów łukowych należy ustalić zakres natężenia prądu roboczego. W przypadku procesów tlenowo-paliwowych należy określić rodzaj paliwa gazowego (acetylen czy propan) oraz grubość ciętego lub podgrzewanego materiału. Parametry te natychmiast zawężają pole: zastosowanie metody MIG o natężeniu 150 A wymaga standardowej dyszy mosiężnej lub miedzianej; zrobotyzowany cykl MIG o natężeniu prądu 500 A wymaga wytrzymałej dyszy z platerowanej miedzi; cięcie propanem na płycie o średnicy 20 mm wymaga końcówki propanowej dopasowanej do tej grubości materiału. Łączenie wskazówek z właściwymi regulatory ciśnienia gazu uzupełniające konfigurację palnika jest równie ważne — dysza może działać zgodnie z przeznaczeniem tylko wtedy, gdy ciśnienie gazu utrzymuje się w zalecanym zakresie dla danego rozmiaru końcówki.
Krok 2 — Ocena dostępności połączeń. Czy prosta cylindryczna dysza może dotrzeć do złącza bez zabrudzeń przedmiotu obrabianego lub mocowania? Jeśli tak, użyj go — większe otwory maksymalizują pokrycie gazem i minimalizują gromadzenie się odprysków. Jeśli złącze znajduje się w ciasnym narożniku, głębokim rowku lub wewnętrznej spoinie rury, przejdź do wąskiego gardła lub profilu stożkowego. Należy stosować najmniejszą średnicę zewnętrzną, która nadal zapewnia pokrycie gazem odpowiednie dla wielkości jeziorka spawalniczego, a nie najmniejszą, która pasuje fizycznie. Zbyt mały otwór dyszy pogarsza jakość ekranowania; przewymiarowanie średnicy zewnętrznej powoduje problemy z luzem.
Krok 3 — Dopasuj materiał do zapotrzebowania termicznego. W przypadku pracy w krótkich cyklach i przy niższym natężeniu prądu mosiądz zapewnia dobrą odporność na odpryski przy niższym koszcie. W przypadku długotrwałej pracy w wysokiej temperaturze lub przy wysokim natężeniu prądu przejdź na miedź. W przypadku zastosowań zautomatyzowanych lub zrobotyzowanych, w których cykle są prawie ciągłe, platerowane dysze zmniejszają częstotliwość konserwacji na tyle, aby zrównoważyć różnicę w kosztach. W przypadku zastosowań tlenowo-paliwowych należy zawsze używać końcówek z miedzi lub stopów miedzi — końcówki z mosiądzu mogą pękać pod wpływem szoku termicznego wywołanego podmuchem tlenu pod wysokim ciśnieniem, co stanowi zagrożenie zarówno dla bezpieczeństwa, jak i dla wydajności.
Konserwacja, czyszczenie i wymiana
Dysza, która została prawidłowo oczyszczona i konserwowana, przetrwa nową dyszę, która została w dużym stopniu zaniedbana. Przyczyna awarii prawie wszystkich dysz jest taka sama: odpryski gromadzą się na wewnętrznym otworze, ograniczają przepływ gazu i tworzą turbulencje, które osłabiają pokrycie ekranujące. Jakość spoiny pogarsza się, zanim dysza ulegnie widocznemu uszkodzeniu, co oznacza, że uszkodzenie często następuje, zanim spawacz rozpozna problem.
Najskuteczniejszym środkiem zapobiegawczym jest środek przeciwodpryskowy — żel zanurzeniowy lub spray — nałożony na otwór dyszy przed rozpoczęciem sesji spawalniczej. Ochrona przed odpryskami zapobiega przyleganiu odprysków do powierzchni dyszy, dzięki czemu wszelkie osady można łatwo usunąć podczas lub po spawaniu. Nie należy polegać na środkach przeciwodpryskowych jako substytucie okresowego czyszczenia; używaj go jako środka konserwującego wydłużającego odstępy między czyszczeniami.
Jeśli konieczne jest czyszczenie, należy użyć szczypiec do rozwiercania dysz lub stacji czyszczenia palnika, aby mechanicznie usunąć odpryski. Nie używaj śrubokręta ani innego ostro zakończonego narzędzia, które może naciąć powierzchnię otworu — chropowata powierzchnia wewnętrzna przyspiesza przyleganie przyszłych odprysków i może zmienić geometrię wewnętrznego przepływu gazu. W przypadku końcówek do cięcia tlenowego oczyść otwory kryzy środkiem do czyszczenia końcówek o odpowiednim rozmiarze; zbyt duży środek do czyszczenia końcówki powiększa otwór, co trwale zakłóca jakość płomienia lub cięcia i oznacza konieczność wymiany końcówki.
Wymień dyszę MIG, jeśli w otworze widoczne są odkształcenia, jeśli izolator jest pęknięty lub brakuje go lub gdy po czyszczeniu tworzą się odpryski pomiędzy dyszą a końcówką prądową. W przypadku końcówek do cięcia tlenowego należy je wymienić, gdy powiększenie otworu powoduje miękki lub nieregularny płomień, którego nie można skorygować poprzez czyszczenie, lub gdy powierzchnia gniazda jest uszkodzona i nie zapewnia już prawidłowego uszczelnienia względem osprzętu tnącego. Używanie zużytej dyszy lub końcówki nie oszczędza pieniędzy — utrata jakości, przeróbki i straty gazu spowodowane złym ekranowaniem lub degradacją płomienia kosztują więcej niż sam materiał eksploatacyjny.