Kiedy stoisz przed harmonogramem produkcji, a spawacz czeka na odpowiedni palnik, pierwszym pytaniem nie jest to, który proces wygląda lepiej na papierze. Zależy to od tego, który z nich Twoi operatorzy mogą stale używać i ile ten wybór kosztuje Cię w przeróbkach. Krótka odpowiedź brzmi: w przypadku MIG drut podawany w sposób ciągły wtapia się w złącze, dzięki czemu nauka jest szybsza i łatwiejsza. W przypadku TIG elektroda wolframowa pozostaje solidna, a pręt wypełniający jest dodawany osobno, co zapewnia większą kontrolę, ale wymaga większych umiejętności. Ta pojedyncza różnica napędza każde inne porównanie między nimi.
Co właściwie dzieje się w Arce
MIG oznacza Metal Inert Gas i jest również nazywany GMAW. Szpula drutu litego jest podawana przez pistolet, pomiędzy drutem a przedmiotem obrabianym tworzy się łuk, a sam drut wtapia się w spoinę. Ustawiasz prędkość podawania drutu i napięcie; gaz osłonowy, argon, CO2 lub mieszanina, chroni jeziorko stopionego przed powietrzem. Tworzy to czysty proces o dużej zawartości osadzania.
TIG oznacza Tungsten Inert Gas i jest również nazywany GTAW. Pomiędzy elektrodą wolframową a przedmiotem obrabianym zajarza się łuk, ale wolfram się nie topi. Jeziorko spawalnicze powstaje poprzez stopienie metalu nieszlachetnego, a wolną ręką dodajesz wypełniacz z osobnego pręta. Czysty argon jest zwykle stosowanym gazem osłonowym, a pedał nożny lub spust reguluje natężenie prądu w miarę postępu spawania.
Ponieważ w przypadku metody TIG wypełniacz jest oddzielony, dopływ ciepła jest łatwiejszy do kontrolowania. Ponieważ drut w metodzie MIG podaje się samoczynnie, łuk jest utrzymywany przez podajnik drutu, a operator ma mniej do myślenia. To wyjaśnia, dlaczego metoda MIG w naturalny sposób nadaje się do dłuższych, grubszych i większych prac, podczas gdy TIG znajduje swoje zastosowanie w precyzyjnych, cienkich lub trudnych do spawania metalach.
| Aspekt | Spawanie MIG-em | Spawanie TIG |
|---|---|---|
| Elektroda | Drut eksploatacyjny, podawany w sposób ciągły | Niezużywalna elektroda wolframowa |
| Materiał wypełniający | Drut topiący jest wypełniaczem | Pręt wypełniający dodawany ręcznie oddzielnie |
| Gaz osłonowy | Argon, CO2 lub gaz mieszany | Argon lub argon-hel |
| Kontrola natężenia | Ustawienia napięcia i podawania drutu | Sterowanie pedałem lub opuszkiem palca |
| Wymagane umiejętności | Niższy, bardziej wybaczający | Wyższa wymaga koordynacji ręka-oko-noga |
Jak różnica wpływa na Twój sklep
Prędkość spawania i szybkość stapiania
MIG szybko wypełnia złącze, ponieważ drut dostarcza metal bez przerwy. W przypadku stali węglowej o grubości 5 mm doświadczony operator MIG może często wykonać jedno pełne przejście, podczas gdy TIG wymaga wielu przejść i więcej czasu. Metoda MIG działa również dobrze przy wyższych prędkościach przesuwu, dlatego jest zwykle wybierana do obróbki konstrukcji konstrukcyjnych i paneli nadwozia.
Jakość, poprawki i krzywa uczenia się operatora
TIG nie powoduje odprysków, co oznacza brak szlifowania lub szczotkowania drutem pomiędzy przejściami, a pozostawia czystą powierzchnię, która nadaje się do malowania i polerowanej stali nierdzewnej. Czasami MIG powoduje odpryski, a odpryski stają się kosztem, gdy produkt wymaga kosmetycznego wykończenia. TIG jest łatwiejszy do opanowania w przypadku warstw graniowych i metali wrażliwych na ciepło, ale trudniej się go nauczyć, ponieważ używa obu rąk i jednej stopy.
Gdzie każdy proces ma większy sens
- Cienka blacha o grubości od około 0,5 do 3 mm zwykle preferuje TIG, ponieważ niższy dopływ ciepła zmniejsza przepalenie.
- Blachy o grubości od około 3 mm i grubsze powszechnie preferują MIG, ponieważ produktywność ma większe znaczenie, a materiał może szybciej pochłaniać ciepło.
- Aluminium o grubszych grubościach jest często poddawane obróbce metodą MIG za pomocą pistoletu szpulowego; cieńsze części aluminiowe są często spawane metodą TIG, aby zapewnić lepszą kontrolę jeziorka spawalniczego.
- Stal nierdzewna, która musi wyglądać równomiernie po wewnętrznej stronie rury lub naczynia, jest stosowana w technologii TIG.
Sprzęt i materiały eksploatacyjne: koszty obok siebie
Cena zakupu maszyny to tylko część obrazu. W produkcji materiały eksploatacyjne, gaz i godziny pracy zazwyczaj decydują, który proces jest bardziej ekonomiczny dla Twojego sklepu.
| Czynnik kosztowy | MIG | TIG |
|---|---|---|
| Typ źródła zasilania | Stałe napięcie / podajnik drutu | Prąd stały |
| Dodatkowa maszyna | Podajnik drutu i pistolet | Latarka; chłodzenie wodne dla wysokich cykli pracy |
| Materiały eksploatacyjne | Szpule drutu, końcówki prądowe, wkładki | Elektroda wolframowa, pręty wypełniające, kubki gazowe |
| Zużycie gazu | 15 do 25 CFH argonu/CO2 | 10 do 20 CFH czystego argonu |
| Koszt operatora | Niższy w przypadku mniej doświadczonych operatorów | Wyższe, gdy wymagani są wykwalifikowani spawacze |
Jeśli siła robocza jest droga, a wydajność ma kluczowe znaczenie, metoda MIG sprawdza się w przypadku większości stali i niektórych materiałów nierdzewnych. Jeśli budżet stanowią poprawki i wygląd, metoda TIG często okazuje się tańsza w przeliczeniu na akceptowalną spoinę, mimo że kosztuje więcej w przeliczeniu na godzinę.
Podgrzewanie wstępne, kontrola gazu i sprzęt wokół spoiny
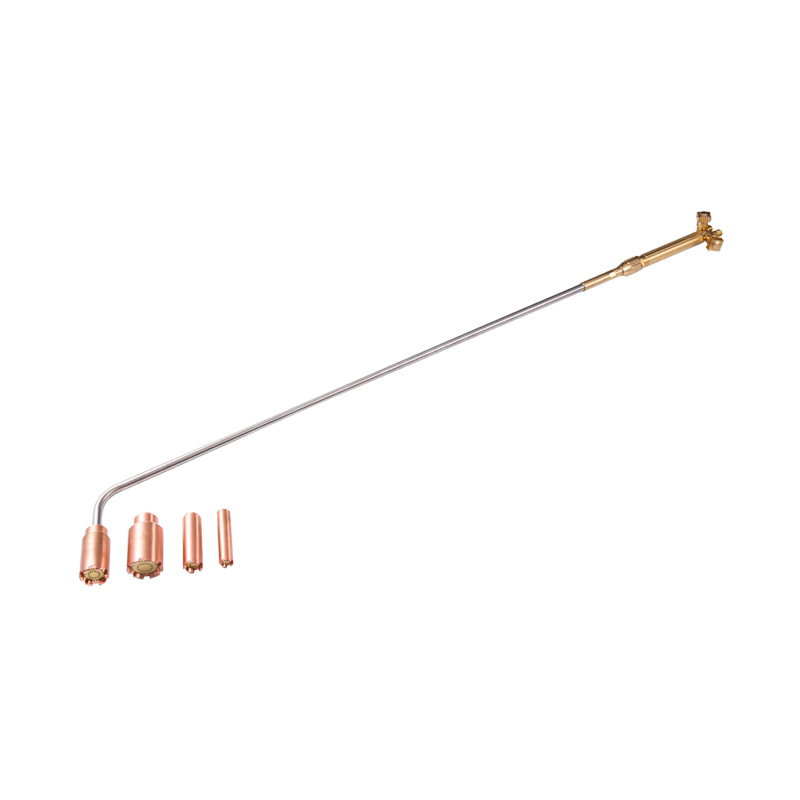
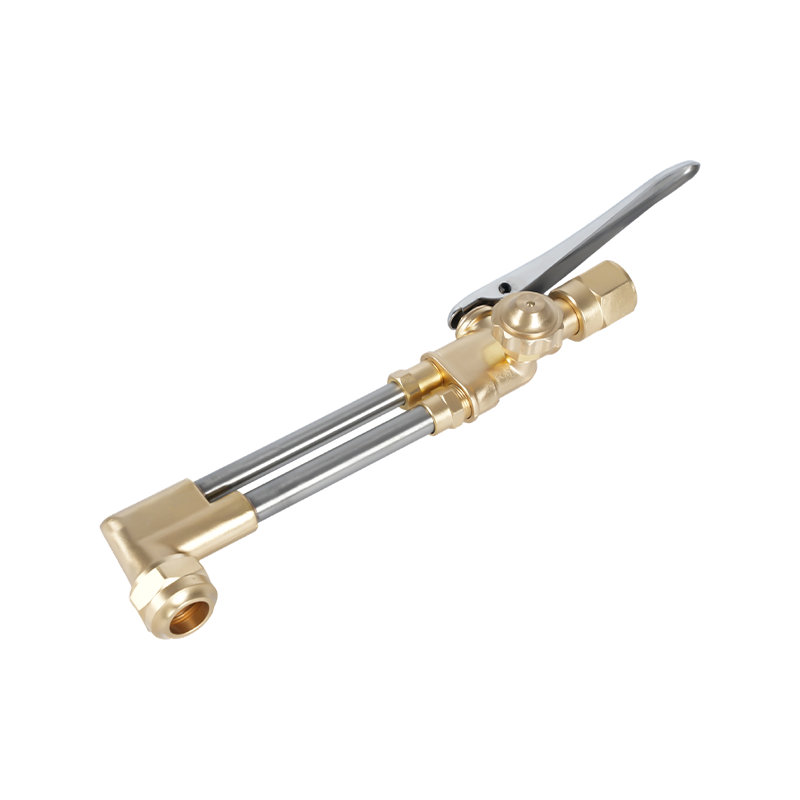
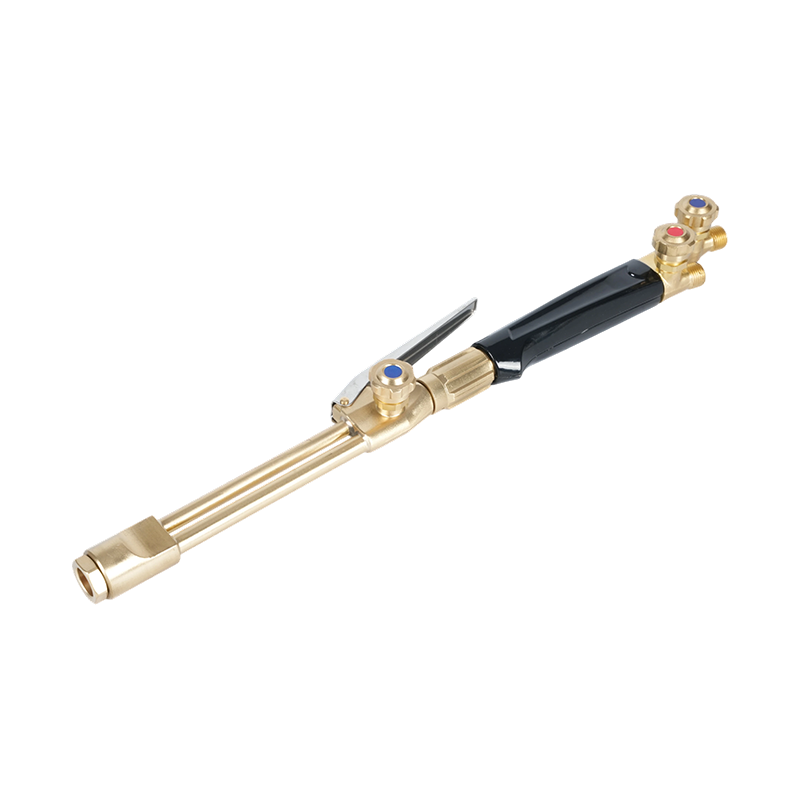
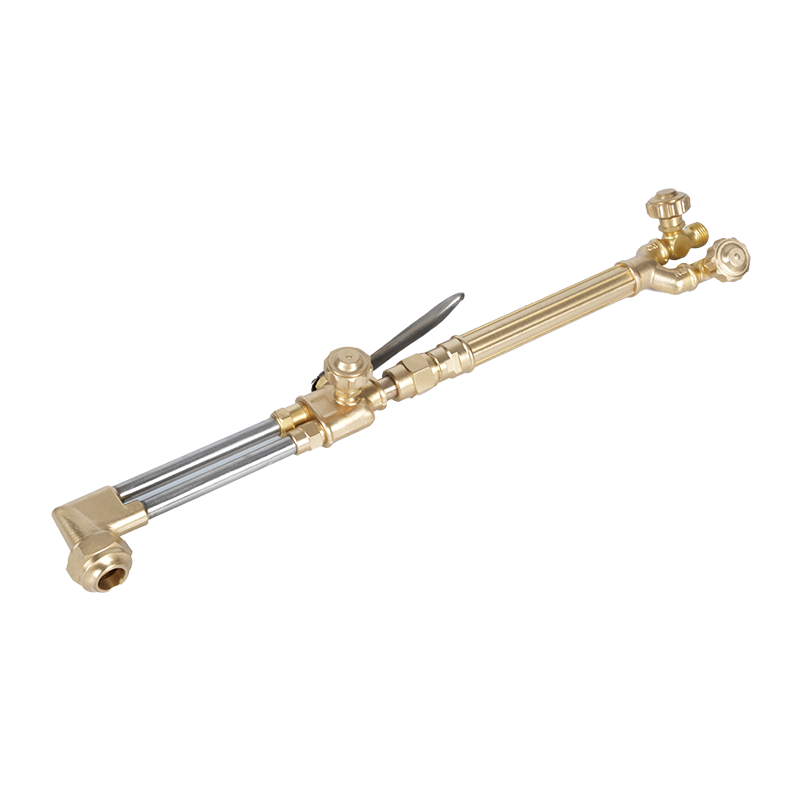
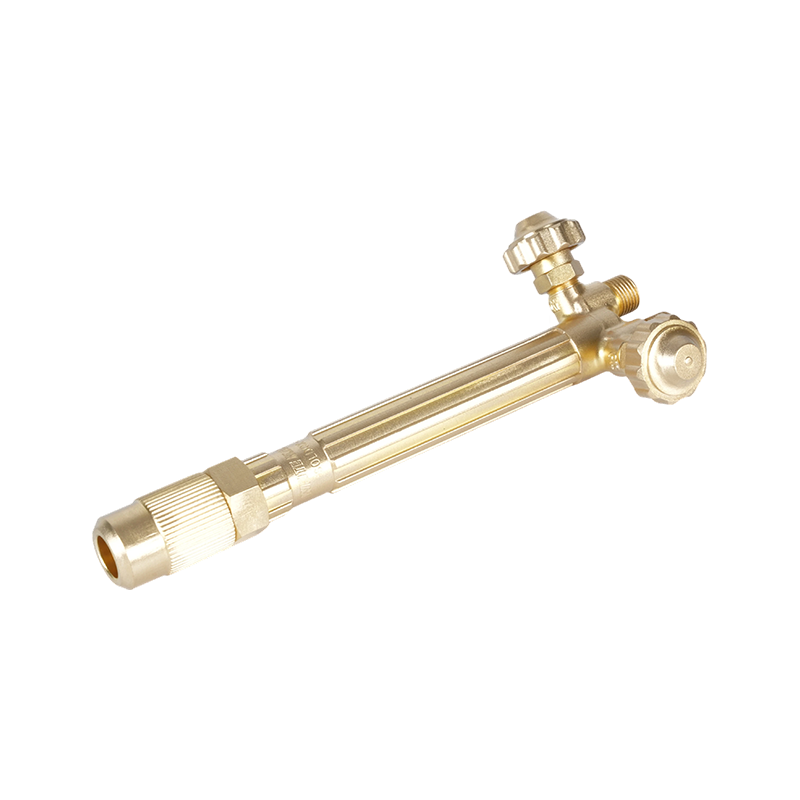
Nawet jeśli faktycznie stosuje się spawanie metodą MIG lub TIG, stanowisko robocze nigdy nie jest tylko spawarką. Typowym przykładem jest ciężka część aluminiowa lub gruba część ze stali nierdzewnej, która wymaga wstępnego podgrzania przed przejściem graniowym, aby zmniejszyć ryzyko pękania spoin i zapewnić prawidłowe osadzenie basenu. Kompaktowy palnik tlenowo-acetylenowy to powszechny sposób na doprowadzenie sekcji do temperatury na podłodze bez komplikowania konfiguracji spawania.
 HE-505 Wytrzymały palnik tlenowo-acetylenowy do podgrzewania wstępnego i spawania Ten kompaktowy palnik zapewnia kontrolowany płomień do wstępnego podgrzewania grubych metali przed spawaniem, zmniejszając ryzyko pęknięć. Obsługuje również lutowanie, wyżarzanie, prostowanie i rozmrażanie, dzięki czemu jest wszechstronnym dodatkiem do Twojego gniazda roboczego. Zobacz produkt →
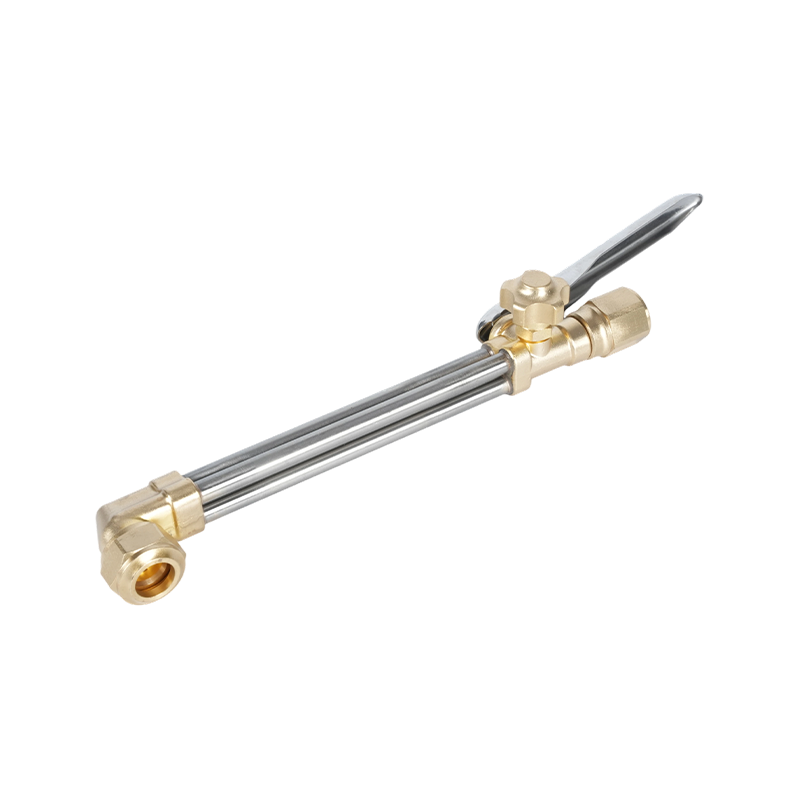
Palniki grzewcze i sprzęt do kontroli gazu są często dostarczane przez tego samego producenta, który produkuje osprzęt do cięcia, uchwyty palników i regulatory ciśnienia. Wybrany proces nie jest jedyną decyzją: narzędzia wspierające muszą być niezawodne, gdy harmonogram jest napięty.
Podejmowanie decyzji: co powiedzieć zespołowi ds. zakupów
Wybierz metodę MIG, gdy wielkość produkcji jest duża, grubość materiału przekracza około 3 mm, odpryski są akceptowalne, a liczba wysoko wykwalifikowanych operatorów jest ograniczona. Wybierz TIG, gdy wymagany jest wygląd spoiny, grubość ścianki jest mała, materiał jest wrażliwy na ciepło lub gotowe złącze musi wytrzymać działanie korozyjne lub wymagające mechanicznie.
W sklepie mieszanym wiele zespołów zapewnia dostępność obu procesów. TIG radzi sobie z obróbką graniową rur i obróbką stali nierdzewnej, która musi wyglądać gładko, podczas gdy MIG radzi sobie z ciężkimi spoinami pachwinowymi. Kompromis nie polega na znalezieniu jednego doskonałego procesu; chodzi o dopasowanie procesu do części, objętości i dostępnego operatora.
Kiedy oceniasz dostawcę sprzętu do spawania lub cięcia dla linii produkcyjnej OEM, wartością jest znalezienie producenta, który kontroluje pełny proces obróbki i kucia. Możliwość samodzielnego konstruowania niestandardowych uchwytów palników, palników grzewczych i komponentów do cięcia gazowego we własnym zakresie sprawia, że zamówienia są bardziej przewidywalne. Jeśli omawiasz niestandardową umowę dotyczącą dostaw, porozmawiaj z naszym zespołem inżynierów o swoich rysunkach i wymaganiach produkcyjnych.