Zanim zapalisz odciętą pochodnię, najważniejsza decyzja nie dotyczy koloru rączki ani rozmiaru końcówki. Zależy to od tego, czy palnik pasuje do źródła gazu, obciążenia cięcia i ustawień bezpieczeństwa. Dobrze zbudowana latarka z odpowiednią dyszą i odpowiednią ochroną przed cofnięciem się płomienia zapewni czystsze cięcie, posłuży dłużej i zapewni załodze większe bezpieczeństwo niż zwykła jednostka, którą można po prostu szybko chwycić. Dlatego doświadczeni producenci wybierają konkretny palnik do konkretnego zadania, zamiast polegać na jednym uniwersalnym narzędziu.
Co to jest palnik odcinający i jak działa
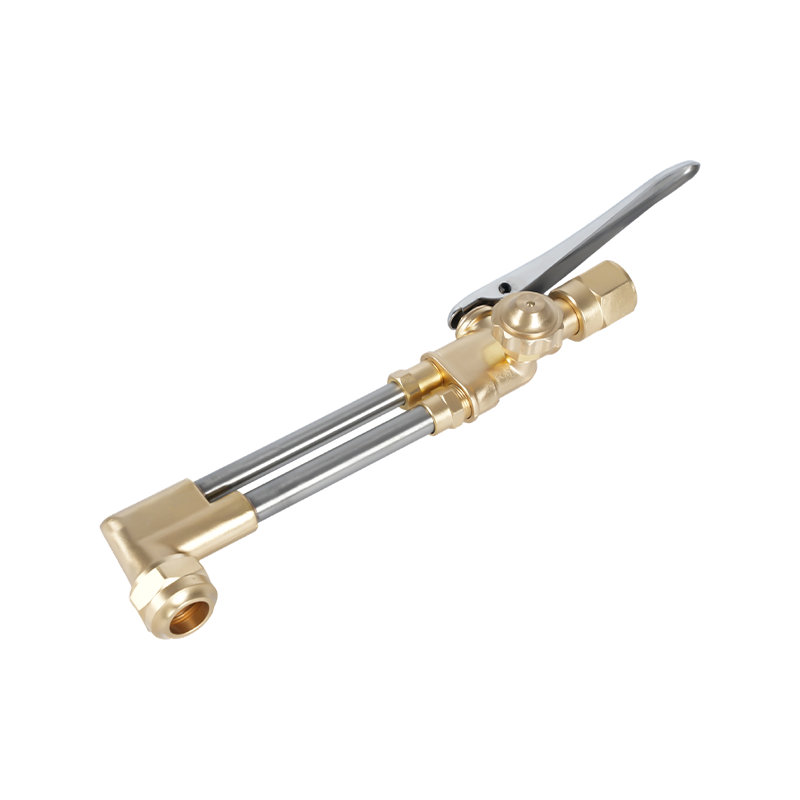
Palnik do cięcia, powszechnie nazywany palnikiem do cięcia ręcznego, to narzędzie tlenowo-paliwowe, które wykorzystuje tlen i gaz palny do przecięcia metalu. Operator podgrzewa stal płomieniem, a następnie pociąga dźwignię tlenu tnącego, aby wytworzyć strumień tlenu pod wysokim ciśnieniem, który wydmuchuje stopiony tlenek. Rezultatem jest czyste nacięcie przechodzące całkowicie przez płytę.
Sam korpus palnika jest tylko jedną częścią systemu. W zestawie znajduje się także przystawka tnąca lub zintegrowany uchwyt, końcówka lub dysza tnąca, zawory tlenu i paliwa oraz zabezpieczenia przed cofnięciem płomienia, które chronią węże i regulatory. Każdy komponent ma zakres tolerancji, a niedopasowane części mogą prowadzić do niestabilności płomienia, nieprawidłowych cięć lub niebezpiecznych cofnięć płomieni.
Z punktu widzenia produkcji najbardziej niezawodne palniki do cięcia mają trzy cechy: korpusy z kutego mosiądzu lub aluminium odporne na odkształcenia, precyzyjnie obrobione kanały gazowe zapewniające stały przepływ oraz wysokiej jakości końcówki tnące dostosowane do faktycznie używanego ciśnienia tlenu i paliwa.
Kluczowe kwestie do rozważenia przed zakupem palnika do cięcia
Zacznij od klasy obowiązków. Palniki o dużej wytrzymałości radzą sobie z grubszymi płytami i umożliwiają dłuższe cięcie ciągłe, natomiast modele średnie i lekkie są łatwiejsze w obsłudze w przypadku cienkiego metalu i prac okazjonalnych. Jeśli wybierzesz lekką latarkę do ciężkiej stali konstrukcyjnej, spędzisz więcej czasu na podgrzewaniu i ryzykujesz przegrzaniem rączki. Jeśli wybierzesz ciężki palnik do blachy, większa końcówka będzie nieefektywna i trudna do kontrolowania.
| Klasa obowiązków | Waga uchwytu | Typowy zakres cięcia | Kompatybilność z gazem | Materiał uchwytu |
|---|---|---|---|---|
| Ciężki obowiązek | 500 do 900 g | Stal o grubości od 10 do 150 mm | Tlen-acetylen lub oksy-propan | Mosiądz lub aluminium |
| Średni obowiązek | 300 do 500 g | Stal o grubości od 3 do 50 mm | Acetylen tlenowy lub propan | Mosiądz |
| Lekki obowiązek | 150 do 300 g | Stal o grubości od 1 do 10 mm | Acetylen | Mosiądz |
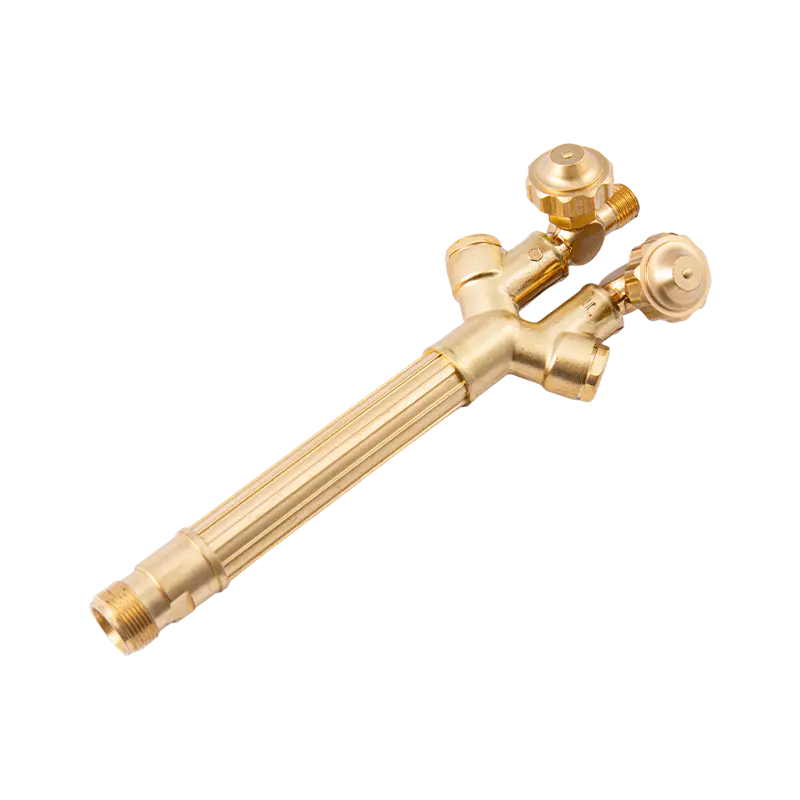
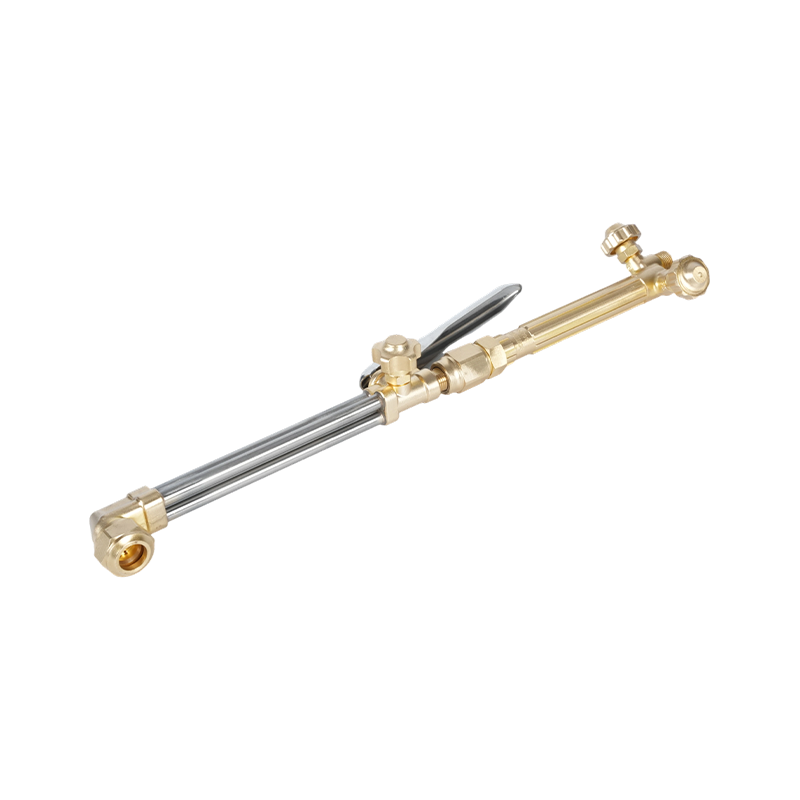
Do długotrwałego cięcia grubych płyt rękojeść z kutego mosiądzu z dużą dźwignią tnącą zapewnia niezbędny chwyt i odporność na ciepło. Wytrzymały, ręczny palnik tlenowo-acetylenowy B400 jest przeznaczony do tego rodzaju prac. Jego konstrukcja zapewnia równowagę kanałów tlenu i paliwa, dzięki czemu uzyskujesz stabilny płomień nawet przy długich skokach tłoczenia tlenu.
 Ręczny palnik tlenowo-acetylenowy o dużej wytrzymałości B400 Ten palnik z kutego mosiądzu o konstrukcji dwururowej zapewnia stabilny płomień do cięcia ciężkich płyt i obsługuje głębokość cięcia do 300 mm. Obsługuje zarówno dysze acetylenu, jak i propanu, dzięki czemu nadaje się do długotrwałych prac przemysłowych. Zobacz produkt →
Trzeba także pomyśleć o standardach złączy. Style amerykańskie, australijskie, brytyjskie i japońskie wykorzystują różne standardy złączy i gwintów. Zakup palnika pasującego do istniejących węży i regulatorów jest niezbędny. Niedopasowanie gwintów wlotowych nie jest drobną niedogodnością; może to spowodować wyciek gazu, który naraża cały sklep na ryzyko.
Wybór pomiędzy tlenem acetylenem i tlenem propanu
Acetylen daje najgorętszy płomień, zwykle około 3100 stopni Celsjusza, co czyni go idealnym do szybkiego podgrzewania i cięcia grubej, brudnej stali. Propan pali się nieco chłodniej, około 2800 stopni Celsjusza, ale jest stabilniejszy, tańszy i bezpieczniejszy do przechowywania luzem. Praktyczna różnica polega na tym, że propan wymaga innej geometrii końcówki tnącej i nieco dłuższego czasu nagrzewania wstępnego, ale często zapewnia gładsze krawędzie cięcia stali węglowej.
Jeśli w Twoim sklepie jest już dostępny propan luzem, powinieneś pozostać przy palniku tlenowo-propanowym. Jeśli potrzebujesz maksymalnej intensywności podgrzewania wstępnego, a Twoja operacja opiera się na butlach z acetylenem, wybierz model tlenowo-acetylenowy. Nie mieszaj ich. Gaz paliwowy i końcówka tnąca muszą być dopasowane, w przeciwnym razie płomień będzie niestabilny i jakość cięcia będzie nieodpowiednia.
W przypadku operacji związanych z tlenem i propanem, wytrzymały, ręczny palnik do cięcia tlenem i propanem B500 jest solidnym uzupełnieniem systemu masowego propanu. Wykorzystuje specjalnie zaprojektowaną wewnętrzną komorę mieszania, która radzi sobie z niższym ciśnieniem paliwa gazowego i inną charakterystyką spalania propanu.
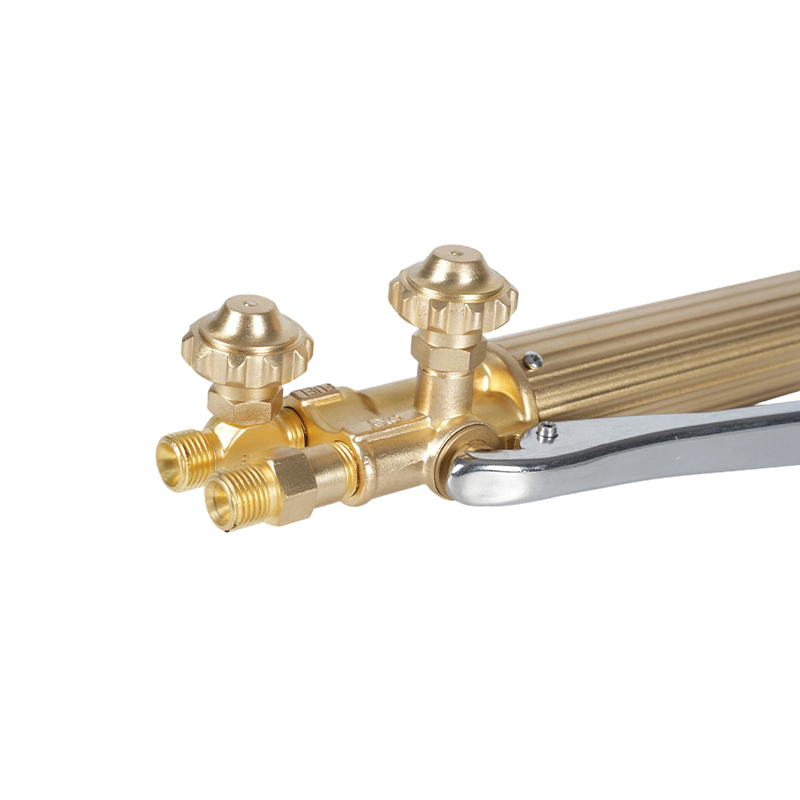 Ręczny palnik do cięcia tlenem i propanem B500 o dużej wytrzymałości Palnik ten, przeznaczony do pracy z tlenem i propanem, jest wyposażony w głowicę z kutego mosiądzu i wewnętrzną komorę mieszania zapewniającą niższe ciśnienie propanu. Zapewnia stabilny przepływ gazu i niezawodne cięcie w wymagających warunkach. Zobacz produkt →
Kolejną kwestią jest ciśnienie robocze. Serwis acetylenu generalnie zaleca ustawienia regulatora po stronie paliwa poniżej 0,1 MPa, aby zapobiec rozkładowi, podczas gdy propan może być stosowany przy wyższych ciśnieniach paliwa. Ciśnienie tlenu podczas cięcia zmienia się w zależności od rozmiaru końcówki i grubości metalu, od około 0,3 MPa w przypadku małych końcówek do 0,7 MPa w przypadku dużych końcówek. Zawsze sprawdzaj asortyment producenta dla konkretnej instalowanej dyszy.
Wskazówki dotyczące cięcia i konserwacja dysz
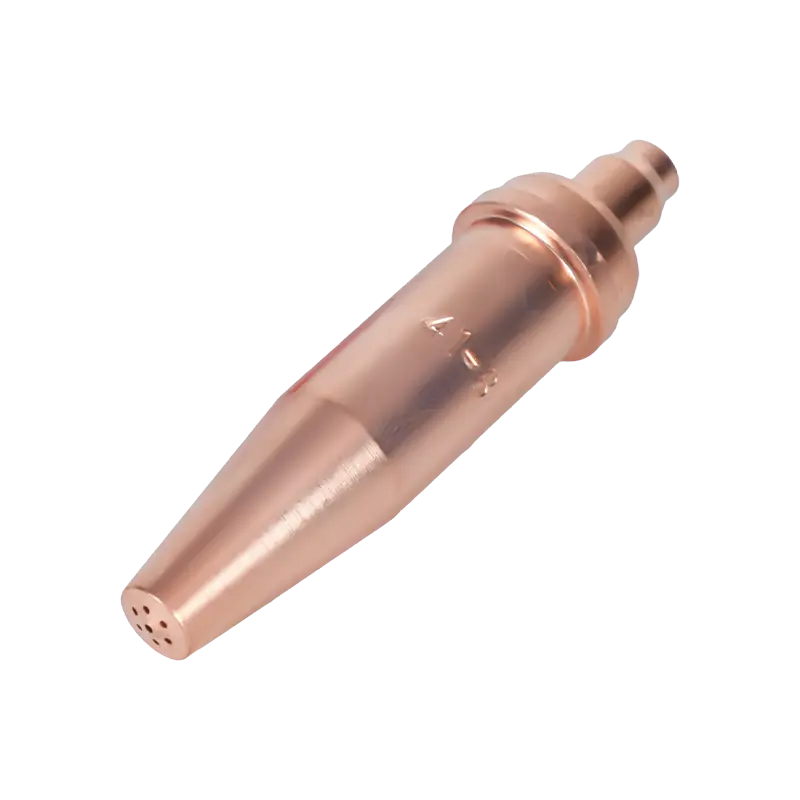
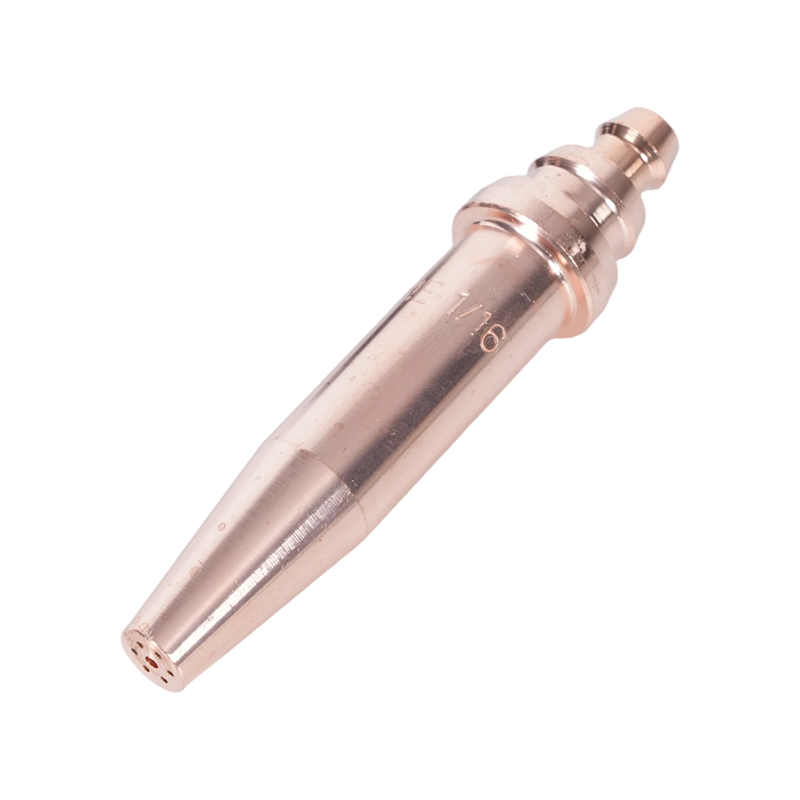
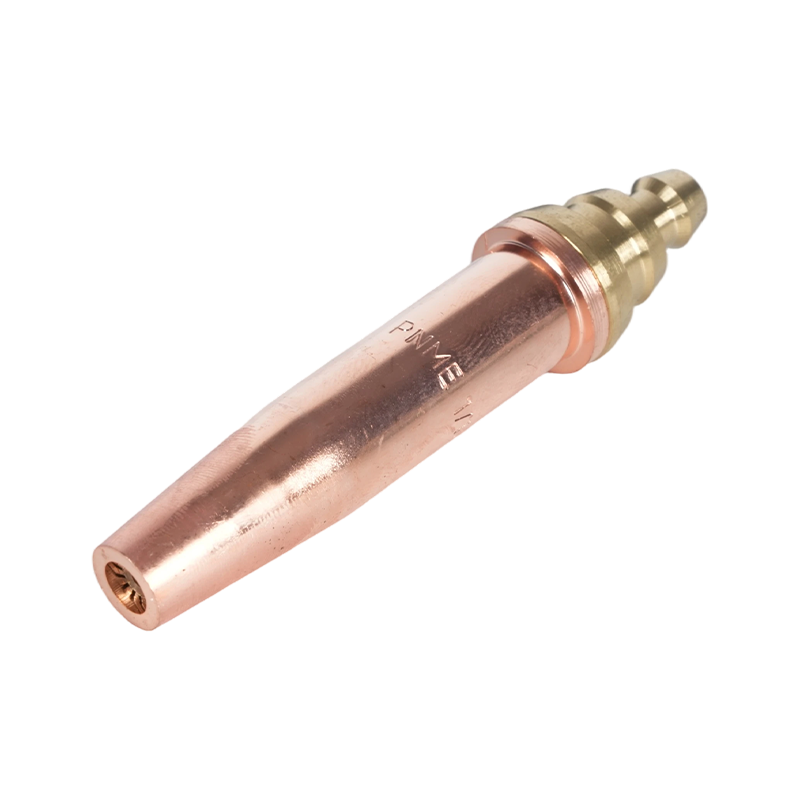
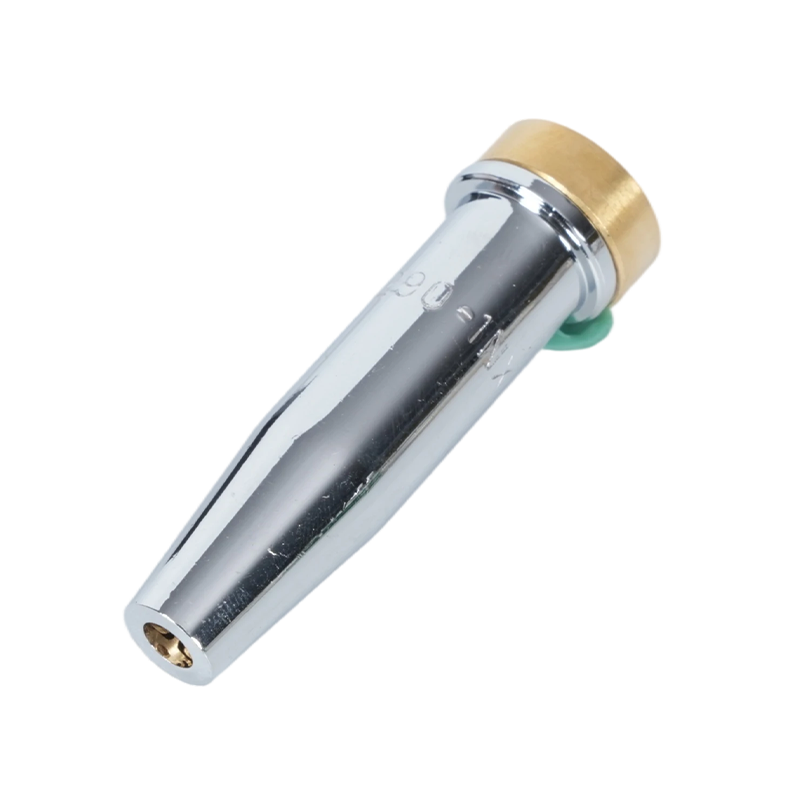
Końcówka tnąca to miejsce, w którym palnik faktycznie wykonuje swoją pracę. Czysta końcówka o odpowiednim rozmiarze zapewnia ostry strumień tlenu i zrównoważony pierścień podgrzewania wstępnego. Zużyta lub zatkana końcówka powoduje powstawanie nierównych nacięć, nadmiernej ilości żużla i wysokie ryzyko wystąpienia wstecznego zapłonu. Dlatego każdy producent powinien mieć pod ręką zapasowe końcówki i czyścić je odpowiednimi środkami do czyszczenia końcówek.
Istnieje bezpośredni związek pomiędzy rozmiarem końcówki a wydajnością cięcia. W przypadku płytki o średnicy 10 mm wystarczy mała końcówka z mniejszą liczbą otworów do podgrzewania wstępnego. W przypadku płyty o średnicy 60 mm potrzebna jest większa końcówka o większej zdolności podgrzewania wstępnego. Wybór zbyt dużej końcówki powoduje marnowanie gazu i przegrzewanie strefy cięcia. Wybór zbyt małej końcówki wymusza zwolnienie i grozi stopieniem górnej krawędzi.
Wszystkie końcówki tnące nie są wymienne między gazami. Końcówki acetylenowe mają inną geometrię wewnętrzną niż końcówki propanowe i użycie niewłaściwej może spowodować cofnięcie się płomienia do komory mieszania. Wybierając zamienniki, upewnij się, że numer serii i styl pasują do Twojej latarki. Możesz przeglądać pełną gamę końcówki palnika do cięcia aby dopasować je do konkretnej usługi palnika i gazu.
Ograniczniki flashbacku i praktyki bezpieczeństwa
Ogranicznik płomienia nie jest opcjonalnym akcesorium. Gdy palnik zapali się wstecz, płomień może przedostać się z powrotem do węża i regulatora. W najgorszym przypadku może to spowodować eksplozję węża lub uszkodzenie cylindra. Każde stanowisko palnika z odcięciem powinno mieć zainstalowane ograniczniki na palniku i reduktorze lub przynajmniej na końcu regulatora w przypadku systemów komercyjnych.
Najczęstszym problemem związanym z bezpieczeństwem, jaki widzimy, jest wyłączenie przez operatora ogranicznika, ponieważ ogranicza on przepływ gazu. To fałszywa ekonomia. Sprawny ogranicznik tylko nieznacznie ogranicza przepływ, podczas gdy cofanie się płomienia przez wąż może spowodować katastrofalną awarię. Jeśli wystąpią powtarzające się płomienie, zatrzymaj się i sprawdź palnik. Problemem jest zazwyczaj zużyta końcówka, nieprawidłowe ciśnienie gazu lub uszkodzone gniazdo w komorze mieszania.
W przypadku wszystkich prac związanych z cięciem gazowym obowiązuje kilka niepodlegających negocjacjom zasad: przeczyść węże przed zapaleniem, użyj wybijaka zamiast zapalniczki, trzymaj węże z dala od iskier i nigdy nie pozostawiaj płonącej palnika bez nadzoru. Więcej informacji na temat procedur obsługi i sytuacji awaryjnych można znaleźć w naszym artykule na temat środki ostrożności podczas korzystania z palników do cięcia .
Konfiguracja, wyłączenie i codzienna kontrola
Prawidłowe ustawienie palnika do cięcia zajmuje tylko kilka minut, ale ta procedura pozwala uniknąć większości problemów operacyjnych. Zacznij od sprawdzenia O-ringów i gniazd na uchwycie palnika i osprzęcie tnącym. Następnie zamknij zawory tlenu i paliwa, podłącz węże i upewnij się, że ograniczniki płomienia zwrotnego są na swoim miejscu. Otwórz to zamówienie, a Twój dzień pracy zacznie się przewidywalnym płomieniem.
- Otwórz lekko zawór paliwa gazowego na palniku i pęknij zawór butli. Rozpal płomień za pomocą napastnika.
- Zwiększaj przepływ paliwa, aż płomień będzie nieco dłuższy niż neutralny.
- Otwórz zawór tlenu tnącego i wyreguluj tlen i paliwo, aż zobaczysz wyraźny neutralny płomień z krótkim stożkiem wewnętrznym.
- Po zakończeniu cięcia najpierw zamknij zawór paliwa, następnie tlen tnący, a na koniec podgrzej tlen. Nakaz ten bezpiecznie uwalnia gaz z komory mieszania.
- Zamknąć zawory butli, następnie oczyścić przewody, otwierając i zamykając zawory palnika, aż węże będą puste.
Codzienna kontrola powinna obejmować sprawdzenie, czy węże nie są popękane, luźne łączniki i spalone pierścienie typu O-ring. Jeśli latarka upadła, sprawdź ją dokładnie przed ponownym użyciem. Wewnętrzne włoskowate pęknięcia w uchwycie mogą powodować przedostawanie się tlenu do przewodu paliwowego, co stanowi poważne zagrożenie.
W przypadku sklepów, które potrzebują kompletnego zestawu na podłodze, gotowy do użycia zestaw palnika oszczędza czas i zmniejsza ryzyko stosowania niezgodnych części. Zestaw palnika do cięcia gazowego o dużej wytrzymałości A218 jest wyposażony w wytrzymały uchwyt, przystawkę tnącą i zestaw końcówek do cięcia blach o typowych grubościach.
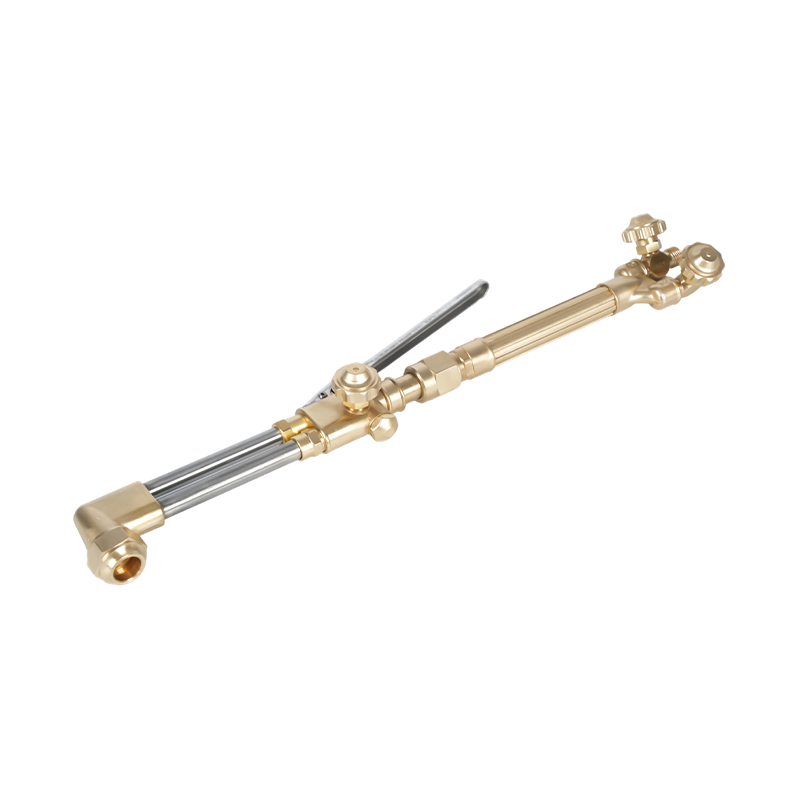 Zestaw palnika do cięcia gazowego o dużej wytrzymałości A218 Ten kompletny zestaw zawiera wytrzymały uchwyt, przystawkę tnącą i końcówki do płyt o typowych grubościach. Współpracuje zarówno z acetylenem, jak i propanem, tnie do 200 mm i jest skonstruowana tak, aby wytrzymać wysokie ciśnienie i ciepło. Zobacz produkt →
Ostatecznie najlepszy palnik do cięcia to taki, który pasuje do rodzaju gazu, metalu i programu konserwacji. Wybierz klasę pracy, która pasuje do Twojej najczęściej wykonywanej pracy, wybierz odpowiednią konfigurację gazu – acetylen lub propan i miej pod ręką zapas dopasowanych końcówek tnących. W połączeniu z codzienną inspekcją i działającymi ogranicznikami płomienia, palnik będzie zapewniał spójne cięcie przez lata. Następnie dokonaj ostatecznego wyboru na podstawie tego, co mniej się psuje, a nie tego, co wygląda na nowe.