W sklepie na stole do cięcia czeka partia blachy 20 mm. Majster ustawia regulatory na takie samo ciśnienie, jakie działało dzień wcześniej w przypadku blachy o grubości 6 mm, zapala latarkę i uzyskuje cięcie, które wyskakuje, pryska i pozostawia głębokie linie oporu. Próbuje kolejnej drobnej regulacji, potem kolejnej i każde cięcie jest nieco gorsze.
Szybszym podejściem jest zaprzestanie regulacji na ślepo i sprawdzenie tabeli ustawień palnika acetylenowo-tlenowego. W tabeli powiązano rozmiar końcówki, grubość metalu i ciśnienie regulatora, aby palnik był prawidłowo ustawiony przed zapaleniem płomienia. Gdy do właściwej końcówki zostanie dobrany odpowiedni nacisk, cięcie będzie czyste, żużel będzie lekki, a końcówka wytrzyma znacznie dłużej.
Co właściwie zawiera tabela ustawień palnika
Wykres cięcia tlenowego drukowany jest najczęściej na kartce, plakacie lub bezpośrednio na uchwycie palnika. Zawiera listę numerów końcówek w serii, zakres grubości materiału, jaki może obsłużyć każda końcówka, oraz zalecane ciśnienia cięcia tlenem i paliwem gazowym. Niektóre wykresy wskazują również, czy końcówka wytwarza lekki, średni czy silny płomień rozgrzania wstępnego, co ma znaczenie, gdy stal ma rdzę, zgorzelinę lub farbę.
Wartości ciśnienia są gwarantowane tylko dla serii końcówek wymienionych w tabeli. Systemy numerowania końcówek różnią się w zależności od producenta i nawet dwie końcówki opatrzone tym samym numerem mogą mieć różne rozmiary otworów. Traktuj tabelę jednej marki jako przybliżoną wskazówkę tylko wtedy, gdy używasz końcówki innej marki.
Najpierw dopasuj końcówkę do grubości metalu
Numer końcówki, zwykle wybity na sześciokątnym korpusie, kontroluje wielkość otworu tlenowego i płomień podgrzewania wstępnego. Przed dotknięciem regulatorów zamontuj końcówkę dopasowaną do grubości stali. Zbyt mała końcówka nie może zapewnić wystarczającej ilości tlenu tnącego dla grubej blachy, więc strumień tnący traci pęd w połowie. Zbyt duża końcówka powoduje szerokie nacięcie, marnuje gaz i zwiększa ryzyko stopienia górnej krawędzi.
Poniższa tabela przedstawia typowe punkty początkowe dla serii końcówek tnących tlenowo-acetylenowych o średnich obciążeniach do obróbki stali miękkiej. Wartości są zbliżone do liczb znajdujących się w tabelach popularnych producentów, ale zawsze należy je porównać z tabelą dostarczoną przez producenta palnika.
| Rozmiar końcówki | Grubość materiału | Tlen do cięcia (psi) | Acetylen (psi) |
|---|---|---|---|
| 00 | Do 3 mm | 20-25 | 3-5 |
| 0 | 3-10 mm | 25-30 | 3-7 |
| 1 | 10-25 mm | 30-40 | 5-8 |
| 2 | 25-50 mm | 35-45 | 6-10 |
| 3 | 50-100 mm | 40-50 | 7-10 |
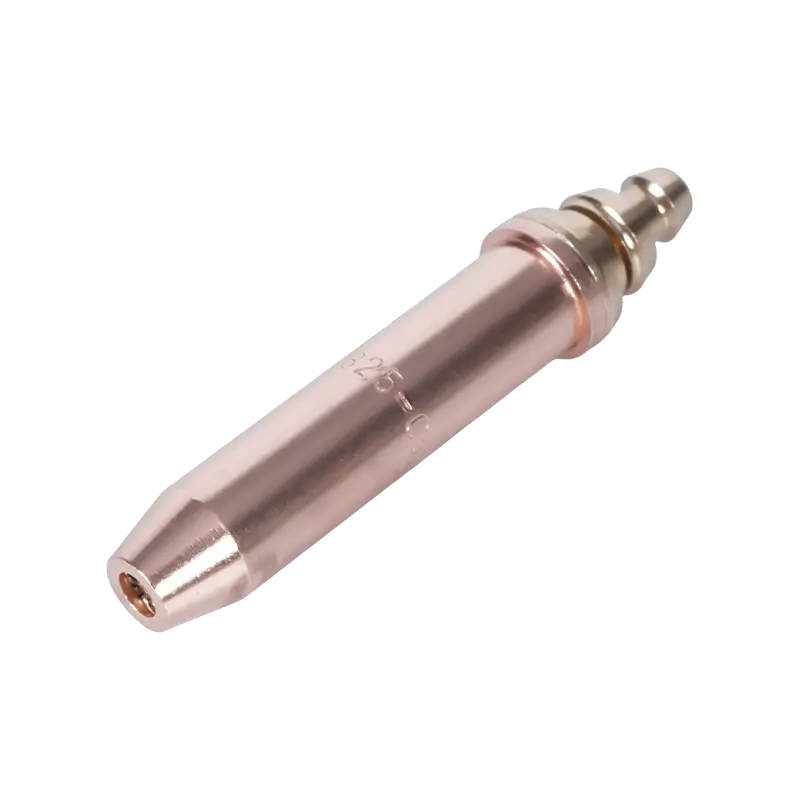
Jeżeli brakuje wykresu, punktem wyjścia jest nadal wybity numer końcówki. Końcówki do cięcia acetylenu serii 1101 obejmują typowe rozmiary blach od lekkich do średnich płyt i są wystarczająco wyraźnie oznaczone, aby można je było zidentyfikować przed regulacją regulatorów. Aby uzyskać szersze spojrzenie na wpływ konstrukcji końcówki na konfigurację i żywotność, zapoznaj się z tym praktycznym przewodnikiem wybór końcówki palnika do cięcia, konfiguracja i konserwacja .
 Dostawcy końcówek do palników acetylenowych serii 1-101, firma hurtowa - NINGBO WELDMAN WELDMAN to czołowy dostawca i firma końcówek do palników acetylenowych serii 1-101 w Chinach, hurtownia końcówek do palników acetylenowych serii 1-101 na sprzedaż, 1-... Zobacz produkt →
Zakresy ciśnień według operacji
Wykres cięcia to tylko część obrazu. Do spawania, lutowania twardego, podgrzewania i cięcia używana jest ta sama konfiguracja palnika, a każde zadanie wymaga innego balansu ciśnienia. Poniższa tabela podsumowuje zakresy, które najczęściej pojawiają się na tabelach producentów dla małych i średnich końcówek.
| Operacja | Tlen (psi) | Acetylen (psi) |
|---|---|---|
| Spawanie, mała końcówka | 5-10 | 3-7 |
| Lutowanie i ogrzewanie | 3-5 | 3-5 |
| Cięcie, mała końcówka | 20-40 | 5-10 |
| Cięcie, ciężka końcówka | 40-50 | 7-10 |
Należy zauważyć, że ciśnienie tlenu tnącego jest zawsze najwyższą wartością w zestawie. Strumień tlenu tnącego spełnia dwa zadania: utlenia żelazo w szczelinie i wydmuchuje stopiony tlenek z miejsca cięcia. Żadne zadanie nie zostanie wykonane prawidłowo, jeśli ciśnienie jest zbyt niskie. Strona acetylenu pozostaje w wąskim paśmie, ponieważ płomień podgrzewania wstępnego potrzebuje jedynie wystarczającej ilości paliwa gazowego, aby utrzymać niewielką powierzchnię metalu w temperaturze zapłonu.
Istnieje jeden sztywny limit, który ma zastosowanie do każdej konfiguracji acetylenu. Acetylen staje się niestabilny powyżej ok 15 psi i może rozkładać się z siłą wybuchową. Ciśnienia regulatora powyżej tej wartości są niebezpieczne, niezależnie od tego, co sugeruje wykres. Jeśli końcówka wymaga większego ciśnienia acetylenu niż bezpieczny limit, oznacza to, że końcówka jest za duża dla systemu dostarczania lub węże są za długie.
Dlaczego wykres jest punktem odniesienia, a nie gwarancją
Wykresy opracowano z nową końcówką, przystawką do czystego cięcia i stosunkowo krótkimi wężami. Rzeczywiste warunki warsztatowe są inne. Automat, który został zrzucony z wózka, może wskazywać wysokość 5 psi. Długi przewód węża powoduje spadek ciśnienia pomiędzy cylindrem a palnikiem, zwłaszcza gdy zapotrzebowanie na tlen jest wysokie. Końcówka z nagarem w otworze wytwarza zniekształcony płomień nawet przy ciśnieniu dokładnie pokazanym na wykresie.
Zacznij od wykresu, a następnie dostosowuj go małymi krokami. Najpierw ustaw neutralny płomień podgrzewania wstępnego, z wyłączonym tlenem tnącym, a następnie dodaj strumień tnący. Jeśli cięcie jest powolne lub górna krawędź topi się, zwiększ tlen tnący o około 5 psi. Jeśli żużel jest trudny do usunięcia, końcówka jest prawdopodobnie zbyt duża lub na stali znajdują się duże zgorzeliny. Dokumentuj, co sprawdza się w przypadku Twojego sprzętu; doświadczeni operatorzy często zapisują skorygowane ciśnienia obok wykresu na ścianie warsztatu.
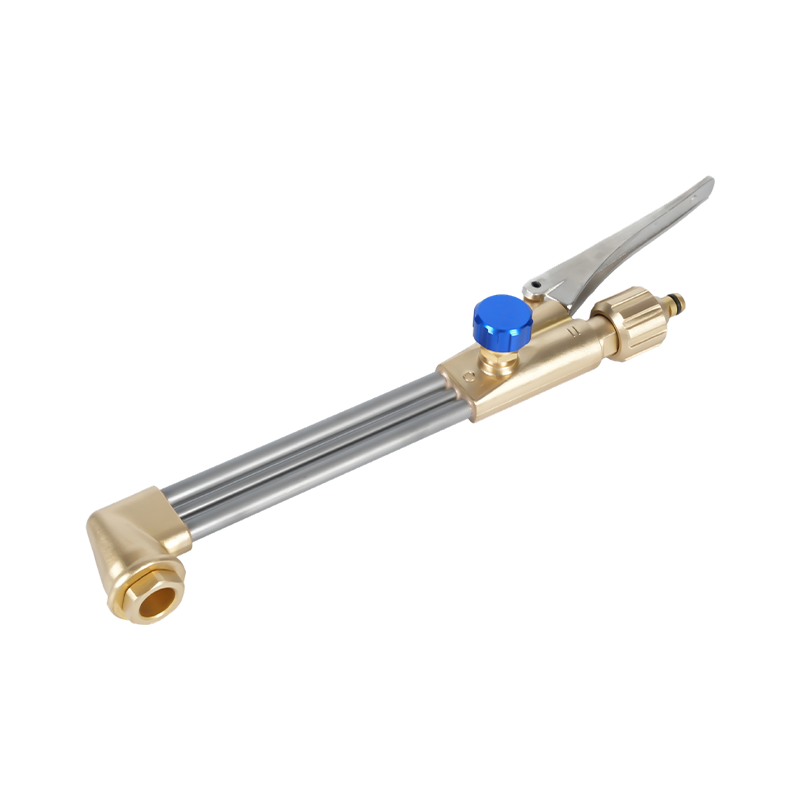
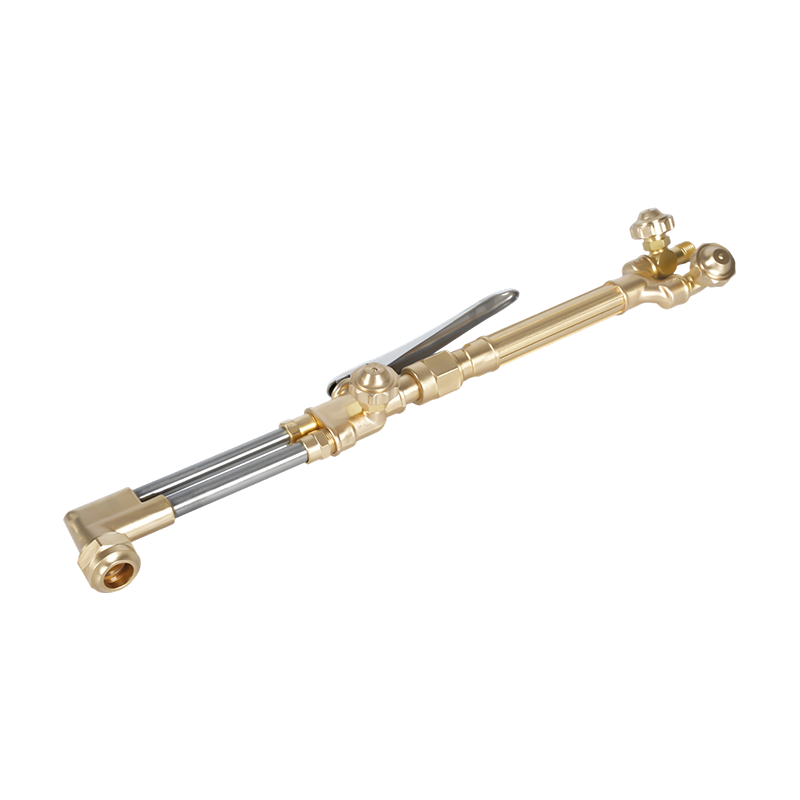
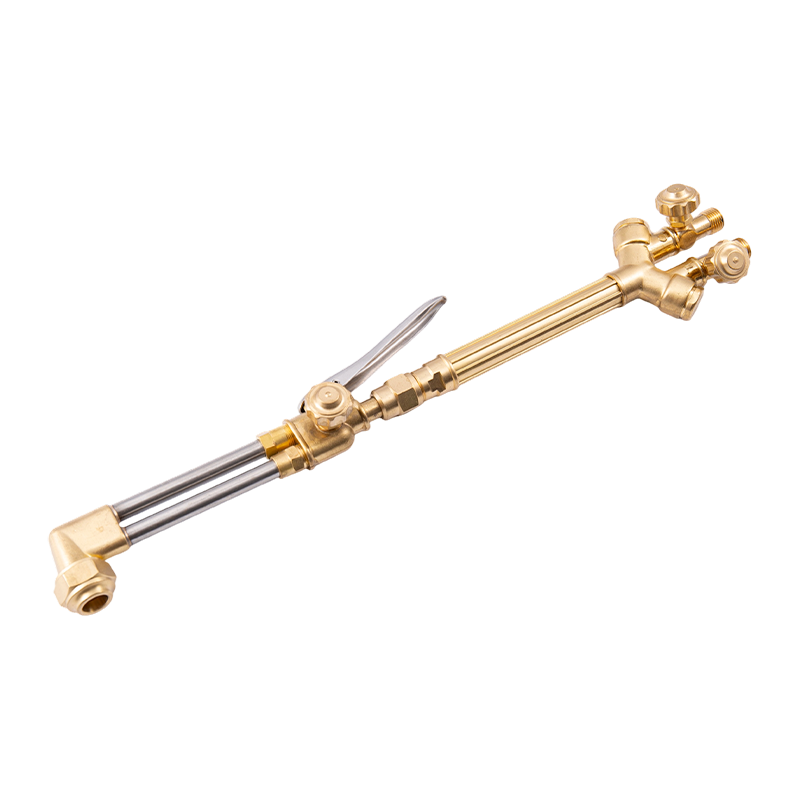
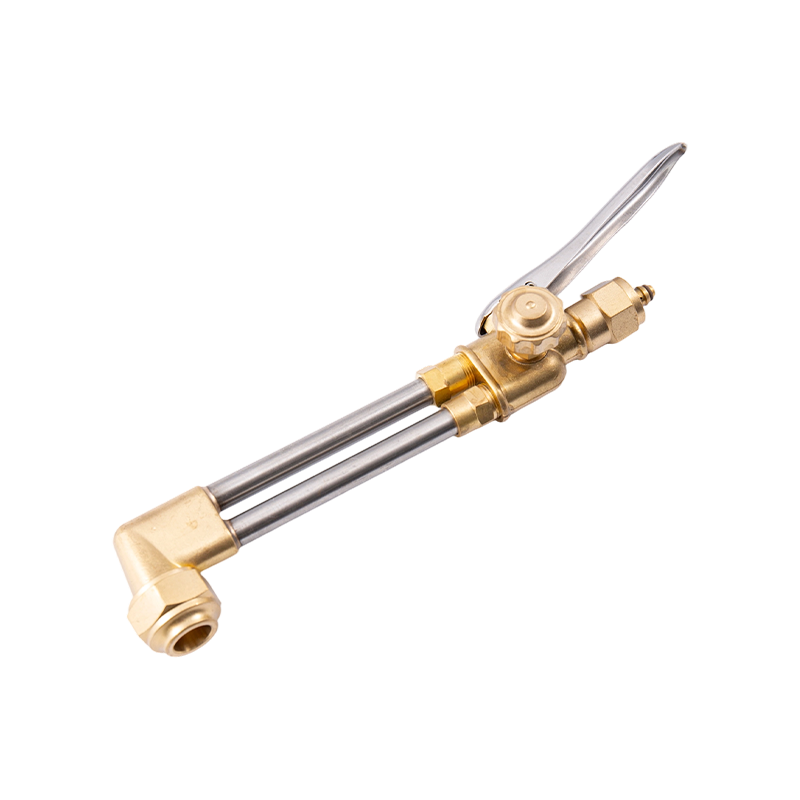
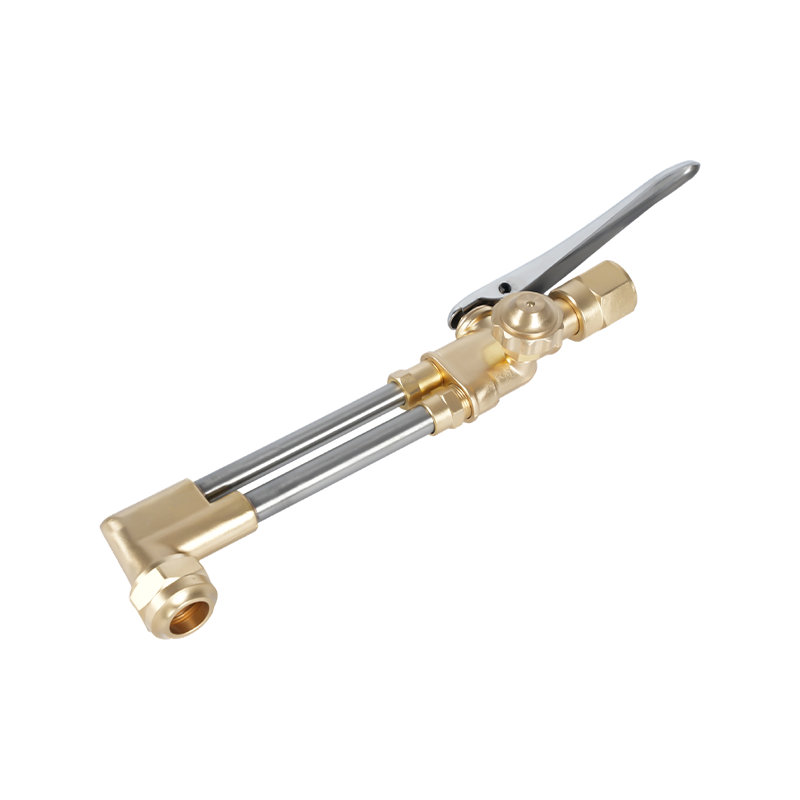
Jeśli nasadka tnąca i uchwyt palnika nie są dopasowane, naciski na wykresie stają się trudniejsze do odtworzenia. A Wytrzymała przystawka do palnika do cięcia tlenem, acetylenem i propanem z czystą reakcją zaworu, taką jak A212, utrzymuje przewidywalny płomień i ułatwia odtworzenie ustawień wykresu.
 A212 Dostawcy uchwytów do palnika do cięcia tlenowo-acetylenowo-propanowego o dużej wytrzymałości, całości WELDMAN to czołowy dostawca i firma w Chinach A212 do ciężkich palników do cięcia tlenowo-acetylenowo-propanowego, hurtownia A212 do ciężkich palników tlenowo-propanowych... Zobacz produkt →
Typowe błędy pojawiające się podczas cięcia
Większość złych cięć można przypisać jednemu z kilku błędów, których można uniknąć. Sprawdź je przed zmianą jakichkolwiek ciśnień.
- Ustawienie acetylenu powyżej 15 psi. Jest to najniebezpieczniejszy błąd w pracy w trybie tlenowo-paliwowym i nigdy nie poprawi cięcia.
- Czytanie wykresu z innej serii końcówek. Systemy numerowania końcówek nie są uniwersalne wśród producentów.
- Ustawianie regulatorów przy całkowicie zamkniętych zaworach palnika. Odczyt zmienia się, gdy gaz zaczyna płynąć; Ustaw ciśnienie przy otwartym palniku na tyle, aby poczuć przepływ światła.
- Używanie końcówki, która jest za mała dla płytki. Płomień rozgrzania wstępnego nie może podnieść krawędzi do temperatury zapłonu, a strumień tnący traci pęd przed dotarciem do dna cięcia.
- Ignorowanie stanu gniazda końcówki i otworu. Uszkodzone gniazdo powoduje wyciek gazu podgrzewającego przez gwinty, a brudny otwór zniekształca strumień skrawania.
- Rozpoczęcie cięcia zanim stal osiągnie temperaturę zapłonu. Oczekiwanie dodatkowej sekundy na krawędzi jest tańsze niż nieudane cięcie.
Sam płomień jest najlepszym wskaźnikiem czasu rzeczywistego. Neutralny płomień z ostrym białym stożkiem wewnętrznym i brakiem piór po stronie acetylenu zapewnia najczystsze cięcie większości czystej stali. Jeśli płomień ponownie pojawi się w końcówce, zatrzymaj ją, poczekaj, aż końcówka ostygnie i sprawdź gniazdo i otwór przed ponownym zapaleniem.
Wykorzystaj wykres w swoim sklepie
Nawet najlepszy wykres nie jest w stanie zrekompensować niedopasowanych komponentów. Osprzęt tnący ze zużytymi grzybkami zaworów, uchwyt z uszkodzonymi gwintami lub źle osadzona końcówka powodują zniekształcenie ciśnienia płomienia. Trzymanie się serii końcówek jednego producenta i dopasowanie nasadki tnącej do rękojeści zmniejsza liczbę zmiennych.
Kompletny strój np Zestaw palnika do cięcia o dużej wytrzymałości A217K zawiera przystawkę tnącą, sprzęt tlenowy i kompatybilne końcówki w jednym opakowaniu, dzięki czemu ciśnienia z tabeli można odtworzyć bez mieszania części z różnych źródeł.
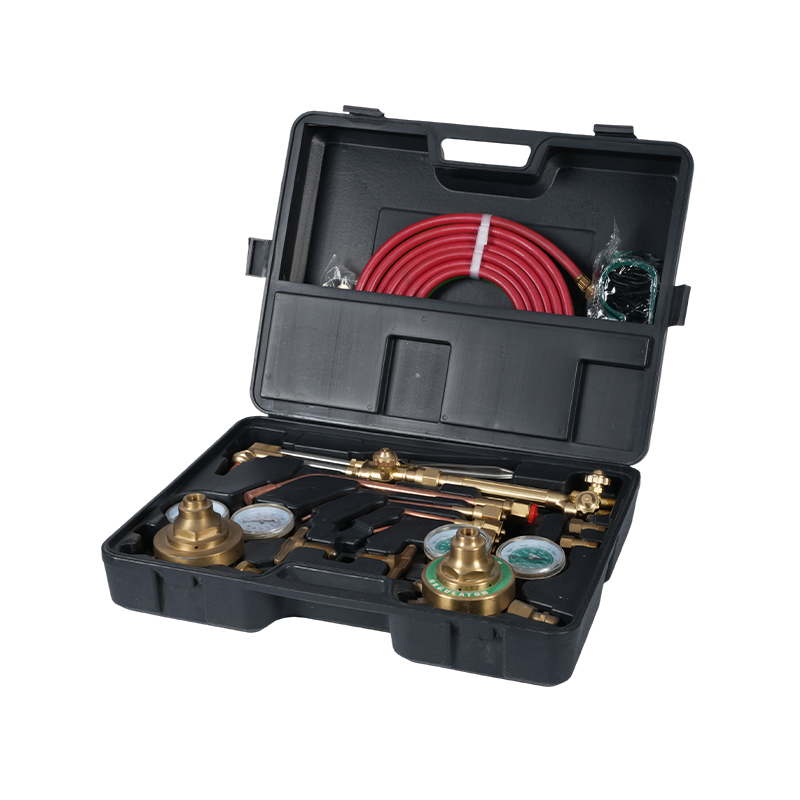 Zestaw palnika do cięcia o dużej wytrzymałości A217K Przystawka do cięcia propanu Tlen Acetylen T WELDMAN to najlepszy w Chinach zestaw palnika do cięcia o dużej wytrzymałości A217K Przystawka do cięcia propanem Zestaw palnika tlenowo-acetylenowego Dostawca i firma, cała... Zobacz produkt →
Jeśli Twój warsztat potrzebuje pomocy w wyborze serii końcówek lub przystawki tnącej do grubości blachy, którą zwykle obsługujesz, skontaktuj się z nami z modelem palnika i zakresem materiałów, a my wskażemy Ci odpowiednie komponenty.