Palnik do cięcia wyskakujący na końcówce, nacięcie przesuwające się na bok, końcówka wtapiająca się w płytę – te błędy zwykle nie zaczynają się nigdzie w pobliżu miejsca, w którym się pojawiają. Zaczynają od diagramu przedstawiającego kształt narzędzia, ale nie drogę gazu. Śledzenie tlenu i acetylenu od zaworu butli do otworu tnącego, a większość problemów na stanowisku pracy można zdiagnozować w ciągu minuty, a części zamienne można zamówić bez zgadywania.
Krótka wersja: w standardowym dwuprzewodowym palniku tlenowo-acetylenowym paliwo i tlen przepływają oddzielnymi przewodami aż do mieszalnika wewnątrz osprzętu tnącego, gdzie łączą się w proporcji, dla której została zaprojektowana końcówka. Dźwignia tlenu tnącego otwiera trzeci, znacznie większy kanał, który całkowicie omija mieszalnik. Wszystko inne na rysunku – regulatory, ograniczniki, zawory iglicowe, nakrętka końcowa – istnieje, aby mierzyć lub chronić te trzy przepływy.
Ścieżka gazu to diagram
Większość schematów ścian warsztatu to widoki rozstrzelone: części ułożone według pozycji. Diagram roboczy to schemat blokowy. Postępuj zgodnie z nimi w kolejności, a każdy komponent ma dokładnie jedno zadanie.
- Zawór butli acetylenowej, otwarty nie więcej niż półtora obrotu; zawór butli z tlenem całkowicie otwarty.
- regulatory, po jednym na cylinder, obniżające wysokie ciśnienie magazynowania do niskiego ciśnienia tłoczenia.
- Węże, zwykle czerwone do paliwa i zielone, czarne lub niebieskie do tlenu, z lewym gwintem na każdym złączu paliwowo-gazowym, więc nie można ich zamieniać.
- Ograniczniki płomienia lub zawory zwrotne na wylotach regulatora, a często także na wlotach palnika.
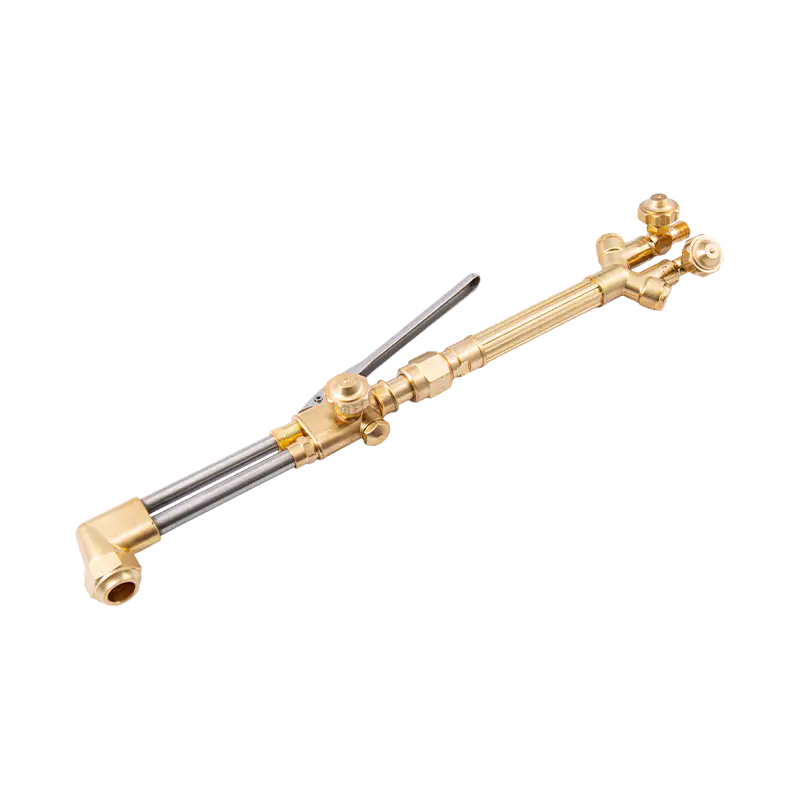
- Złączki wlotowe palnika, następnie dwa zawory iglicowe na uchwycie.
- Mieszalnik, w którym podgrzewa się tlen i paliwo gazowe przed wejściem do końcówki.
- Końcówka tnąca, w której otwory podgrzewania wstępnego stykają się z centralnym otworem tlenu tnącego.
| Komponent | Pozycja w przepływie | Co zweryfikować |
|---|---|---|
| Regulator | Bezpośrednio na każdym cylindrze | Manometr podawania wskazuje zamierzone niskie ciśnienie, a nie ciśnienie w butli |
| Wąż | Cylinder do wlotu palnika | Kodowanie kolorystyczne, lewa nakrętka paliwowa, bez pęknięć w pobliżu zacisku |
| Aresztownik | Wylot regulatora lub wlot palnika | Strzałka przepływu skierowana jest w stronę pochodni; element niezanieczyszczony olejem |
| Zawory iglicowe | Korpus uchwytu | Płynna podróż, brak wycieków poza opakowaniem, pokrętła oznaczone kolorami |
| Mikser | Podstawa przystawki tnącej | Czyste dysze, nieuszkodzone pierścienie uszczelniające, typ odpowiedni dla palnika |
| Dźwignia tnąca | Tył osprzętu | Otwiera się całkowicie, zatrzaskuje, nie pełza |
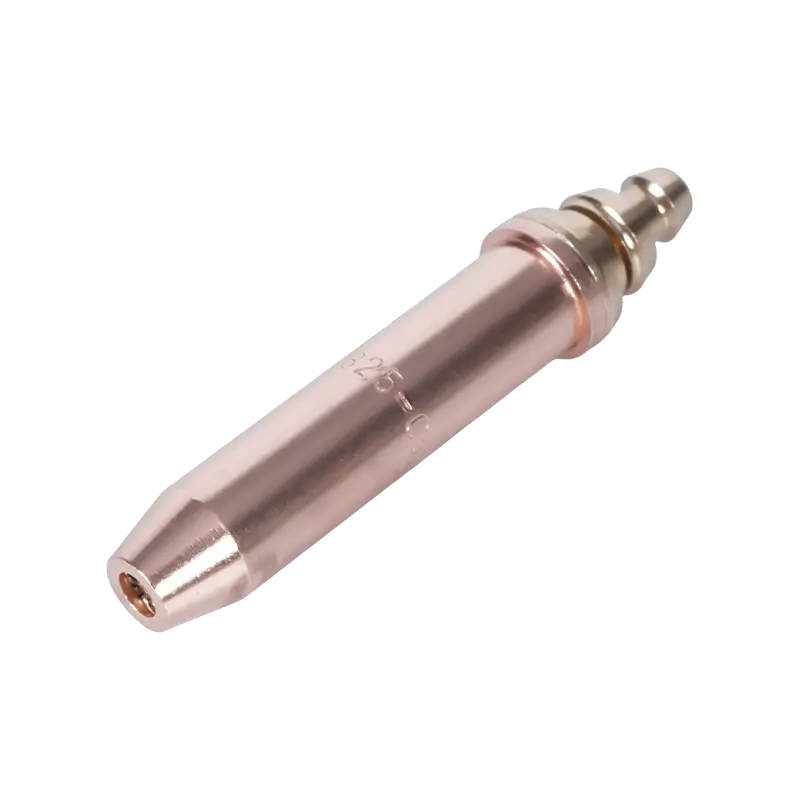
| Wskazówka i nakrętka | Przód załącznika | Gniazdo wolne od wyszczerbień, numer końcówki prawidłowy, otwory czyste |
Dwa numery w tym łańcuchu nie podlegają negocjacjom. Ciśnienie dostarczania acetylenu powinno utrzymywać się na poziomie 15 psig lub poniżej; powyżej tej wartości gaz w wężu staje się niestabilny, a ryzyko zmienia się z niewygodnego na naprawdę niebezpieczne. Średnica węża też ma znaczenie: 1/4 cala jest normalne w przypadku końcówek o rozmiarze mniej więcej 5, natomiast 3/8 cala stosuje się w przypadku większych końcówek, aby nie ograniczać strumienia tlenu tnącego.
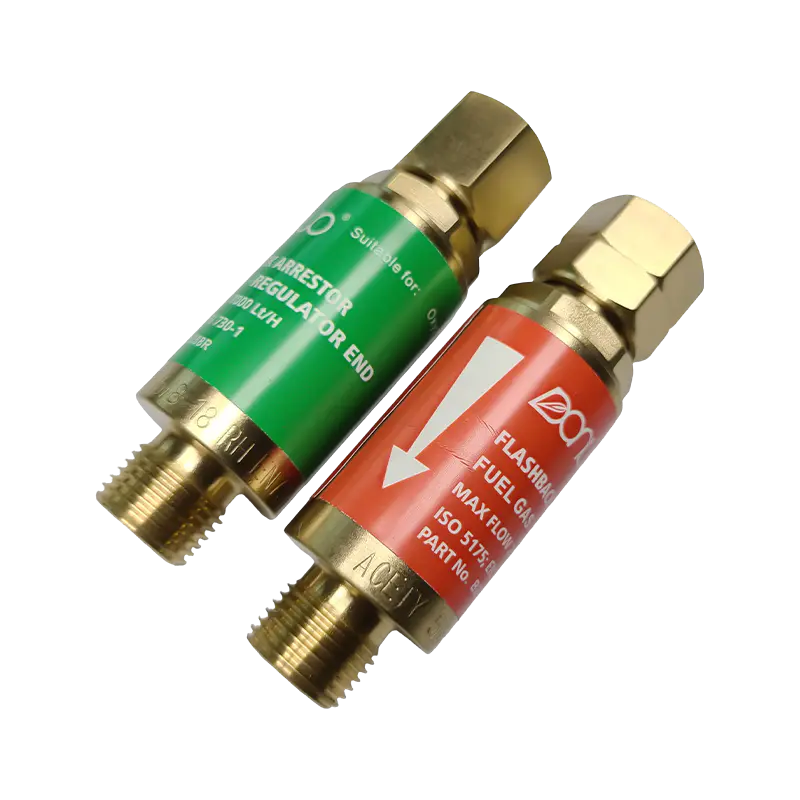 Seria ograniczników płomienia tlenowo-acetylenowego B288 Do spawania i cięcia w tlenie i acetylenie seria B288 oferuje modele tlenowe i paliwowo-gazowe z wieloma połączeniami gwintowymi i zabezpieczeniem przed cofaniem się płomienia/przepływem wstecznym dla konfiguracji palnika. Zobacz produkt →
Wewnątrz uchwytu i nasadki tnącej
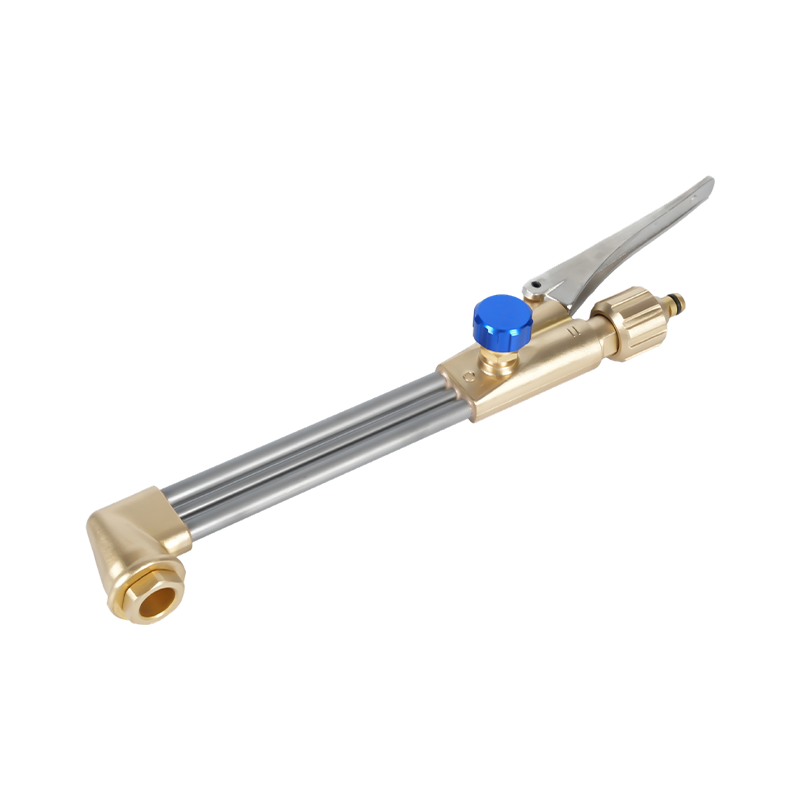
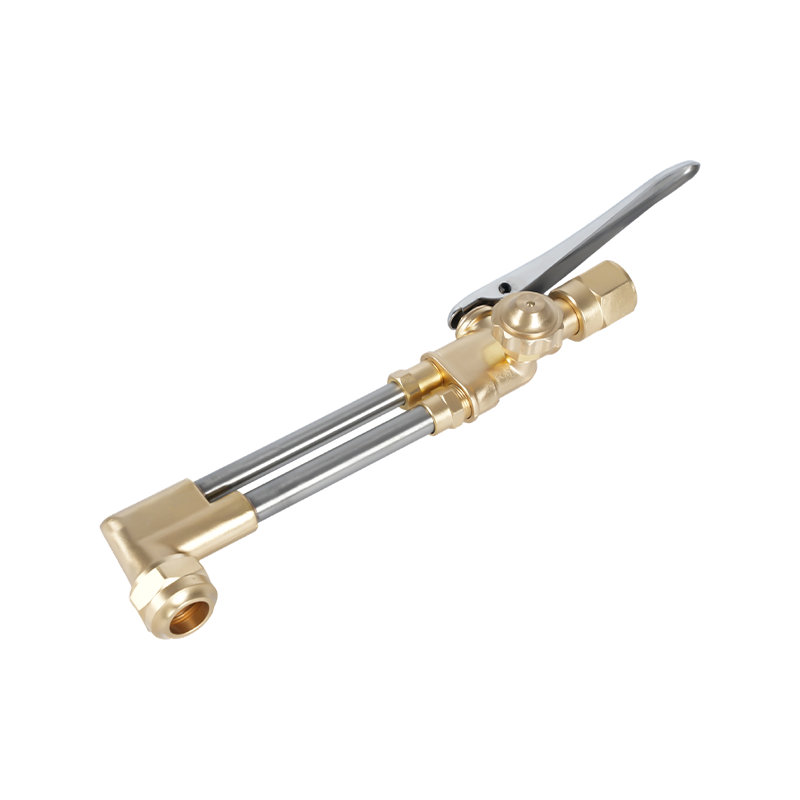
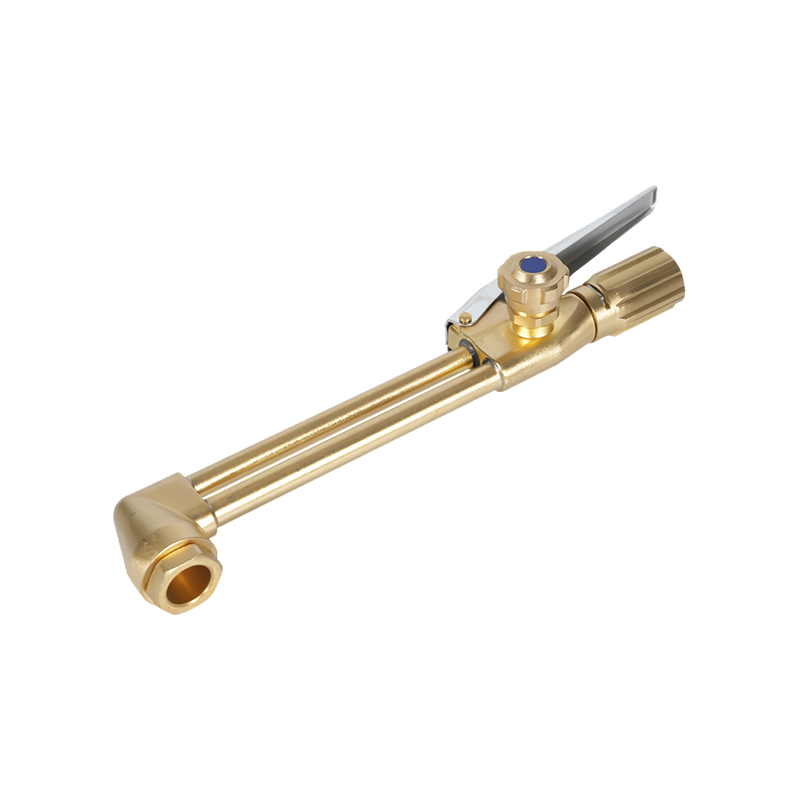
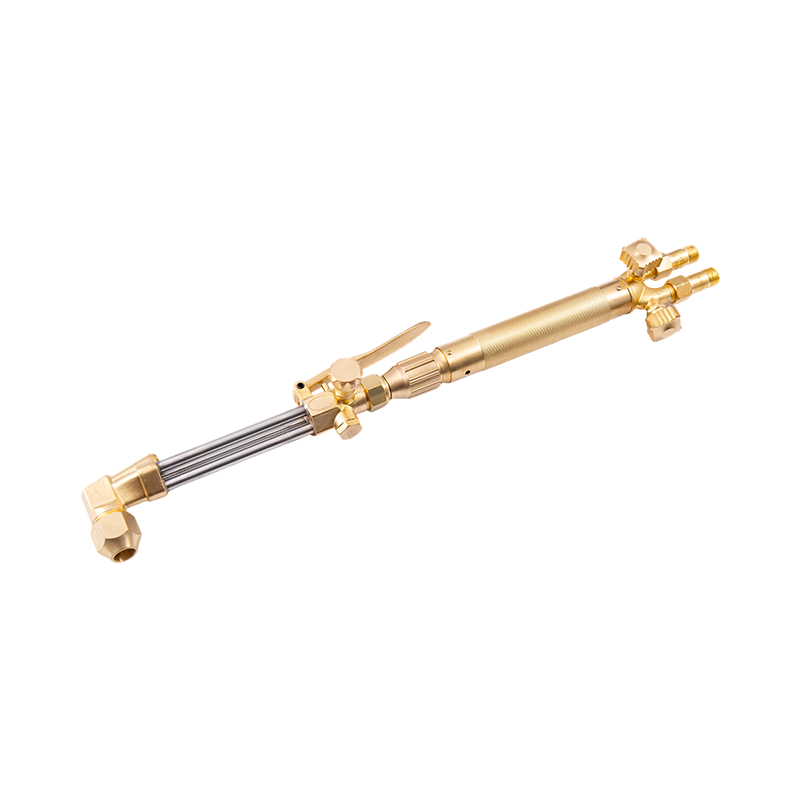
Dwuczęściowy palnik dzieli się na uchwyt i nasadkę tnącą, która łączy go z dwiema rurkami i nakrętką złączkową. W większości konstrukcji uchwyt w ogóle nie mieści komory mieszania – jest to para korpusów zaworów z trzpieniami, uszczelnieniami i pokrętłami.
Zawory iglicowe
Pokrętła paliwa i tlenu mierzą wstępne podgrzewanie gazu i reguluje się je razem: lekko otwórz paliwo, zapal je, następnie dodaj tlen, aż jasny stożek wewnętrzny skróci się i zmieni w neutralny płomień. Diagramy zwykle przedstawiają je jako dwa małe kółka. W praktyce są to jedne z pierwszych części wymienianych, ponieważ nadmierne dokręcenie powoduje uszkodzenie gniazda trzpienia i płomień przestaje reagować na regulację.
Mikser lub wtryskiwacz
Mikser, umieszczony u podstawy osprzętu, jest miejscem, w którym rysunek zasługuje na swoje utrzymanie. Palniki o równym ciśnieniu łączą dwa gazy pod podobnymi ciśnieniami. Palniki wtryskowe wykorzystują mały strumień tlenu do wciągania paliwa gazowego do komory, utrzymując stabilną mieszaninę w przypadku spadku ciśnienia acetylenu. Zużyty mikser objawia się płomieniem, który zmienia charakter po przechyleniu palnika, lub trzaskiem z tyłu światła.
Cięcie dźwigni tlenu
Dźwignia otwiera zawór wpuszczając strumień tlenu o dużej objętości bezpośrednio do środka końcówki, omijając mieszalnik. Powinien całkowicie się otworzyć i gwałtownie zamknąć. Pękająca dźwignia powoduje poszarpaną krawędź i zbyt duże nacięcie bez żadnej innej oczywistej przyczyny.
Nakrętka końcówki i gniazdo
Nakrętka zaciska stożkowe gniazdo na pasującym stożku na końcówce. Jest to uszczelnienie metal-metal, a nie uszczelnienie gwintu. Pojedyncze nacięcie na gnieździe powoduje przedostanie się tlenu do kanałów podgrzewania wstępnego i powoduje znajomą skargę, że końcówka ciągle wyskakuje, niezależnie od ustawienia zaworów.
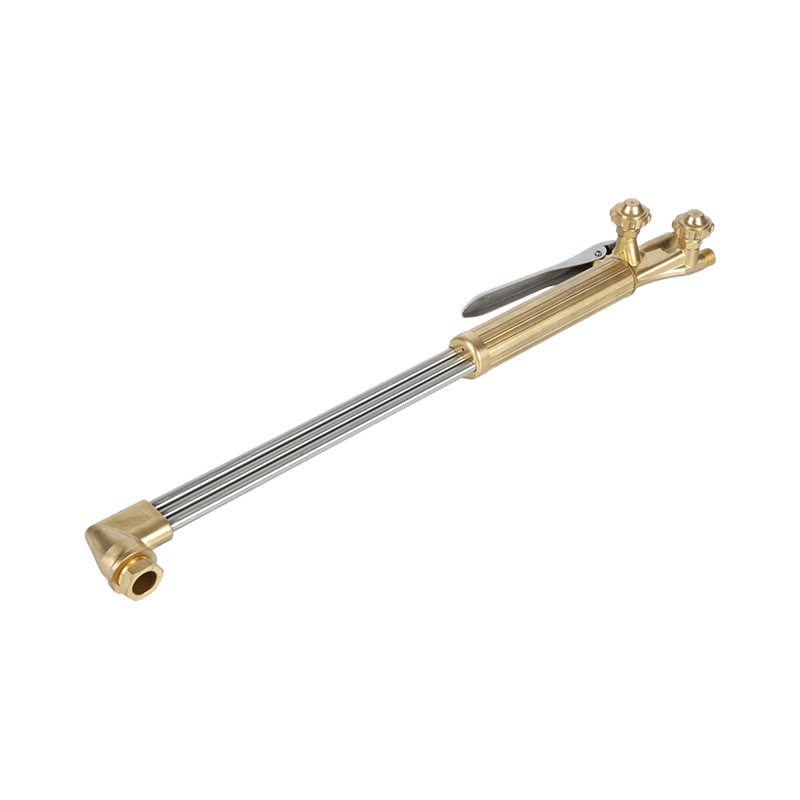 Ręczny palnik tlenowo-acetylenowy o dużej wytrzymałości B400 Ręczny palnik dwururowy do wymagających cięć do 300 mm, kompatybilny z acetylenem i propanem oraz dyszami 1502/1503 do ciężkich prac produkcyjnych. Zobacz produkt →
Jak wygląda końcówka w przekroju
Po powiększeniu diagram stanie się małym zespołem: sześciokątny lub radełkowany korpus, stożkowe gniazdo, pierścień otworów do podgrzewania wstępnego — zwykle cztery do sześciu, a w przypadku dużych rozmiarów więcej — i jeden centralny otwór tnący. Numer końcówki jest wybity na korpusie i numer ten reguluje cały zestaw.
Cięcie nie topi się. Płomienie podgrzewacza podnoszą plamę stali do temperatury zapłonu, około 870 ° C (1600 ° F), a następnie strumień tlenu utlenia żelazo i wydmuchuje tlenek z szczeliny. Dlatego stan kryzy podgrzewania wstępnego ma większe znaczenie, niż większość operatorów się spodziewa: częściowo zablokowany otwór powoduje, że jedna strona cięcia staje się zimna, a nacięcie zakrzywia się w kierunku przeciwnym do linii.
Dopasowany rozmiar końcówki, grubość i ciśnienie
Opublikowane wykresy różnią się w zależności od producenta, rodzaju paliwa i serii końcówek, ale zależność jest stała: liczba końcówek rośnie wraz z grubością płyty, ciśnienie tlenu tnącego rośnie wraz z liczbą końcówek, a prędkość przesuwu maleje.
| Grubość płyty | Typowy numer końcówki | Obniżanie ciśnienia tlenu |
|---|---|---|
| 3 mm (1/8 cala) | 000 | 20–25 psig |
| 6 mm (1/4 cala) | 00 | 20–25 psig |
| 10 mm (3/8 cala) | 0 | 25–30 psig |
| 20 mm (3/4 cala) | 1 | 30–35 psig |
| 25 mm (1 cal) | 2 | 35–40 psig |
| 50 mm (2 cale) | 3 | 40–45 psig |
| 100 mm (4 cale) | 5 | 45–55 psig |
Dwie uwagi praktyczne. Dysze propanowe mają większe kanały podgrzewania wstępnego i zużywają więcej tlenu niż końcówki acetylenowe o tej samej liczbie, więc wykres zapisany dla jednego paliwa jest nieważny dla drugiego. Każde ciśnienie na dowolnym wykresie jest mierzone na reduktorze na danej długości węża; przy długościach znacznie dłuższych niż 25 stóp dodaj trochę ciśnienia tłoczenia i ponownie sprawdź płomień, zanim zrzucisz winę na końcówkę.
Cztery szczegóły, które rysunek zwykle pomija
- Umiejscowienie ogranicznika. Ograniczniki na końcu regulatora chronią cylindry; Zawory zwrotne na końcu palnika chronią operatora. Wiele diagramów pokazuje jedno, a drugie nie. Na ruchliwej ławce zmieścisz oba.
- Końcówka dystansu. Stożek wewnętrzny powinien znajdować się 1,5 do 3 mm nad płytką. Styk przegrzewa końcówkę i rozpoczyna cykl pop, którego nie usunie żadna regulacja zaworu.
- Przeciągnij i kąt natarcia. Linie przeciągania nachylają się zgodnie z kierunkiem jazdy, a wyprzedzenie od 10 do 15 stopni kompensuje to na grubszej płycie. Diagram przedstawiający idealnie pionowe nacięcie pokazuje ideał, a nie wynik.
- Czyszczenie kryzy. Otwory podgrzane czyści się środkiem do czyszczenia końcówek o odpowiednim rozmiarze, nigdy wiertłem. Wiercenie usuwa krawędź dozującą i wycofuje końcówkę.
Dyscyplina obsługi gazu należy do tego samego rysunku. Nasz przewodnik po środki ostrożności podczas korzystania z palnika do cięcia obejmuje test szczelności, sekwencję zapalania i wyłączanie w kolejności, w jakiej powinny to nastąpić.
Określanie palnika na podstawie diagramu
Gdy przepływ będzie przejrzysty, decyzje dotyczące zakupu staną się prostsze. O większości decydują trzy pytania. Jakiej klasy obciążenia wymaga ta praca – ciężka, średnia czy lekka, biorąc pod uwagę grubość ścianek, trzpienie zaworów i kuty mosiądz w porównaniu z uchwytami aluminiowymi? Z jakiego regionalnego standardu odpowiadają końcówki i siedzenia, skoro wzorce amerykańskie, australijskie, brytyjskie i japońskie nie są zamienne? A kto dostarcza materiały eksploatacyjne — końcówki, nakrętki, pierścienie uszczelniające i elementy zabezpieczające — za pięć lat?
W przypadku nabywców zaopatrujących się u producenta diagram pełni także funkcję arkusza specyfikacji. Dostawca, który może samodzielnie kuć, obrabiać i montować, może zachować tolerancje stożka gniazda i dyszy mieszalnika, czyli dwóch cech, które mają największy wpływ na jakość cięcia. Nasza własna produkcja w Ningbo obejmuje wytwarzanie matryc, kucie, wykańczanie powierzchni, obróbkę CNC i kontrolę pod jednym dachem, z około dwudziestoletnim stażem w narzędziach do spawania i cięcia, a także obrabiamy według rysunków klienta, gdy standardowy wzór nie pasuje.
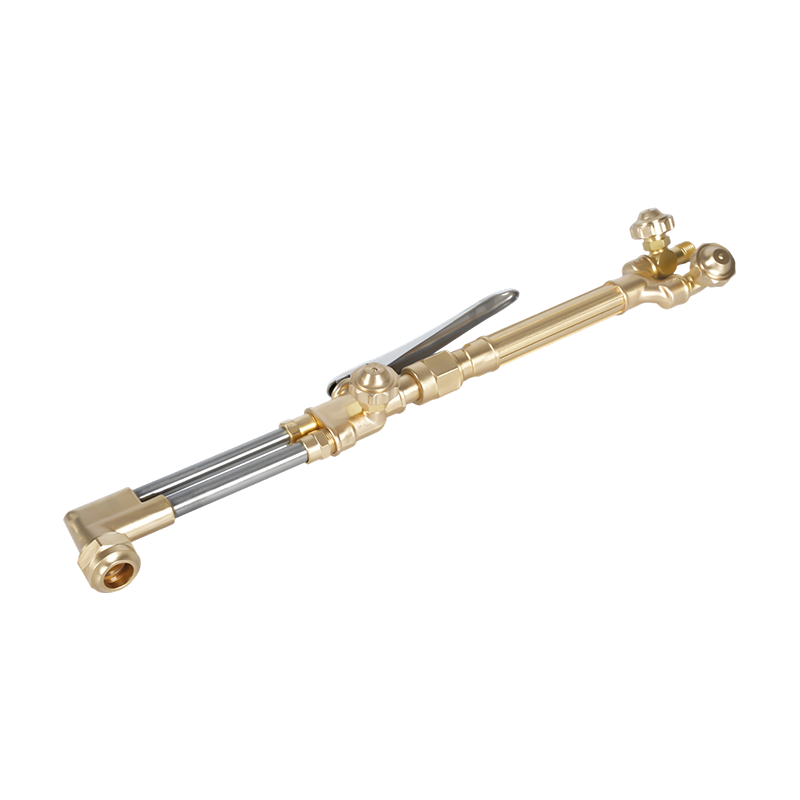 Zestaw wytrzymałego palnika do cięcia tlenowo-acetylenowo-propanowego A217 Wytrzymały zestaw z nasadką tnącą A212 i rękojeścią A211, o średnicy znamionowej do 200 mm i kompatybilny z acetylenem lub propanem, do przemysłowego cięcia, lutowania twardego i ogrzewania. Zobacz produkt →
Jeśli chcesz dopasować zestaw palnika do istniejącego węża, reduktora i końcówki, prześlij rysunek lub numery części za pośrednictwem naszego strona kontaktowa a przed wyceną potwierdzimy typ gniazda, kształt gwintu i zgodność końcówki.
Wydrukuj wykres, a następnie zanotuj go: zapisz rzeczywiste ciśnienia reduktora, numer końcówki, której używasz dla każdej grubości płytki oraz datę ostatniej kontroli ograniczników. Rysunek z Twoimi numerami przestaje być plakatem, a zaczyna być arkuszem przygotowawczym — a gdy następnym razem zadanie okaże się trudne, odpowiedź jest zwykle o jedną linijkę dalej.