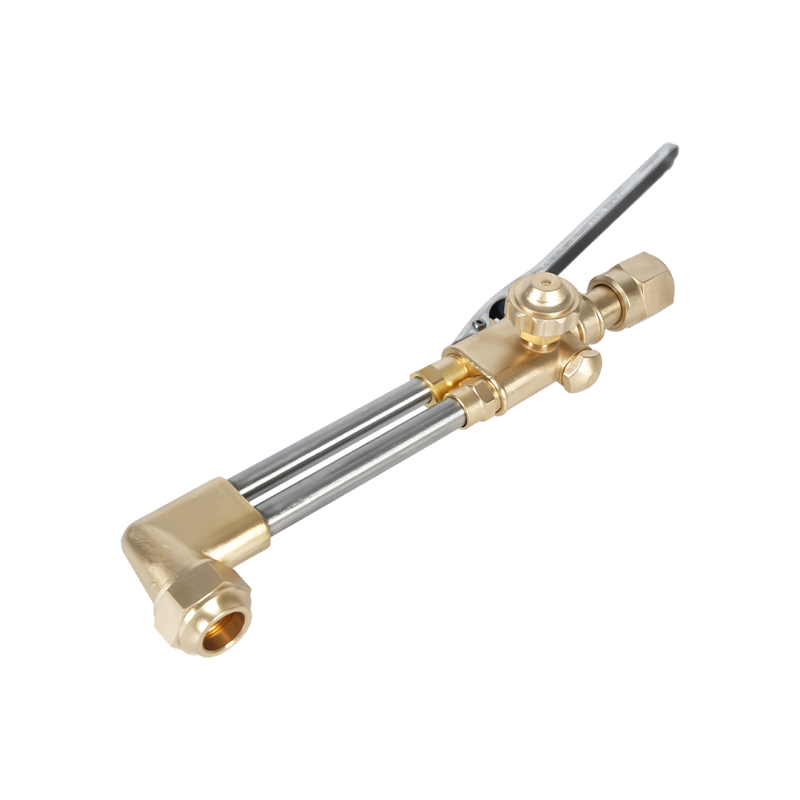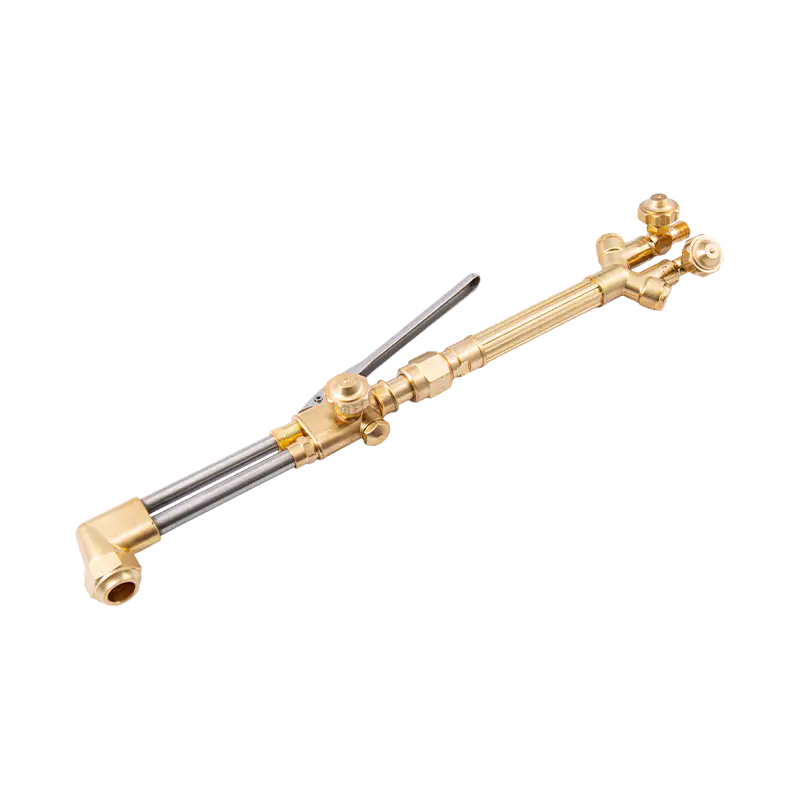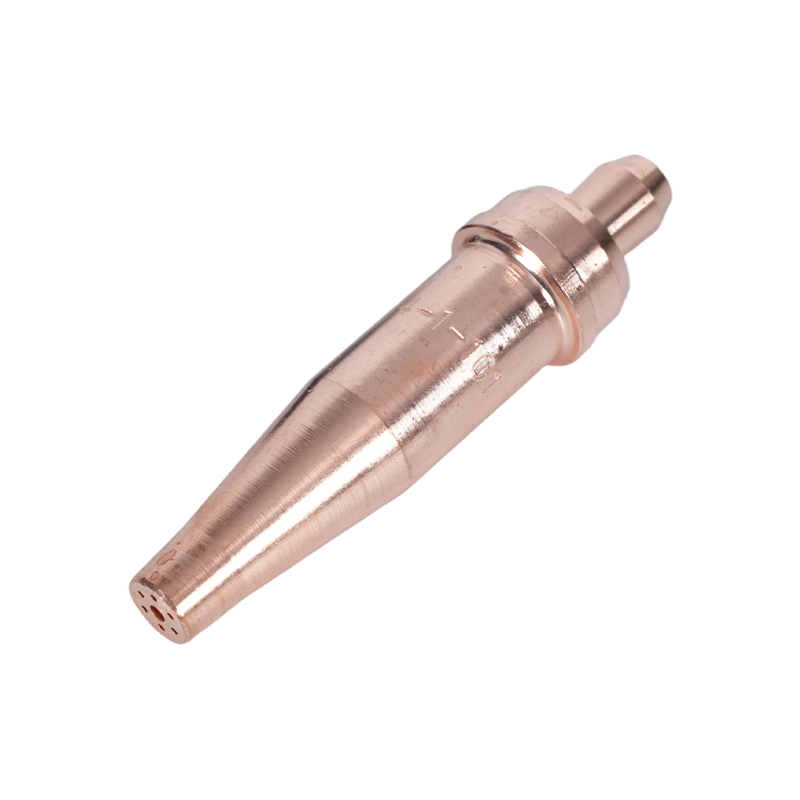
Końcówka nr 1, około 28 psi tlenu i 4 psi acetylenu, rozerwie 6 mm płytkę ze stali miękkiej w ciągu kilku sekund. Uruchom ten sam palnik na płycie o grubości 25 mm, nie dotykając niczego, a cięcie zatrzymuje się w połowie, nacięcie się poszerza, a ktoś w końcu szlifuje krawędź z powrotem do tolerancji.
Nic w kwestii operatora się nie zmieniło. Cięcie tlenowo-acetylenowe to jeden z niewielu procesów obróbki metali, w którym decyzje dotyczące konfiguracji — rozmiar końcówki, ciśnienie gazu, odsunięcie i prędkość przesuwu — decydują w większym stopniu o wyniku niż ręka trzymająca palnik. Poniższe wskazówki obejmują kolejność konfiguracji, wybór końcówki i ciśnienia, regulację płomienia, sprzęt zabezpieczający oraz wybór sprzętu, który zapewnia powtarzalność cięć.
Gdzie faktycznie decyduje się o jakości cięcia
Cięciem sterują trzy zmienne: prędkość strumienia tlenu na końcówce, ciepło podgrzewania wstępnego i prędkość przesuwu. Dwa z trzech zostają zablokowane przed zapaleniem się płomienia, dlatego też palnik, który „źle tnie”, zwykle ma problem z konfiguracją, a nie z operatorem.
- Stan kryzy końcówki i rozmiar określają prędkość strumienia. Końcówka, która została rozwiercona, upuszczona lub pracowała pod ciśnieniem niewłaściwym dla jej rozmiaru, traci prędkość i pozostawia klasyczne, szorstkie, wypłukane nacięcie.
- Ustawienia regulatora ustawiają podgrzewanie wstępne i przepływ tlenu. Niskie ciśnienie tlenu powoduje powolne i niepełne cięcia; nadmierne ciśnienie powoduje turbulencje, szeroką szczelinę i twardy żużel.
- Prędkość jazdy jest jedyną zmienną dostosowywaną na bieżąco podczas cięcia. Przeciągnij linie ustawione pod kątem 10 do 15 stopni od pionu, co oznacza, że prędkość jest w przybliżeniu prawidłowa; prawie pionowe linie opóźnienia oznaczają zbyt wolne, a spłaszczone linie opóźnienia oznaczają zbyt szybko.
Sekwencja konfiguracji: Kolejność operacji
Za każdym razem pracuj nad tą samą sekwencją. Większość skarg dotyczących „wadliwej latarki” wynika raczej z pominiętego kroku niż z samą latarką.
- Przed podłączeniem sprawdzić: pęknięty lub spuchnięty płaszcz węża, uszkodzone gniazdo końcówki, zużyte uszczelnienie zaworu.
- Pstryknij na krótko każdy zawór butli, aby wydmuchać kurz, a następnie zamknij go ponownie.
- Zamontuj regulatory i dokręć nakrętki wlotowe za pomocą klucza o odpowiedniej wielkości, nigdy szczypiec ani klucza do rur.
- Zainstaluj ograniczniki płomienia zwrotnego lub zawory zwrotne przepływu wstecznego na wylotach reduktora lub wlotach palnika, w zależności od wymagań obowiązujących w danym miejscu.
- Podłącz węże do odpowiednich króćców i upewnij się, że złącza są parą prawego, lewego lub prawego gwintu.
- Powoli otwórz zawory butli. W przypadku butli z acetylenem otwórz ją nie więcej niż o półtora obrotu, aby można było ją szybko zamknąć.
- Ustawić ciśnienia robocze przy otwartych zaworach palnika, a następnie je zamknąć.
- Sprawdź szczelność każdego złącza za pomocą wody z mydłem lub płynu do wykrywania nieszczelności. Nigdy z płomieniem.
- Zapalaj iskiernikiem, a nie jednorazową zapalniczką lub zapałką.
Wybór końcówki i ciśnienie gazu
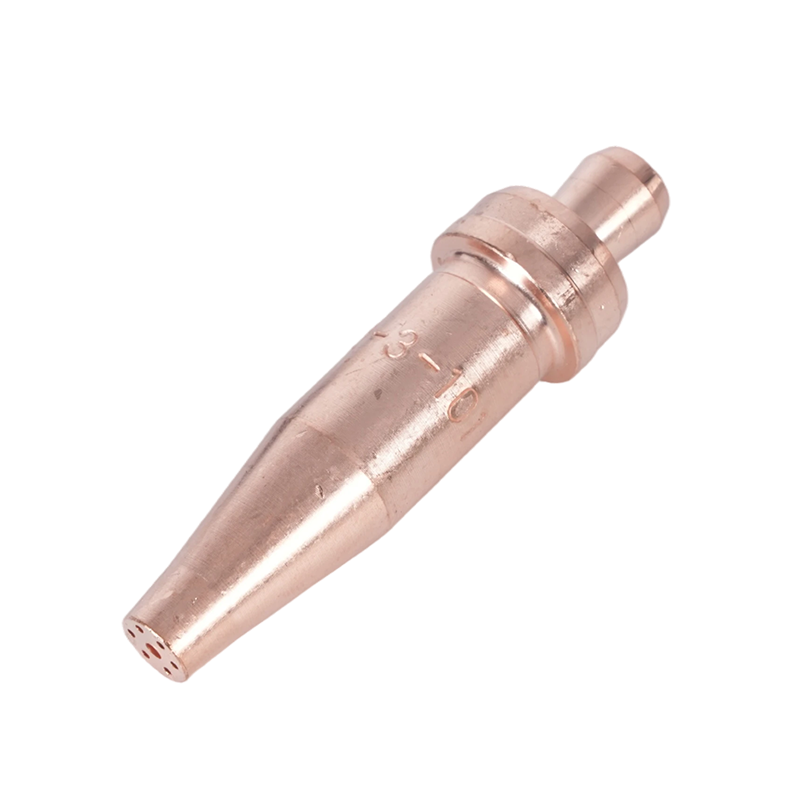
Rozmiar końcówki dobiera się najpierw do grubości płytki, a wszystko inne z niej wynika. Końcówka o średnicy znamionowej 6 mm nie może zostać przebita przez 25 mm poprzez zwiększenie ciśnienia; otwór po prostu nie przepuszcza wystarczającej ilości tlenu, a dodatkowe ciśnienie zamienia się w turbulencje, które powodują erozję powierzchni cięcia.
Równie duże znaczenie mają wzorce regionalne. Końcówka pasująca do gniazda palnika w stylu amerykańskim nie będzie prawidłowo osadzona na palniku australijskim lub brytyjskim, nawet jeśli nić wygląda na blisko. Dwuczęściowe końcówki propanowe dodają drugą różnicę: otwory do podgrzewania wstępnego i cięcia są oddzielne, więc nie można ich stosować zamiennie z jednoczęściowymi końcówkami acetylenowymi.
| Grubość płyty | Typowy rozmiar końcówki | Ciśnienie tlenu | Ciśnienie acetylenu | Praktyczna uwaga |
|---|---|---|---|---|
| 3 do 6 mm | 0 lub 1 | 20 do 25 psi | 3 do 5 psi | Szybki przejazd, krótkie nagrzewanie |
| 6 do 12 mm | 1 lub 2 | 25 do 30 psi | 4 do 6 psi | Stała prędkość, nawet po linie |
| 12 do 25 mm | 2 lub 3 | 30 do 40 psi | 5 do 8 psi | Wolniejsza podróż, uważaj na śmieci |
| 25 do 50 mm | 3 lub 4 | 40 do 50 psi | 7 do 10 psi | Przebij krawędź talerza |
| 50 do 100 mm | 5 lub 6 | 50 do 60 psi | 8 do 12 psi | Wysoki przepływ tlenu, dwustopniowe podgrzewanie |
Po zakończeniu cięcia dostosuj na podstawie wykresu, a nie od niego. Zaokrąglona górna krawędź z przyspawanym do spodu żużlem zwykle oznacza, że ciśnienie tlenu jest za wysokie lub podróż jest zbyt wolna. Miękka, lepka linia żużla i niepełne przebicie zwykle oznaczają, że ciśnienie jest za niskie lub skok jest zbyt szybki.
Pielęgnacja końcówek to najtańsze dostępne ulepszenie wydajności. Oczyść otwory odpowiednim środkiem do czyszczenia końcówek, nigdy wiertłem ani drutem spawalniczym, i wymień końcówkę, której otwory do podgrzewania wstępnego stały się owalne lub której gniazdo jest porysowane. Nasz przewodnik po wybór końcówki palnika do cięcia, konfiguracja i konserwacja opisuje bardziej szczegółowo procedury czyszczenia i rozwiązywania problemów.
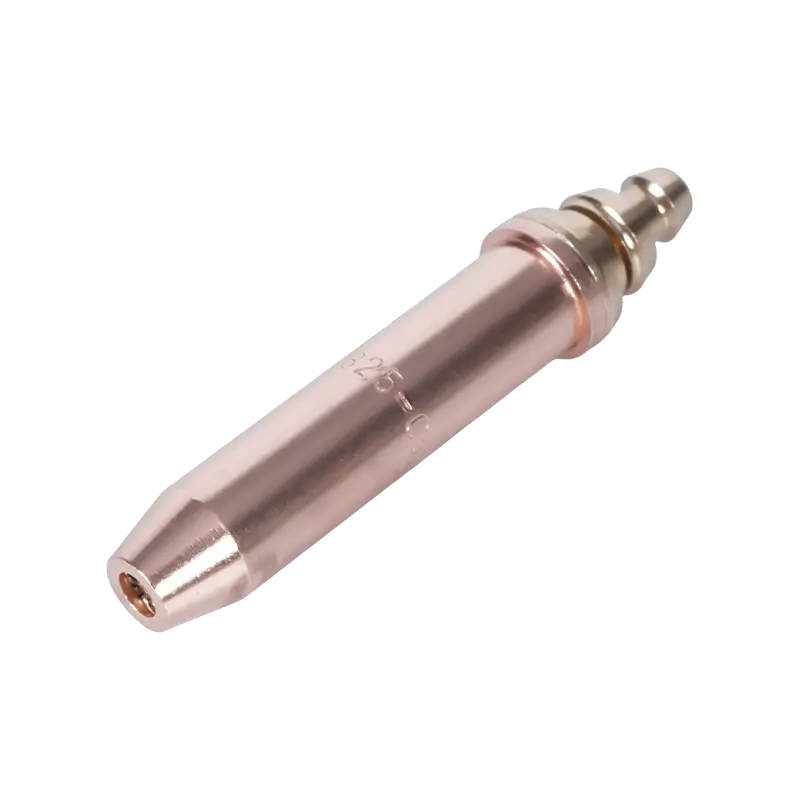
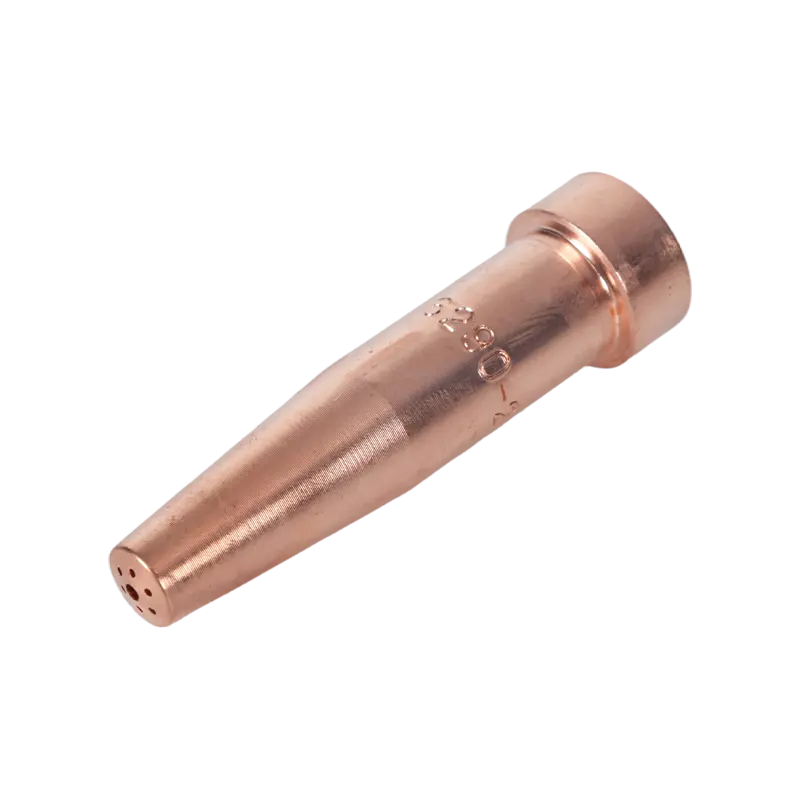 Acetylenowa końcówka tnąca serii 6290 do palników typu amerykańskiego Ta końcówka do cięcia acetylenu pasuje do palników A735 i A623 i obejmuje stal o średnicy 1–300 mm; przydatny do prac związanych z cienkimi płytami i przekłuwaniem, gdzie preferowany jest acetylen. Zobacz produkt →
Acetylen lub propan
W przypadku płyt o grubości 20 mm i większej propan zwykle wygrywa pod względem kosztu za metr cięcia. W przypadku cieńszych płyt, przebijania oraz wszelkich prac związanych z lutowaniem lub nagrzewaniem acetylen pozostaje lepszym paliwem.
- Acetylen w tlenie pali się cieplej, blisko 3100 stopni Celsjusza, i nagrzewa się szybciej, co jest przydatne w przypadku cienkich blach, przekłuwania i spawania.
- Propan ma niższą temperaturę płomienia, ale większą powłokę cieplną, która utrzymuje się na grubych odcinkach, a ponadto jest tańszy w przeliczeniu na cylinder i bezpieczniejszy w przechowywaniu.
- Acetylen jest niestabilny powyżej około 15 psi, więc ciśnienie acetylenu pozostaje niskie i zasada zaworu butli ma znaczenie.
- Propan zużywa zauważalnie więcej tlenu podczas tego samego cięcia, więc uzupełnianie tlenu staje się głównym kosztem eksploatacji.
- Obydwa paliwa wymagają różnych końcówek. Zamiana ich powoduje zmianę kształtu płomienia, czasu nagrzewania wstępnego i jakości cięcia.
Regulacja płomienia i technika cięcia
Najpierw zapal acetylen, a następnie dodaj tlen, aż wewnętrzny stożek stanie się jasny, ostro zarysowany i zaokrąglony na końcu. Większość wykresów cięcia zakłada ten neutralny płomień. Płomień utleniający z krótkim, spiczastym stożkiem tnie niektóre stale szybciej, ale zużywa końcówki i utlenia powierzchnię cięcia; płomień nawęglający z długim piórkiem dodaje węgla i spowalnia cięcie, dlatego zazwyczaj jest on używany do określonych zadań grzewczych.
Przyłóż końcówkę do płytki pod kątem około 90 stopni, rozgrzej punkt początkowy do matowego wiśniowego koloru, następnie całkowicie otwórz dźwignię tlenu tnącego i odsuń się. Trzymaj dystans stabilnie na poziomie 3 do 5 mm. Jazda końcówką po płycie powoduje jej przegrzanie i wypłukiwanie szczeliny. W przypadku cięć ukośnych przechyl palnik w kierunku jazdy i nieznacznie zmniejsz prędkość, aby ukos pozostał prosty.
Sprzęt zabezpieczający, który pasuje do każdej konfiguracji
Ograniczniki płomienia zwrotnego i zawory zwrotne przepływu zwrotnego to dwa elementy, których najczęściej brakuje w palniku, który jest używany od lat. Zawór zwrotny zatrzymuje przepływ gazu do tyłu; przerywacz płomienia zatrzymuje również czoło płomienia przemieszczające się z powrotem w dół węża w kierunku reduktora i cylindra. Ograniczniki na wylocie regulatora chronią wąż i cylinder, natomiast ograniczniki na wlocie palnika chronią stronę operatora. Wiele kodów witryn wymaga obu.
- Węże tlenowe i paliwowe nie są wymienne; zastosuj właściwą dla swojego regionu klasę i konwencję kolorów.
- Do czyszczenia lub przedmuchu nigdy nie używaj tlenu zamiast sprężonego powietrza.
- Przewietrzyć miejsce pracy; Acetylen, propan i tlen zmieniają skład powietrza wokół operatora.
- Obserwuj ogień przez okres określony w zezwoleniu na pracę gorącą, zwykle 30 minut po ostatnim cięciu.
- Podczas każdej zmiany sprawdzaj węże pod kątem przepaleń i pęknięć; wąż, po którym przejechała płyta, oznacza wyciek, który czeka na ujawnienie się.
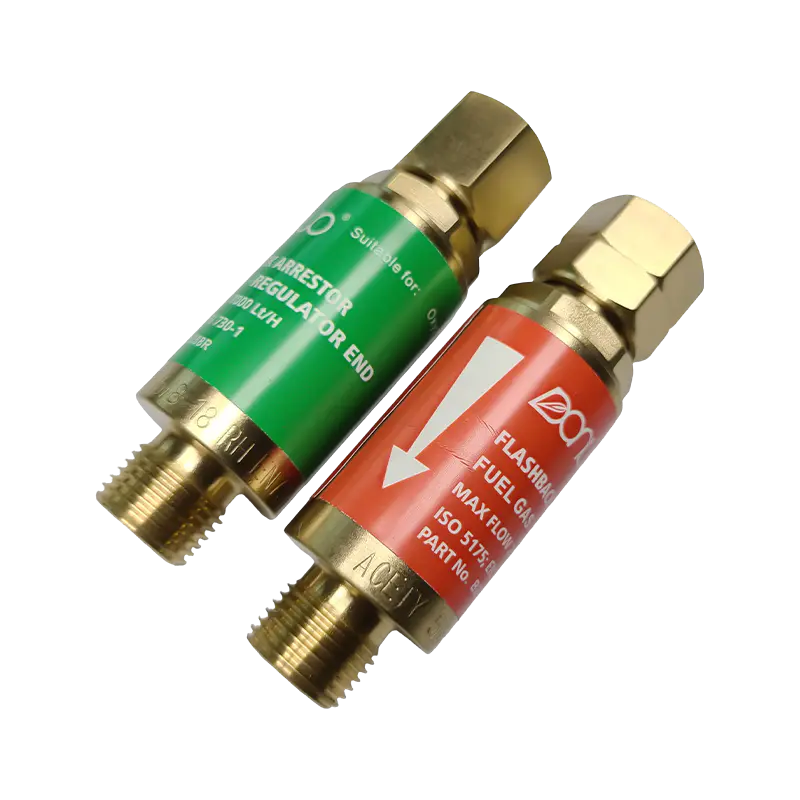 Ogranicznik płomienia tlenowo-acetylenowego serii B288 Ten ogranicznik, często brakujący w starszych palnikach, chroni urządzenia do spawania i cięcia w tlenie i acetylenie przed cofaniem się płomienia i przepływem wstecznym, w modelach z tlenem i gazem. Zobacz produkt →
Dopasowanie korpusu palnika i uchwytu do zadania
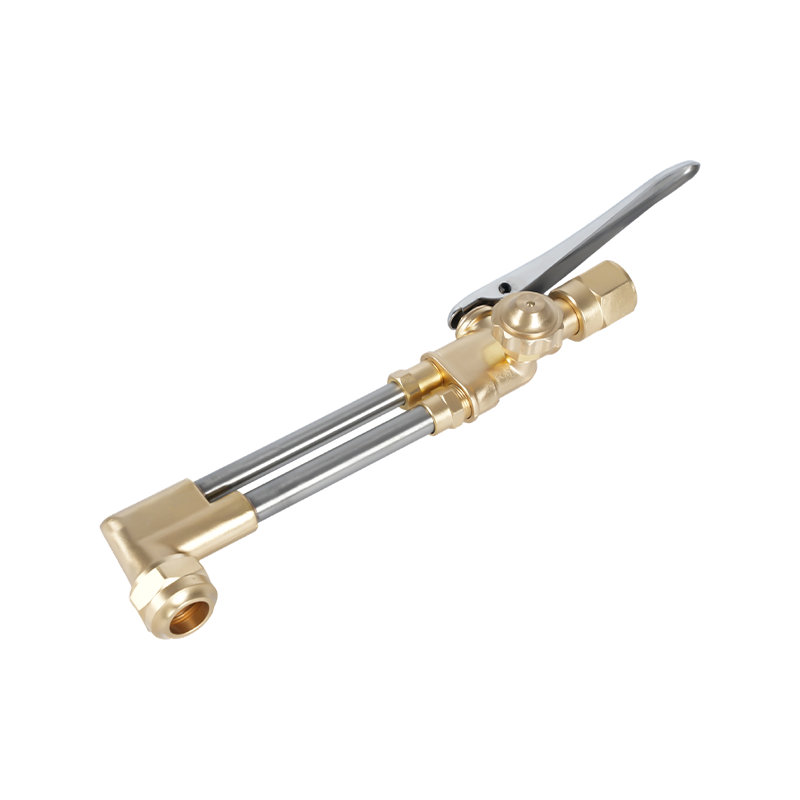
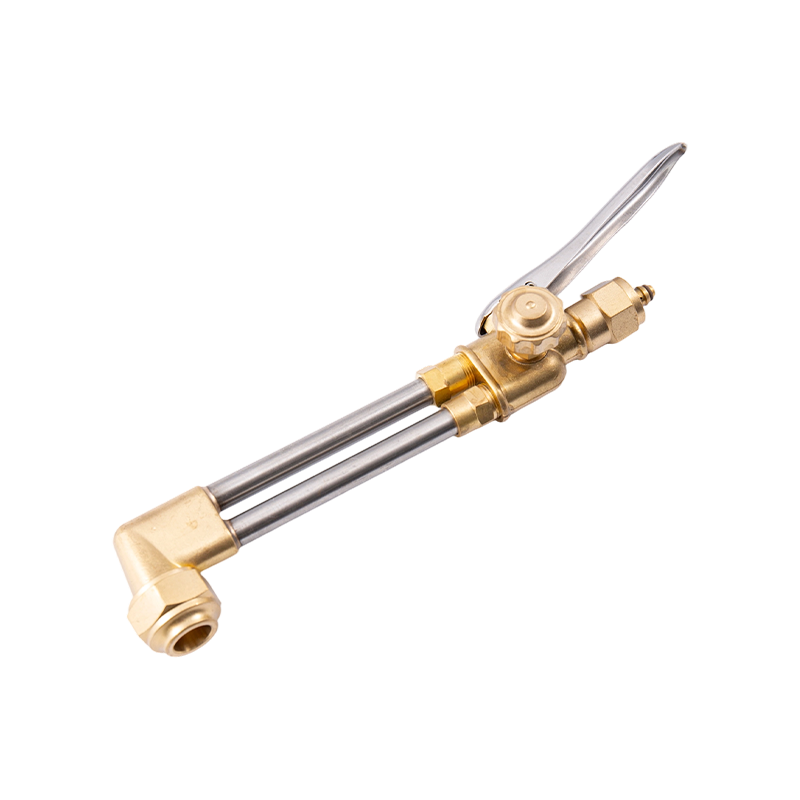
Osprzęt palnika jest klasyfikowany według obciążenia: ciężki, średni i lekki. Wytrzymała przystawka do cięcia z dopasowanym uchwytem utrzymuje nacisk i pozostaje chłodna podczas cięcia produkcyjnego grubych płyt. Lekki uchwyt wykonuje to samo zadanie na blasze, mając mniejszy ciężar w dłoni, ale nie wytrzyma ciągłej pracy na blasze 50 mm.
Trzy szczegóły decydują o tym, czy latarka pasuje do istniejącej konfiguracji. Wzór regionu określa kompatybilność końcówki, mocowania i uchwytu, ponieważ modele amerykańskie, australijskie, brytyjskie i japońskie wykorzystują różne standardy gniazd i gwintów. Format również ma znaczenie: kombinacje nasadek i uchwytów są tańsze w utrzymaniu, ponieważ wymienia się tylko zużytą część, natomiast jednoczęściowe palniki ręczne są prostsze w przypadku okazjonalnego użytku. Materiał dopasowuje się do pozycji roboczej, korpusy z mosiądzu są odporne na ciepło i zużycie oraz dobrze trzymają gwinty, a aluminiowe uchwyty zmniejszają ciężar podczas pracy nad głową.
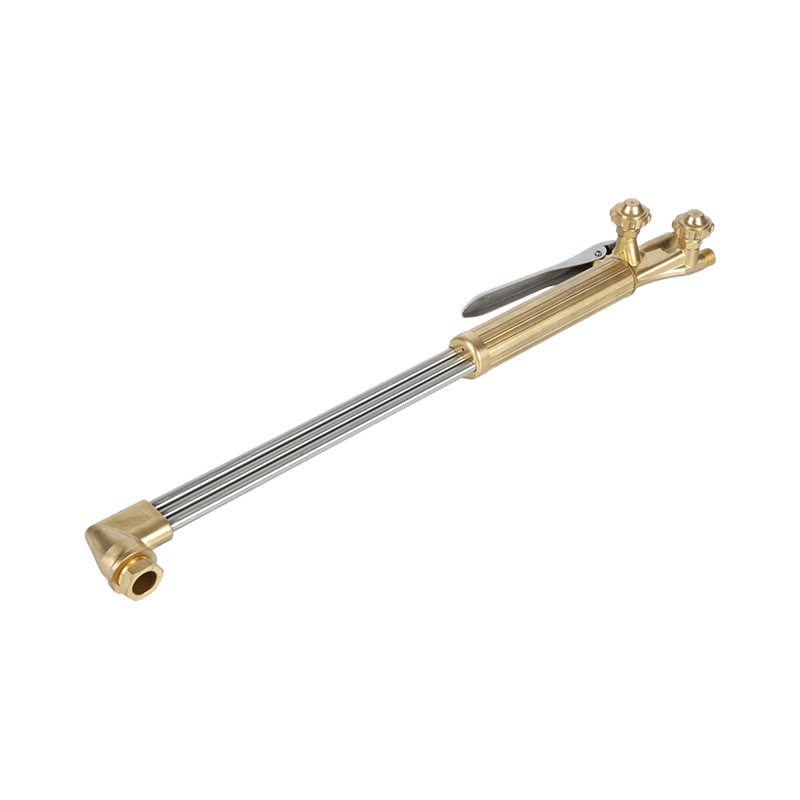 Ręczny palnik tlenowo-acetylenowy do dużych obciążeń B400 Wytrzymały palnik ręczny do cięcia acetylenem lub propanem do 300 mm, z przepływem dwururowym i głowicą z kutego mosiądzu; produkcja garniturów, budowa i naprawa statków. Zobacz produkt →
Pozyskiwanie palników, końcówek i części zamiennych
Dla dystrybutorów i producentów praktyczne pytania dotyczą ciągłości: czy tę samą serię końcówek można zamówić ponownie w ciągu dwóch lat, czy gniazda i gwinty są spójne w poszczególnych partiach i czy części zamienne mogą być dostarczane pod własną marką? Dostawca, który we własnym zakresie zajmuje się materiałami, produkcją form, kuciem, obróbką i testowaniem, może zachować te tolerancje, a także może produkować części według rysunku klienta, jeśli żaden standardowy wzór nie pasuje do istniejącego palnika.
Jeśli dopasowujesz końcówki i uchwyty do istniejącej floty lub planujesz asortyment OEM, prześlij swoje rysunki i specyfikacje gwintów za pośrednictwem naszego serwisu strona kontaktowa a my wrócimy z najbliższym standardowym wzorem lub opcją niestandardową.